-
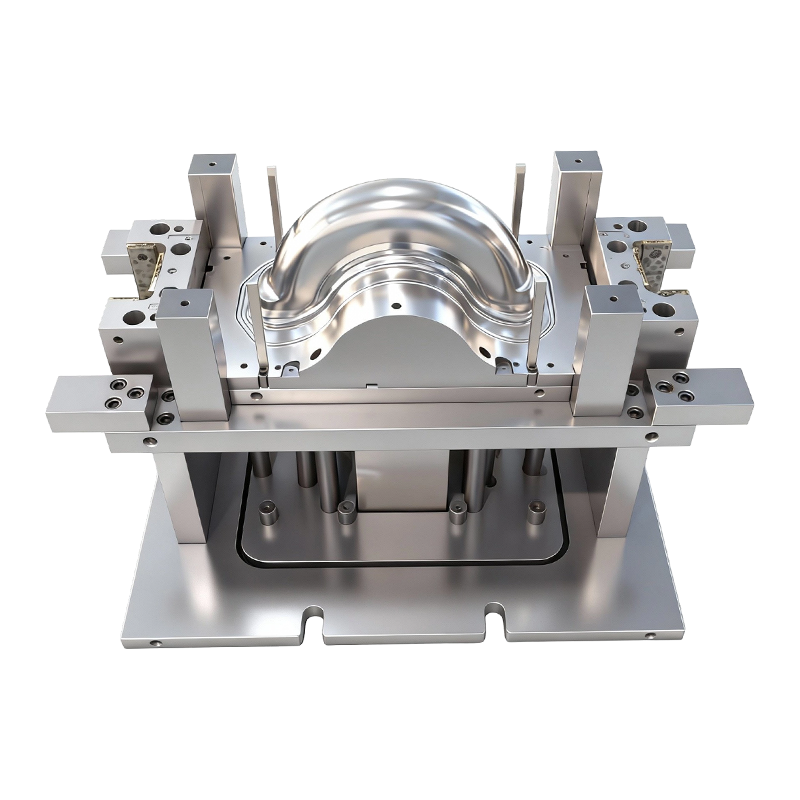
Dieptrekmal voor voor- en achterwielen van tweewielige elektrische voertuigen
Deze dieptrekmal voor voor- en achterwielen van...
-
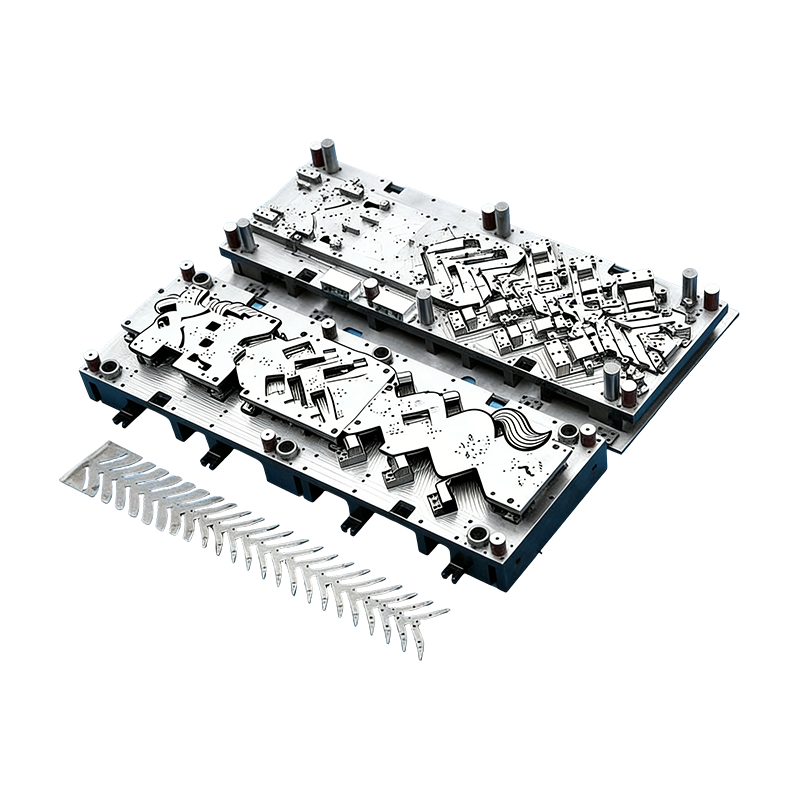
Progressieve mallen voor auto-onderdelen
Deze continumatrijs voor motorbehuizingen voor ...
-
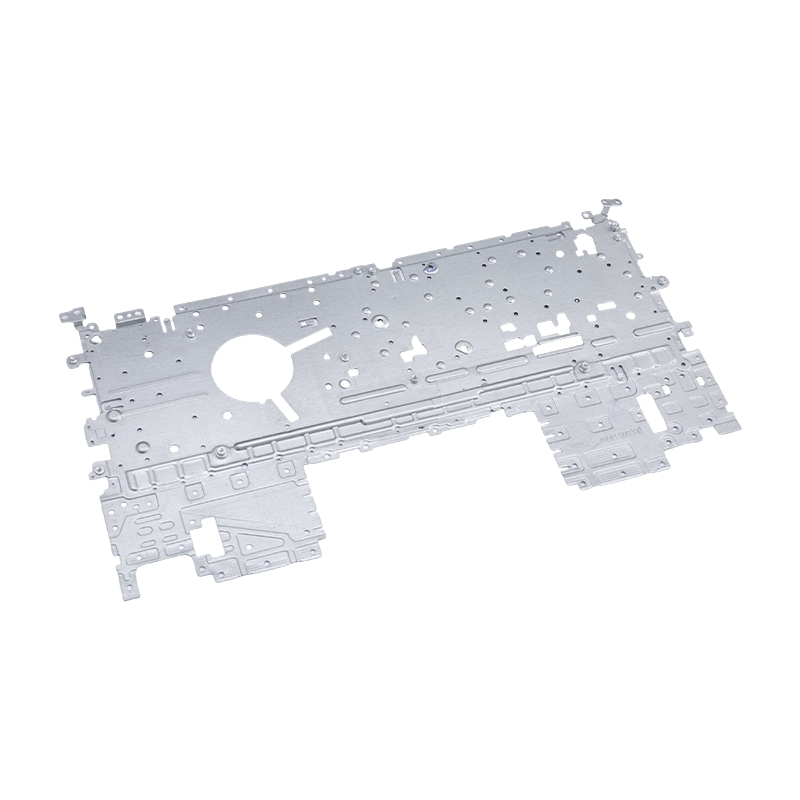
Onderdelen voor het stempelen van laptops
Onze laptopstempelonderdelen zijn met precisie ...
-
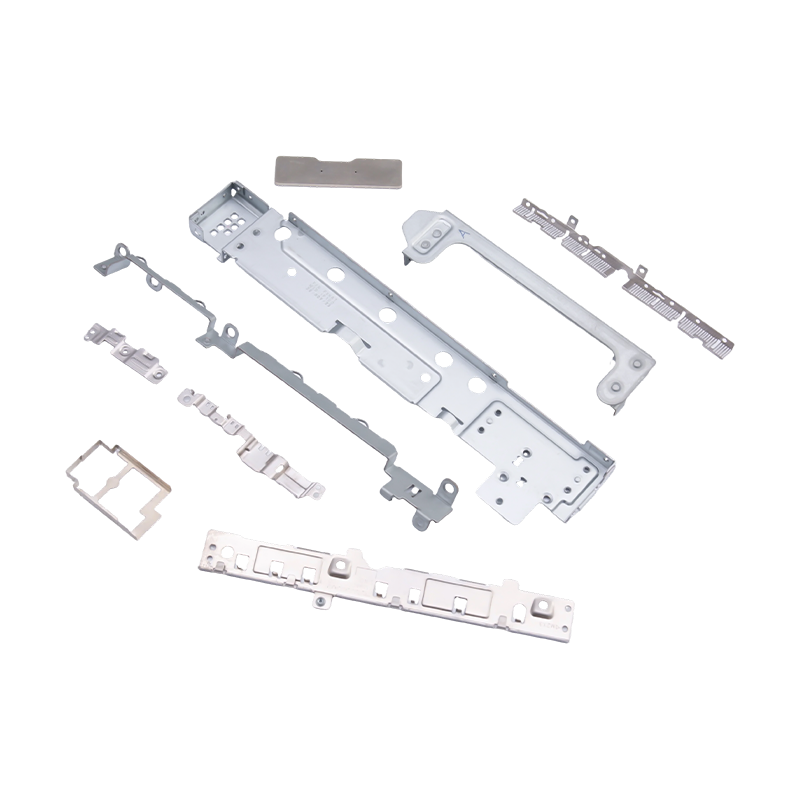
Kleine gestempelde onderdelen voor laptops en mobiele telefoons
Als essentiële interne componenten voor moderne...
-
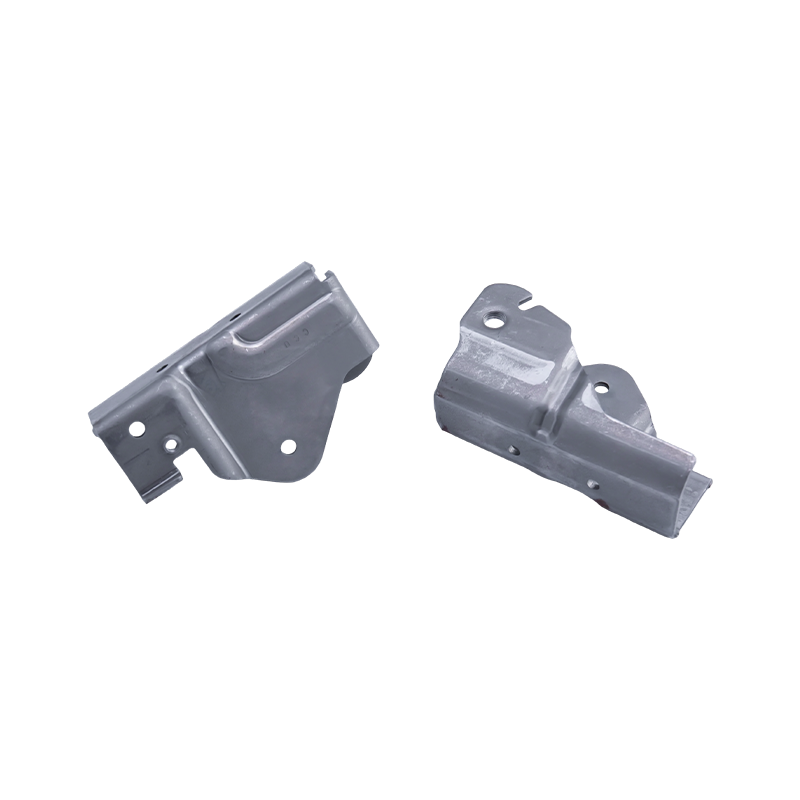
Stempelonderdelen voor autostoelen
Stempelonderdelen voor autostoelen zijn metalen...
-
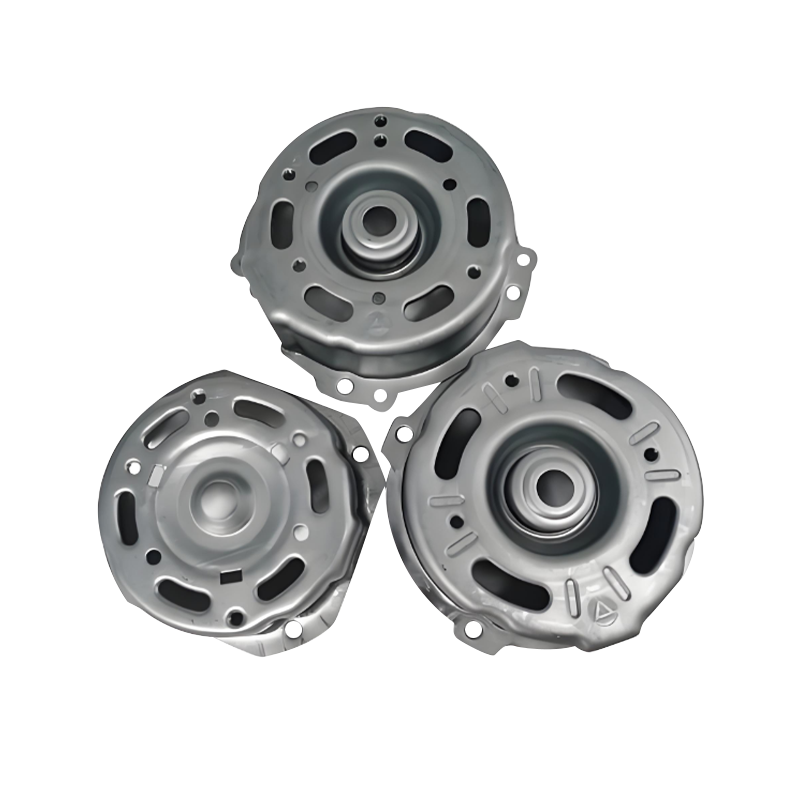
Stempelonderdelen voor motorbehuizingen voor auto's
Stempelonderdelen voor motorbehuizingen voor au...

Industrie nieuws
Thuis / Nieuws / Industrie nieuws / In-matrijs klinken voor progressieve stempelmatrijzen: principes en toepassingen
In-matrijs klinken voor progressieve stempelmatrijzen: principes en toepassingen
2026-09-24
Wat in-die-klinken doet in een progressieve matrijs
De meeste gestempelde assemblages ondergaan twee afzonderlijke bewerkingen: de onderdelen worden in één matrijs gevormd en vervolgens naar een pers of een armatuur vervoerd waar ze worden samengevoegd. Met in-die klinken wordt die tweede trip verwijderd. Het klinkstation bevindt zich in een progressieve matrijs met meerdere stations, zodat doorboren, buigen, stapelen, klinknageltoevoer, klinken, vormen en stansen allemaal in één doorlopend gereedschap gebeuren.
Het resultaat is een afgewerkt, permanent verbonden meerlaags component in één enkele persslag. Omdat de verbinding wordt gemaakt met een geprefabriceerde, onafhankelijke klinknagel, verschilt het proces van lassen, clinchen en offline persklinken. Er is geen thermische input en geen aparte assemblagecel, en geen enkele operator hoeft gedeeltelijk afgewerkte onderdelen van de ene machine naar de andere te verplaatsen.
De logica is dezelfde als in alle andere progressief stempelproces vergeleken met transferstempelen : de strip gaat met een vaste steek vooruit en elk station doet één taak. Wat in-matrijs-klinken onderscheidend maakt, is dat een van die taken een mechanische verbindingsbewerking is, getimed op de persslag en gecontroleerd door de stijfheid van de matrijs zelf.
De vierfasenwerkcyclus
Elk klinkstation volgt dezelfde volgorde, ongeacht het onderdeel. Als u dit begrijpt, kunt u gemakkelijker zien waar nauwkeurigheid wordt gewonnen of verloren.
Voorvormen en positioneren
Met precisiepiloten wordt de draagstrip op zijn plaats geleid. Doorsteek- en buigstations werken vervolgens achtereenvolgens, waarbij de plaatlagen worden gestapeld en de klinknagelgaten worden uitgelijnd zodat ze coaxiaal zijn voordat er ooit een klinknagel wordt ingebracht. Als de gaten op dit punt niet uitgelijnd zijn, kan geen enkele klinkhamer de verbinding later redden.
Automatische klinknageltoevoer
Een externe trilkomtoevoer sorteert de klinknagels en levert ze één voor één, per lucht, af naar een positioneringsstation in de onderste matrijs. Sensoren letten op ontbrekende of vastgelopen klinknagels. Wanneer ze een fout detecteren, activeren ze onmiddellijk de persbeveiliging, zodat een slechte voeding de pers stopt in plaats van het gereedschap te beschadigen of een defect onderdeel te produceren.
Koud klinken en vormen
Terwijl de pers naar beneden gaat, oefent de klinkstempel verticale kracht uit. De schacht van de klinknagel gaat door de vooraf doorboorde gaten en de staart spreidt zich uit en stoot tegen de matrijsbeperking om een massieve klinknagelkop te vormen. De lagen zijn aan elkaar gekoppeld zonder enige ruimte ertussen, en het hele gebeuren is koude plastische vervorming.
Vormgeven en ontladen
Nadat de matrijs is geopend, gaat de assemblage verder met vormgeving, dimensionale kalibratie en inspectiestations, en vervolgens met de uiteindelijke blanking. Het voltooide onderdeel verlaat de matrijs al geklonken en al gecontroleerd.
Kernmodules van een in-die-klinksysteem
Een betrouwbare klinkmatrijs bestaat eigenlijk uit vier systemen die als één werken. Zwakte in een van hen verschijnt snel in de prullenbak.
| Module | Belangrijkste componenten | Wat het controleert |
|---|---|---|
| Belangrijkste stempelmatrijs | Doorsteek-, buig-, vorm- en stansstations | Strippositionering en laaguitlijning |
| Automatische klinknageltoevoer | Trilkom, scheiding en pneumatische levering | Eén klinknagel, op de juiste plaats, elke slag |
| Precisie-klinkeenheid | Klinkpons, positioneerinzetstuk, hogedruk planohouder, geleidingsdelen | Vorm van het hoofd, strakheid en consistentie van de gewrichten |
| Detectie en bescherming | Sensoren voor ontbrekende, losse of vastgelopen klinknagels | Voorkomt defecten en botsingen |
Bijzondere aandacht verdient de klinkeenheid. De pons, wisselplaat, planohouder en geleiders bepalen hoe stabiel het gewricht is, van de eerste tot de miljoenste slag. Een stijve matrijsstructuur en een zeer nauwkeurig geleidingssysteem zorgen ervoor dat de klinknauwkeurigheid en sluitsterkte binnen de toleranties blijven, omdat niets in het proces afhankelijk is van de vaardigheid van de operator.
Waarom één positioneringsreferentie de nauwkeurigheid verbetert
Bij offline montage introduceert elke handelingsstap een nieuwe klemfout. Het onderdeel wordt opgepakt, in een armatuur geplaatst, opnieuw geplaatst en samengevoegd. Bij elk van deze stappen stapelen zich kleine verschuivingen op.
Met klinknagels in de matrijs wordt dit vermeden omdat de draagstrip fungeert als een enkele positioneringsreferentie van het eerste tot het laatste station. De klinknagel wordt altijd geplaatst ten opzichte van elementen die enkele ogenblikken eerder in dezelfde matrijs, op dezelfde strook, zijn geprikt. Dat is de reden waarom het proces een consistente klinknagelpositie, kophoogte en treksterkte oplevert over zeer lange productieruns.
Dezelfde integratie ondersteunt een hoge output. Nu de invoer, verbinding en inspectie in de matrijs geautomatiseerd zijn, neemt de arbeidsinhoud af, verdwijnt de omzet van halfafgewerkte onderdelen en wordt continue productie van volumes van miljoenen stuks praktisch.
Bescherming van geleidende coatings
Voor elektrische onderdelen is de verbindingsmethode net zo belangrijk als de verbinding. Lashitte kan een geplateerd oppervlak verbranden of oxideren, en een beschadigde coating betekent een hogere contactweerstand precies daar waar het onderdeel moet geleiden.
Koud klinken vermijdt dat probleem. Het proces gebruikt geen warmte, dus nikkel-, zilver- en goudlaag blijven intact zonder oxidatie of brandverlies, en de plaat wordt niet geablateerd. Dit is een van de belangrijkste redenen waarom het proces geschikt is voor elektrische precisiecomponenten en nieuwe energiegeleidende onderdelen, waarbij stabiele geleidbaarheid eerder een ontwerpvereiste dan een voorkeur is.
Kiezen tussen semi-buisvormige en massieve klinknagels
Beide soorten klinknagels kunnen automatisch in de matrijs worden ingevoerd en door koudvervormen worden opgeschud, dus de keuze komt neer op de belasting die de verbinding moet dragen.
- Halfbuisvormige klinknagels zijn de reguliere keuze. Hun holle schacht heeft minder vormkracht nodig, wat geschikt is voor de meeste precisie-hardwareverbindingen met dunne platen.
- Stevige klinknagels worden gebruikt waar de verbinding te maken krijgt met zware of hoge trekbelastingen en een vollere, sterkere schacht de extra vormkracht waard is.
Materiaalcompatibiliteit is breed. Gangbare stansmaterialen zoals koudgewalst staal, roestvrij staal, koper, messing en aluminiumlegeringen kunnen allemaal op deze manier worden samengevoegd. Omdat deze metalen qua terugvering en hardheid verschillen, zijn de klinkstempel en de matrijsinzet normaal gesproken afgestemd op de specifieke materiaalstapel.
Typische toepassingen
In-matrijs-klinken komt het meest voor wanneer maatnauwkeurigheid, geleidbaarheid en herhaalbaarheid allemaal tegelijkertijd van belang zijn. De belangrijkste industrieën zijn auto-elektronica, elektrische systemen voor nieuwe energie, precisie-huishoudelijke apparaten en industriële bedieningsschakelaars.
Typische onderdelen zijn onder meer:
- Zilveren relaiscontactconstructies
- Granaatscherven van de batterijverbinding
- Busbaren
- Connector-terminalassemblages
- Schakel geleidende hardware
- Precisie afschermingscomponenten
Wat deze onderdelen gemeen hebben, is een kleine, dunne geometrie die in zeer grote volumes wordt geproduceerd, met een verbinding die elektrisch en mechanisch betrouwbaar moet zijn. Dat is het profiel waarin een volledig geautomatiseerde klinkmatrijs met één slag het snelst terugbetaalt.
Ontwerppunten die bepalen of de matrijs presteert
In-die-klinken ziet er eenvoudig uit als het eenmaal draait, maar de details zijn al lang vóór de eerste proef vastgelegd. Een paar beslissingen dragen het grootste gewicht.
- Stroken-indeling. Het klinkstation heeft voldoende ruimte nodig voor het pons-, insteek- en aanvoertraject en de strip moet stabiel blijven door de buig- en stapelstations die ervoor komen.
- Uitlijning van de gaten. Doorboorde gaten in elke laag moeten op één lijn liggen binnen de ruimte van de klinknagel, dus het piloot- en geleidingsontwerp moet samen met de stripsteek worden beschouwd.
- Betrouwbaarheid van voeding. De richting, scheiding en levering van de klinknagels moeten herhaalbaar zijn bij volledige perssnelheid. Voerfouten zijn de meest voorkomende oorzaak van stilstand.
- Sensordekking. Detectie moet de aanwezigheid van klinknagels vóór de slag bevestigen en daarna losse of vastgelopen klinknagels opvangen, zodat fouten zich nooit stroomafwaarts verspreiden.
- Toegang voor onderhoud. Klinknagels en inzetstukken slijten. Een matrijs die is ontworpen voor snelle vervanging zorgt voor een hoge uptime gedurende een lange productielevensduur.
Teams die het klinkstation als een bijzaak beschouwen, ontdekken deze grenzen vaak tijdens het uitproberen. Teams die de hele voortgang samen plannen, hebben de neiging deze te vermijden.
Waar in-die-klinken past in een stempelprogramma
In-matrijs-klinken is een lid van een bredere familie van geïntegreerde activiteiten. Het deelt zijn filosofie met in-die tapping en andere verbindingsstappen die assemblagewerk naar de pers verplaatsen, een onderwerp dat in meer detail wordt behandeld in deze uitleg van hoe stempelen en verbinden samensmelten in één pers .
Of het de juiste keuze is, hangt af van het onderdeel. Het beloont hoge volumes en stabiele ontwerpen, omdat de investering in gereedschap over veel onderdelen wordt gespreid. Het is minder aantrekkelijk voor zeer kleine volumes of voor samenstellingen waarvan de geometrie vaak verandert. Voor programma's in het juiste bereik kan het elimineren van een secundaire montagestap de doorlooptijd echter verkorten en tegelijkertijd de handlingschade verminderen.
Klinkmatrijzen en onderdelen bouwen met Suzhou Shuangqisi
Een klinkmatrijs presteert slechts zo goed als het gereedschap erachter. Suzhou Shuangqisi ontwerpt en bouwt progressieve precisiegereedschappen, en die van het bedrijf elektronische stempelmatrijzen voor kleine, uiterst nauwkeurige componenten vormen een natuurlijk startpunt voor terminal-, contact- en railprogramma's die geïntegreerde klinknagels vereisen.
Als het onderdeel een connector of aansluiting is, wordt de snelle progressieve stempelmatrijs voor connector- en terminalonderdelen toont het type multi-station tooling waarop dit werk voortbouwt. Voor complexere lay-outs met veel stations kan de progressieve stempelmatrijs met meerdere stations en hardmetalen inzetstukken richt zich op een lange standtijd bij veeleisende productie van grote volumes.
Klinknagelaanvoer, detectie en persbescherming zijn net zo goed automatiseringsproblemen als gereedschapsproblemen, en ze kunnen worden ondersteund door stempelautomatiseringsapparatuur voor invoer en verwerking . Kopers die liever afgewerkte componenten kopen dan gereedschap, kunnen rondkijken elektronische stempelonderdelen gemaakt volgens klanttekeningen , of bekijk de compleet assortiment stempelonderdelen .
Dezelfde verbindingsprincipes gelden ook voor nieuwe energiehardware. Programma's die geleidende verbindingen koppelen aan gevormde behuizingen kunnen bijvoorbeeld kijken stempelonderdelen voor batterijdeksels voor elektrische voertuigen als referentie voor vlakheid op groot formaat en vormcontrole.
Een klinkend project starten
De snelste manier om de haalbaarheid te beoordelen is door het meesturen van tekeningen, de klinknagelspecificatie, het plaatmateriaal en de dikte, en het jaarvolume. Op basis van deze vier inputs kan een technisch team adviseren over de stripindeling, de invoermethode en of een semi-buisvormige of massieve klinknagel geschikt is voor de belasting.
Als u een geklonken samenstel heeft dat momenteel offline is samengevoegd, of een nieuw geleidend onderdeel dat zich nog in de conceptfase bevindt, Neem contact op met het technische team van Suzhou Shuangqisi om uw vereisten voor klinkmatrijzen te bespreken . Een vroeg gesprek over de joint bespaart meestal meer tijd dan elke latere wijziging van de dobbelsteen.
Vorig bericht
Progressief stempelen van auto-onderdelen: matrijzen, toleranties, kosten en volumegids
Volgende bericht
Samengestelde matrijs versus progressieve matrijs: verschillen, toepassingen en hoe te kiezen
Onze Producten.
Start hier uw bedrijf met een OEM-fabrikant!
Bied wereldwijde klanten complete kant-en-klare oplossingen
door
innovatie!
SNELLE LINKS
NIEUWS
CONTACTINFORMATIE.
-
 +86-139 1308 8972
-

-
 Nr. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Auteursrecht © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rechten voorbehouden. Aangepaste stempelmatrijs Fabrikanten van metalen stempelmatrijzen
