-
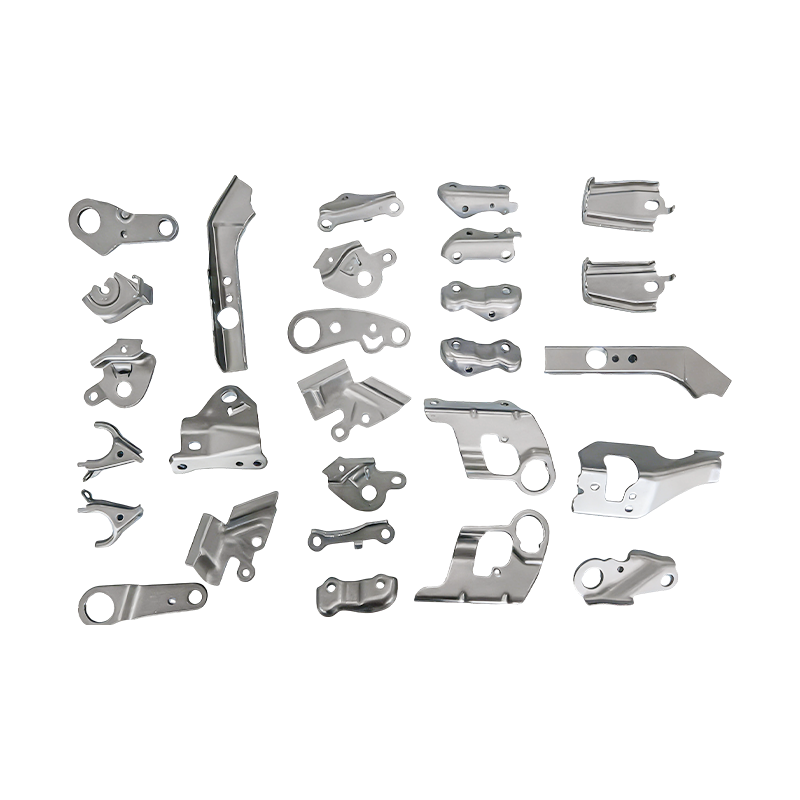
Kleine auto-onderdelen, progressieve stempelonderdelen
Onze progressieve stempelonderdelen voor kleine...
-
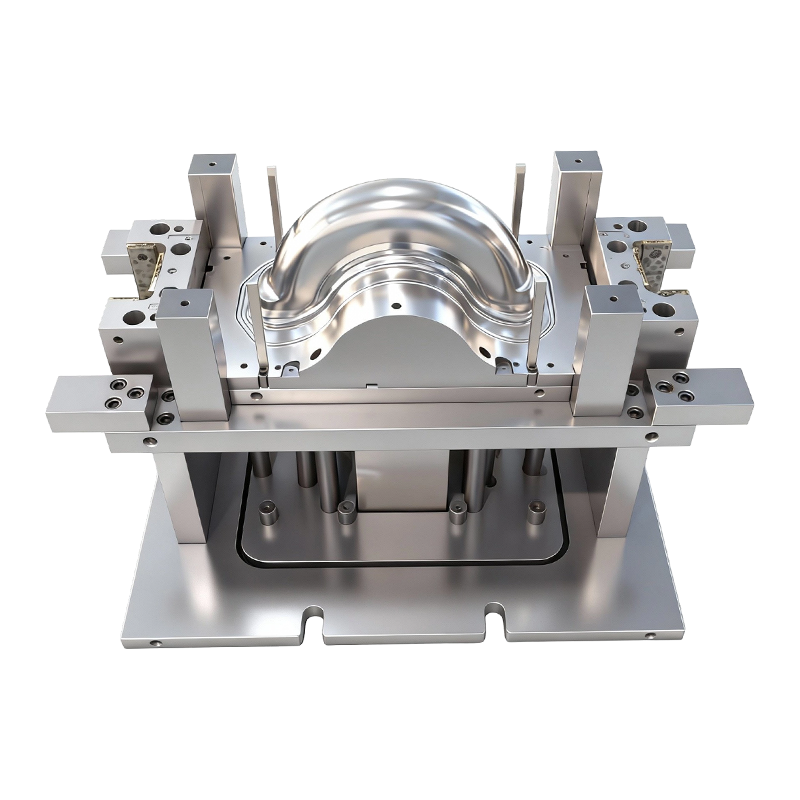
Dieptrekmal voor voor- en achterwielen van tweewielige elektrische voertuigen
Deze dieptrekmal voor voor- en achterwielen van...
-
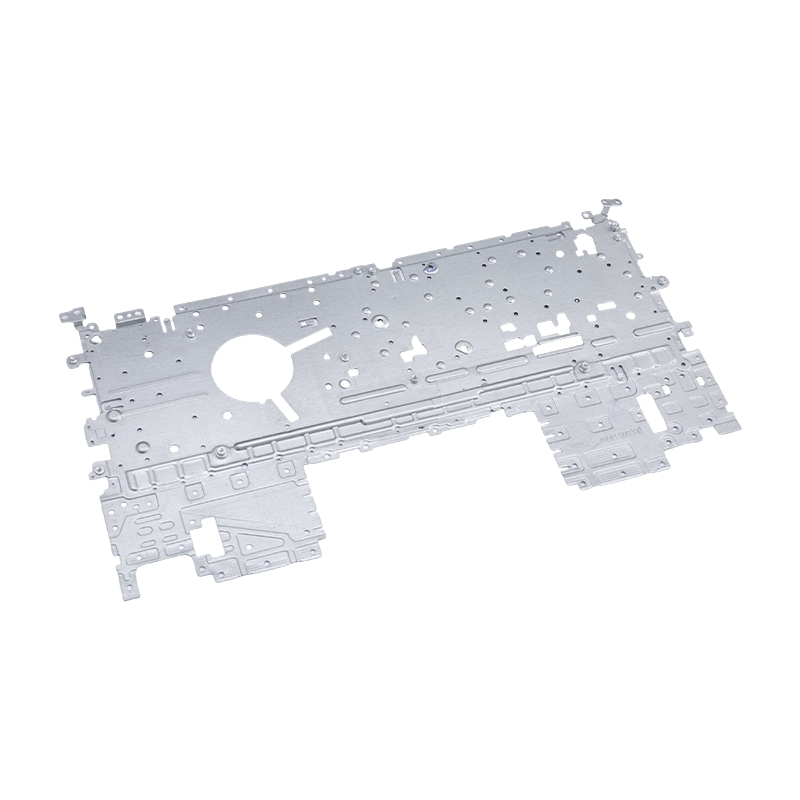
Onderdelen voor het stempelen van laptops
Onze laptopstempelonderdelen zijn met precisie ...
-
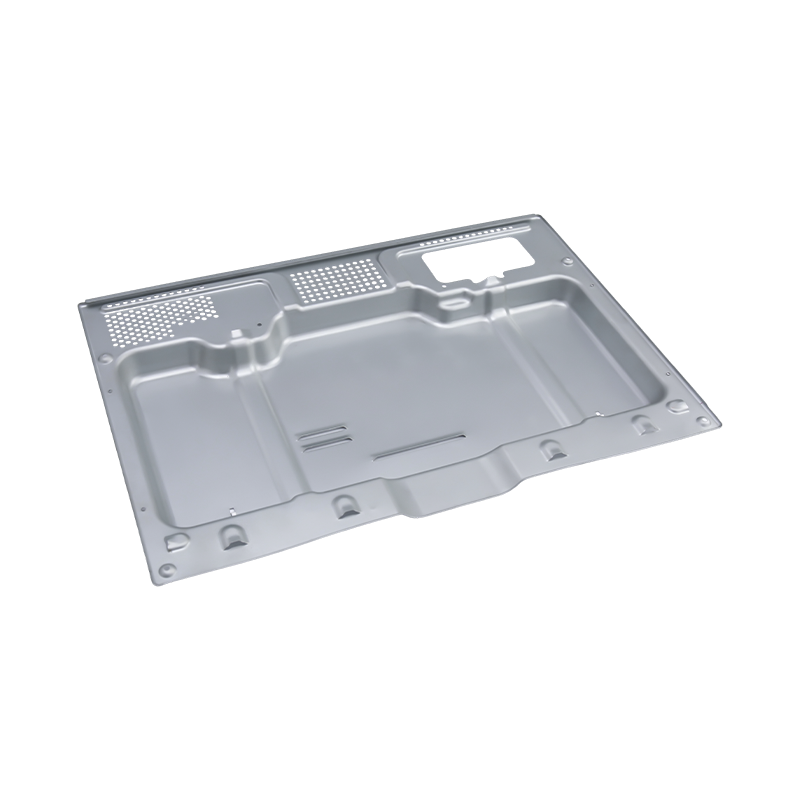
Hoogwaardige ovenstempelonderdelen
Onze hoogwaardige ovenstempelonderdelen zijn me...
-
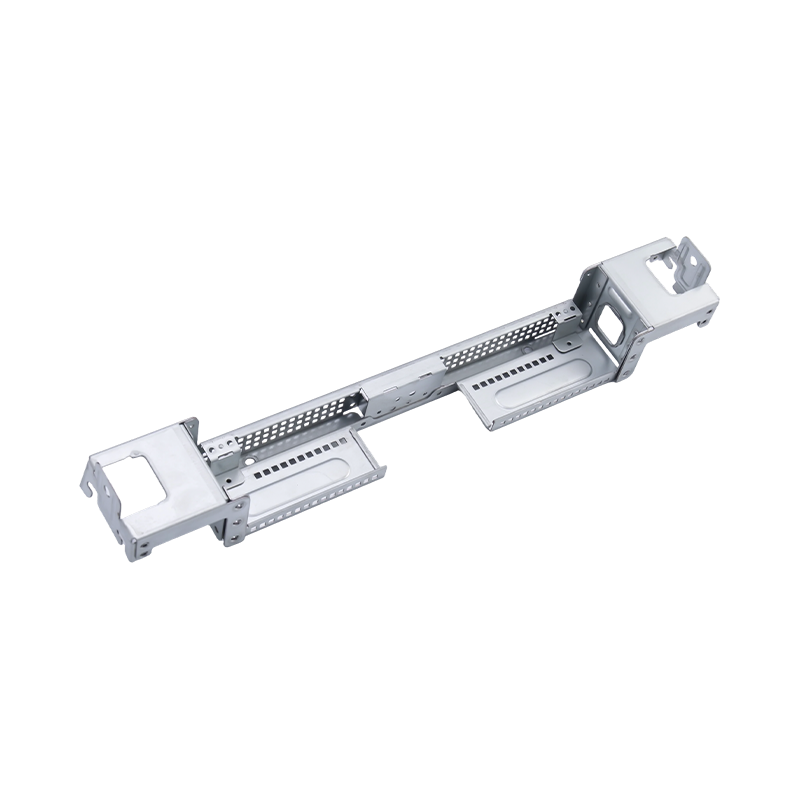
Hoogwaardige grote computerstempelonderdelen
Onze hoogwaardige grote computerstempelonderdel...
-
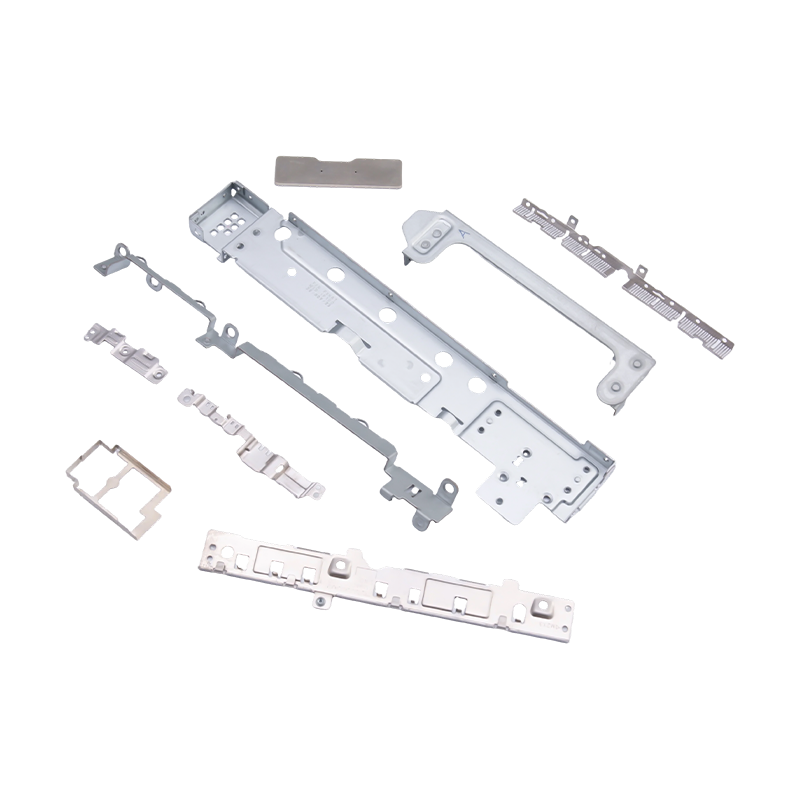
Kleine gestempelde onderdelen voor laptops en mobiele telefoons
Als essentiële interne componenten voor moderne...

Industrie nieuws
Thuis / Nieuws / Industrie nieuws / Samengestelde matrijs versus progressieve matrijs: verschillen, toepassingen en hoe te kiezen
Samengestelde matrijs versus progressieve matrijs: verschillen, toepassingen en hoe te kiezen
2026-09-24
Samengestelde matrijs versus progressieve matrijs: het kernverschil
Een samengestelde matrijs kan een strip in één enkele persslag in een afgewerkte sluitring veranderen. Een progressieve matrijs kan dezelfde strip door een tiental stations voeren voordat een connectorterminal uiteindelijk wordt losgesneden. Beide zijn precisiestempelgereedschappen die zijn gebouwd voor massaproductie, maar toch lossen ze heel verschillende problemen op.
Het verschil komt neer op proceslogica. Een samengestelde dobbelsteen voltooit verschillende bewerkingen tegelijkertijd op één station . Een progressieve dobbelsteen maakt ze compleet opeenvolgend over meerdere onafhankelijke stations . Dat ene onderscheid drijft al het andere: precisie, vormvermogen, uitvoersnelheid en kosten. Kopers beschouwen de twee vaak als onderling uitwisselbaar, en die veronderstelling is waar veel gereedschapsbudgetten de fout in gaan.
Hoe elke matrijs werkt
Een samengestelde dobbelsteen heeft één werkstation. In één enkele slag gebeuren handelingen zoals doorboren en blanken op dezelfde positie. Het werkstuk blijft op één referentiepunt en verschuift nooit, zodat het na één perscyclus de matrijs als voltooid onderdeel verlaat. De logica is eenvoudig: één station, meerdere handelingen tegelijk.
Een progressieve dobbelsteen regelt tientallen stations, in complexe gevallen, langs de invoerrichting. Bij elke slag gaat de strip één stap vooruit en elk station voert zijn eigen taak uit: doorboren, buigen, vormen, klinken of snijden. Het onderdeel blijft de hele tijd aan de draagstrip bevestigd en wordt pas bij het eindstation gescheiden.
In de praktijk gedraagt een samengestelde matrijs zich als een enkele precieze snede, terwijl een progressieve matrijs zich gedraagt als een compacte productielijn die in één gereedschap is ingebouwd. Elke benadering heeft een natuurlijk thuis, en de onderstaande secties laten zien waar de grens ligt.
Precisie- en tolerantiecontrole
Omdat elke snijkant in een samengestelde matrijs vanuit hetzelfde referentiepunt werkt, kunnen de positie van gat tot gat, concentriciteit en vlakheid zeer strak worden vastgehouden. Er vindt geen accumulatie van toonhoogte plaats, aangezien het onderdeel nooit tussen bewerkingen door beweegt. Dit maakt de samengestelde matrijs de natuurlijke keuze voor vlakke onderdelen waarbij de locatie van de gaten van cruciaal belang is, zoals precisieafdekplaten of dunne platte aansluitingen.
De vlakheid verdient een speciale vermelding. In een samengestelde matrijs wordt het werkstuk in zijn geheel aangedrukt en uitgeworpen, waardoor dunne platte delen vervormingsvrij blijven. Onderdelen die vlak tegen een pasvlak moeten liggen, profiteren hier vaak van.
Progressieve matrijzen voeren de strip stap voor stap vooruit, zodat er tussen de stations een kleine steektolerantie kan ontstaan. De nauwkeurigheid bij één gat is daarom iets lager dan een samengestelde matrijs kan leveren. Voor de meeste precisiehardware blijft het verschil ruim binnen de tolerantie, en het is de prijs die wordt betaald voor een veel grotere procesflexibiliteit. Wanneer gaten met uiterste nauwkeurigheid ten opzichte van elkaar moeten worden gelokaliseerd, kan een goed matrijsontwerp ze ook op hetzelfde station doorboren om ze op één referentie te houden.
Vormingsvermogen
Een samengestelde matrijs concentreert elke snijstructuur in één station, en dat beperkt zijn mogelijkheden. Structurele interferentie sluit complex buigen, dieptrekken en vastklinken in de matrijs uit, dus de reikwijdte ervan is in wezen vlak stansen en doorboren.
Progressieve matrijzen verdelen het werk in afzonderlijke stations die elkaar niet hinderen. Dit maakt buigen, tekenen, vormgeven, in-matrijs klinken en zelfs in-line detectie mogelijk. Voor onregelmatige onderdelen met meerdere bochten en kenmerken is de progressieve matrijs de enige praktische manier om geautomatiseerde volumeproductie te bereiken.
Een handige vuistregel: als het afgewerkte onderdeel vlak is, is een samengestelde dobbelsteen het overwegen waard. Als het een buiging, een vorm of een samengesteld kenmerk heeft, gaat het gesprek bijna altijd over progressieve tooling.
Productiesnelheid en volume
Een samengestelde matrijs levert één voltooid onderdeel per slag, maar is afhankelijk van de aan- en afvoer van één stuk, dus het ritme is gematigd. Het is geschikt voor kleine tot middelgrote volumes van zeer nauwkeurige platte onderdelen. Het is ook gemakkelijk te debuggen en de nauwkeurigheid blijft stabiel over lange runs.
Een progressieve matrijs werkt op continue striptoevoer met een hoge stempelfrequentie. Zodra de strip is geladen, kan de pers met weinig toezicht lange stukken draaien. Dat is de reden waarom progressieve gereedschappen het werk in grote volumes en hoge snelheden domineren in de auto-elektronica, nieuwe energie en de productie van connectorterminals.
Volume heeft ook invloed op het materiaalgebruik. Een progressieve matrijs heeft een drager nodig om het onderdeel in de strip vast te houden, waardoor bij eenvoudige vormen meer materiaal kan worden verbruikt. Bij een zeer grote oplage wordt dit meestal tenietgedaan door snelheids- en arbeidsbesparingen, maar bij een kleine oplage van platte onderdelen kan dit de balans doen terugslaan naar een samengestelde matrijs.
Gereedschapskosten en onderhoud
Samengestelde matrijzen zijn eenvoudig van structuur, goedkoop te bouwen, snel te leveren en gemakkelijk te onderhouden. Voor bestellingen in kleine batches bieden ze een uitstekende waarde, hoewel hun procesbereik beperkt is.
Progressieve matrijzen omvatten een complex ontwerp met meerdere stations, hogere technische problemen, hogere initiële kosten en een langere doorlooptijd. In ruil daarvoor bieden ze een lange levensduur en een stabiele werking. Zodra de gereedschapsinvestering over een grote oplage is verdeeld, kan de De eenheidskosten dalen zeer laag , wat geschikt is voor langdurige, stabiele batchprojecten.
Onderhoud volgt hetzelfde patroon. Een samengestelde matrijs kan doorgaans worden onderhouden met routinematig slijpen en inspectie. Een progressieve matrijs heeft professioneel onderhoud en zorgvuldige foutopsporing nodig, omdat een versleten stempel op het ene station elk station daarna kan aantasten.
Typische toepassingen
Samengestelde matrijzen worden gebruikt voor pakkingen, sluitringen, vlakke platen, precisieafdekplaten, platte aansluitklemmen en andere ultradunne platte onderdelen met strikte vereisten voor gatconcentriciteit en vlakheid.
Progressieve matrijzen worden gebruikt voor connectorterminals, relaiscontacten, nieuwe energiegranaatscherven, batterijconnectoren, gebogen clips, onregelmatige afschermingsblikken en in-die geklonken samenstellingen. Als uw project deze gevormde componenten omvat, is ons assortiment van aangepaste metalen stempelonderdelen is een goede plek om te beginnen.
| Vergelijking | Samengestelde sterven | Progressieve sterven |
|---|---|---|
| Proceslogica | Gelijktijdige operaties op één station | Opeenvolgende bewerkingen over meerdere stations |
| Precisie | Zeer hoog, geen cumulatieve tolerantie | Hoog, met kleine toonfout |
| Vormcapaciteit | Alleen platte blanking en piercing | Buigen, tekenen, klinken en meer |
| Productiemodus | Uitgang uit één stuk, gemiddelde snelheid | Continue striptoevoer, hoge snelheid |
| Volume | Klein tot middelgroot | Hoog tot zeer hoog |
| Gereedschapskosten | Lagere initiële kosten | Hogere initiële kosten, lagere eenheidskosten bij massaproductie |
| Onderhoud | Gemakkelijk | Vereist professioneel onderhoud en foutopsporing |
Overwegingen bij materiaal- en onderdeelontwerp
De materiaaldikte en het type beïnvloeden de beslissing net zo goed als de vorm van het onderdeel. Zeer dun materiaal is gemakkelijk te vervormen wanneer het door veel stations wordt geduwd, wat een van de redenen is waarom ultradunne platte onderdelen vaak in een samengestelde matrijs worden bewaard. Hardere of veerkrachtiger materialen kunnen daarentegen de gecontroleerde vormstappen nodig hebben die alleen een progressieve lay-out kan bieden.
Het ontwerp van de onderdelen is ook van belang. Het plaatsen van gaten te dicht bij een rand of bij een buiglijn kan bij beide matrijstypen vervorming veroorzaken. Het controleren van de tekening op maakbaarheid voordat het bewerken begint, is veel goedkoper dan het achteraf corrigeren van de matrijs, en kleine ontwerpaanpassingen kunnen vaak een onderdeel van een complex gereedschapstraject naar een eenvoudiger traject verplaatsen.
Bedenk ten slotte wat er gebeurt na het stempelen. Galvanisering, warmtebehandeling of assemblagestappen kunnen aanvullende limieten stellen aan de braamhoogte, vlakheid en maatvastheid, en deze limieten moeten worden overeengekomen voordat de matrijs wordt ontworpen.
Veelgemaakte fouten bij het kiezen van een dobbelsteen
De meeste gereedschapsproblemen zijn terug te voeren op een discrepantie tussen het matrijstype en de werkelijke vereisten van het project. Vier patronen komen herhaaldelijk terug:
- Een progressieve matrijs kiezen voor een korte oplage en vervolgens ontdekken dat de gereedschapskosten de prijs van elk onderdeel domineren.
- Het kiezen van een samengestelde matrijs voor een onderdeel dat later een kleine buiging of reliëf krijgt, wat een kostbaar herontwerp dwingt.
- Het specificeren van toleranties die strakker zijn dan de functie vereist, waardoor het project in de richting van duurdere gereedschappen wordt geduwd zonder echt voordeel.
- Het negeren van de jaarlijkse voorspelling. Een onderdeel dat begint bij een paar duizend stuks kan uitgroeien tot een langetermijnprogramma, en het gereedschapsplan moet daar rekening mee houden.
Door het verwachte volume en de volledige set functies in het begin met uw toolingpartner te delen, worden de meeste van deze problemen vermeden.
Wanneer beide soorten matrijzen samenwerken
De keuze is niet altijd of-of. Bij sommige projecten wordt een samengestelde matrijs gebruikt om een vlakke plano met strak geplaatste gaten te produceren, en een aparte vormmatrijs om daarna bochten toe te voegen. Anderen gebruiken een progressieve matrijs voor het gevormde lichaam en een secundaire bewerking voor een kritisch kenmerk.
Deze hybride routes zijn zinvol wanneer één kenmerk positionele nauwkeurigheid op samengesteld niveau vereist, terwijl de rest van het onderdeel moet worden gevormd. Een ervaren gereedschapsingenieur zal de extra handelingen afwegen tegen de verkregen nauwkeurigheid en de eenvoudigste route aanbevelen die aan de tekening voldoet.
Hoe u de juiste matrijs voor uw onderdeel kiest
Begin met drie vragen. Is het onderdeel vlak of moet het worden gebogen en gevormd? Hoe krap zijn de toleranties voor de gatpositie en de vlakheid? En wat is de verwachte jaarlijkse productie?
Kies een samengestelde matrijs voor zeer nauwkeurige vlakke onderdelen en kleine batches. Kies een progressieve matrijs voor onderdelen met complexe vormen en automatische massaproductie op hoge snelheid. Geen van beide is in elk geval beter; elk past in een ander scenario, en de beste oplossing is degene die past bij de onderdeelstructuur, tolerantievereisten en jaarvolume.
Werken met Suzhou Shuangqisi Mold Equipment Co., Ltd. over stempelmatrijzen en onderdelen
Bij Suzhou Shuangqisi Mold Equipment Co., Ltd. beschouwen wij de selectie van matrijzen eerder als een technische beslissing dan als een verkoopbeslissing. Onze ingenieurs beoordelen uw tekening, tolerantievereisten en jaarlijkse volume en adviseren vervolgens de gereedschapsroute die precisie, efficiëntie en productiekosten in evenwicht houdt.
U kunt onze verkennen precisie metalen stempelmatrijzen als u gereedschap nodig heeft voor uw eigen productielijn, of met ons samenwerkt aan afgewerkte componenten via onze metalen stempeldelen dienst. Stuur ons uw onderdeeltekening en het verwachte volume, en Suzhou Shuangqisi Mold Equipment Co., Ltd. komt terug met een tooling- en offertevoorstel.
Vorig bericht
In-matrijs klinken voor progressieve stempelmatrijzen: principes en toepassingen
Volgende bericht
Leveranciers van aluminiumstempels: hoe u de capaciteit, het risico en de pasvorm kunt evalueren
Onze Producten.
Start hier uw bedrijf met een OEM-fabrikant!
Bied wereldwijde klanten complete kant-en-klare oplossingen
door
innovatie!
SNELLE LINKS
NIEUWS
CONTACTINFORMATIE.
-
 +86-139 1308 8972
-

-
 Nr. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Auteursrecht © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rechten voorbehouden. Aangepaste stempelmatrijs Fabrikanten van metalen stempelmatrijzen
