-
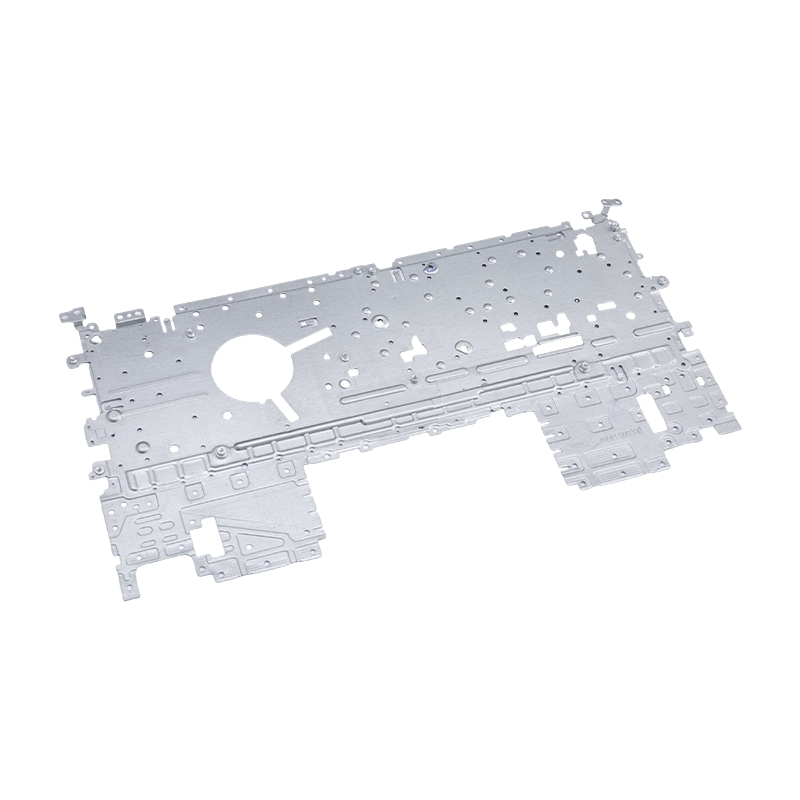
Onderdelen voor het stempelen van laptops
Onze laptopstempelonderdelen zijn met precisie ...
-
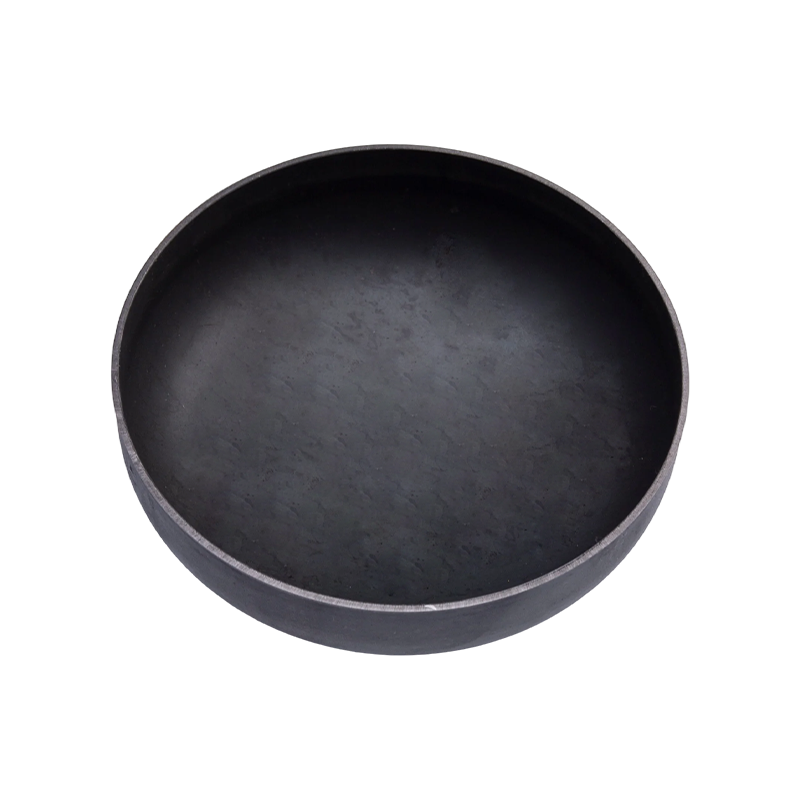
Onderdelen voor het stempelen van benzinetanks
Onderdelen voor het stempelen van gastanks zijn...
-
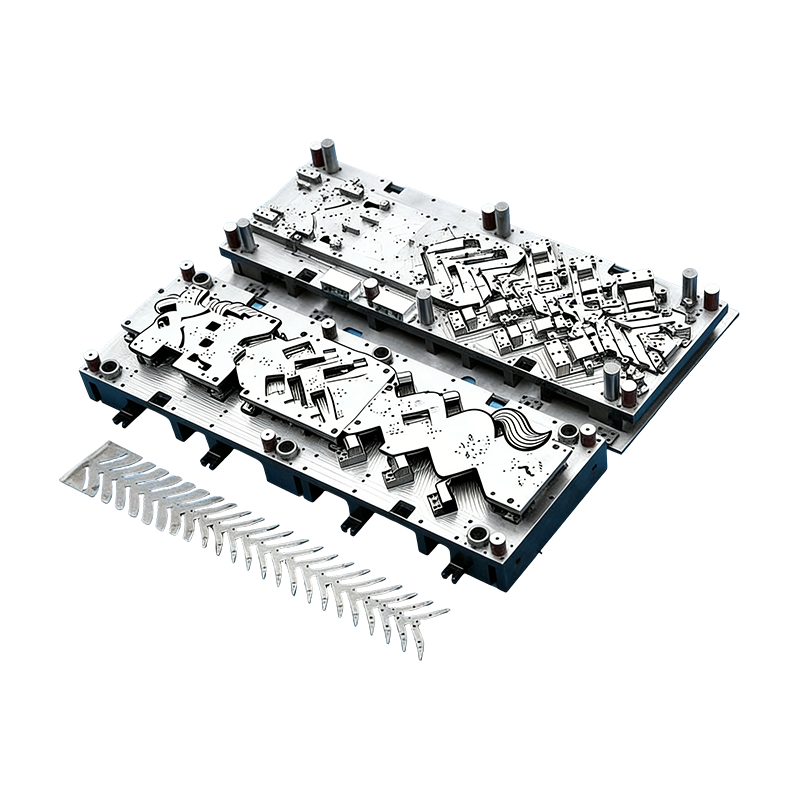
Progressieve mallen voor auto-onderdelen
Deze continumatrijs voor motorbehuizingen voor ...
-
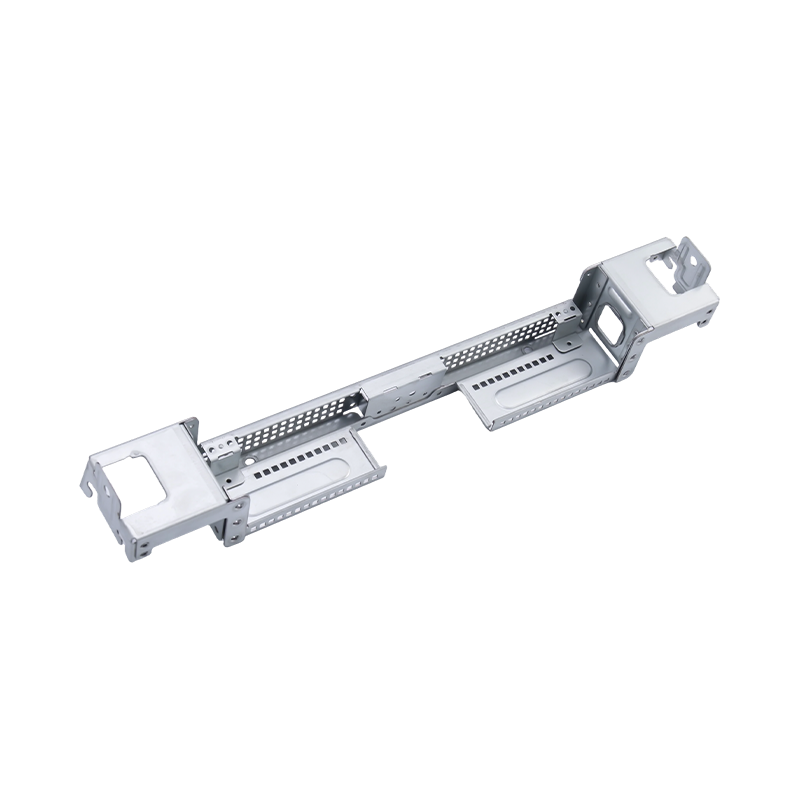
Hoogwaardige grote computerstempelonderdelen
Onze hoogwaardige grote computerstempelonderdel...
-
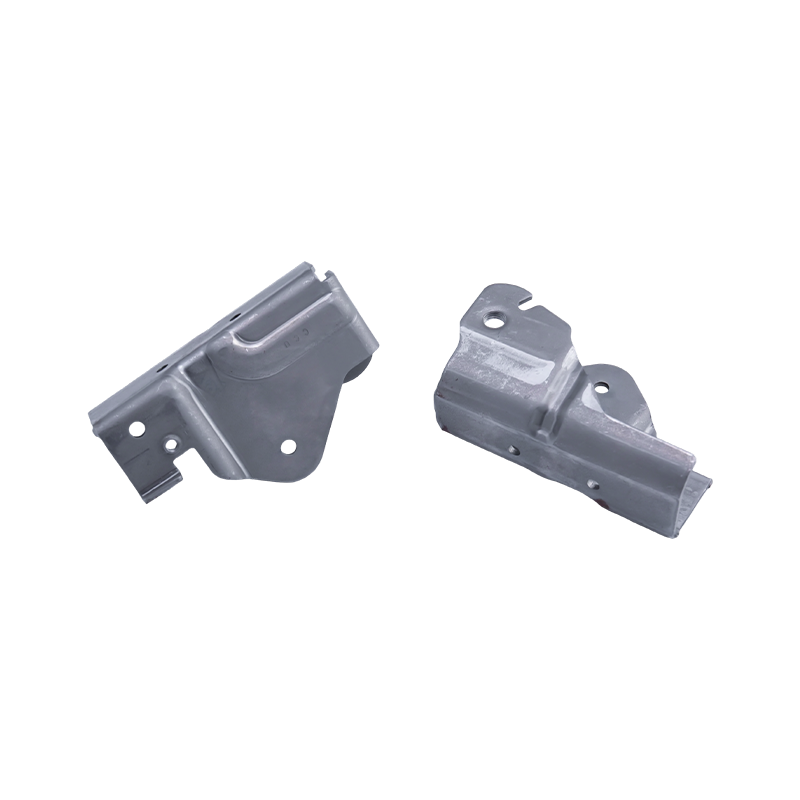
Stempelonderdelen voor autostoelen
Stempelonderdelen voor autostoelen zijn metalen...
-
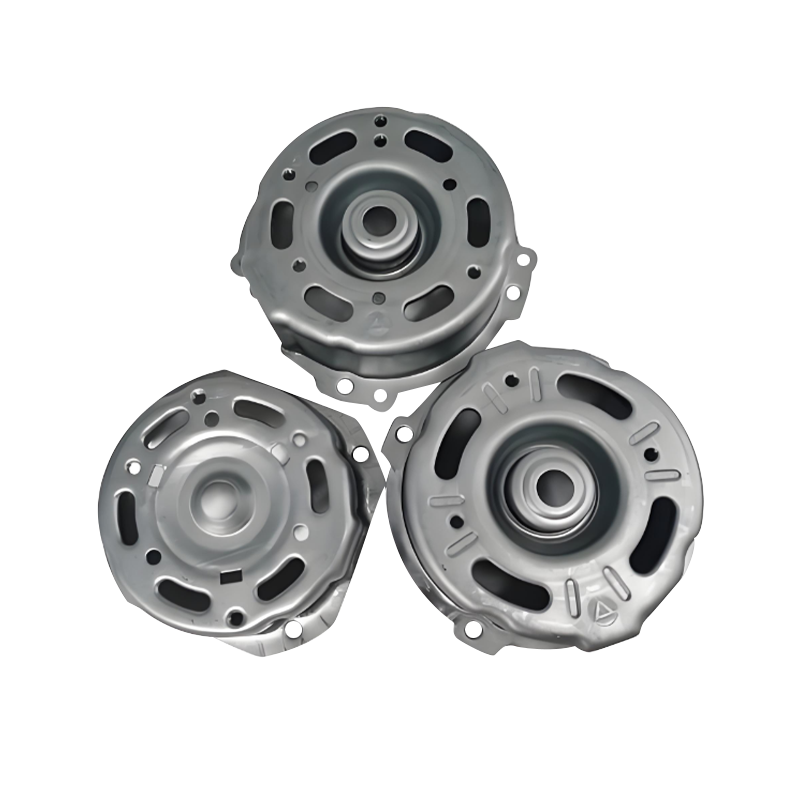
Stempelonderdelen voor motorbehuizingen voor auto's
Stempelonderdelen voor motorbehuizingen voor au...

Industrie nieuws
Thuis / Nieuws / Industrie nieuws / Leveranciers van aluminiumstempels: hoe u de capaciteit, het risico en de pasvorm kunt evalueren
Leveranciers van aluminiumstempels: hoe u de capaciteit, het risico en de pasvorm kunt evalueren
2026-09-20
Waarom leveranciers van aluminiumstempels falen na de eerste verzending
Een batterijhouder van gestempeld aluminium die prototypemonsters doorstaat, kan nog steeds defect raken bij 50.000 eenheden als de slijtagetoeslag van de leverancier nooit was gemodelleerd. Hetzelfde geldt voor een koperen stroomrail die voldoet aan de geleidbaarheidsspecificaties, maar na drie maal malen randscheuren ontwikkelt. Aluminium gedraagt zich anders dan staal: het scheurt, veert terug en galoppeert door matrijsspelingen. De beste leveranciers van aluminiumstempels zijn niet alleen degenen met de laagste prijs per kilogram. Ze controleren de temperatuur van de legering, het onderhoud van de matrijzen en de overdracht naar automatisering.
Kernconclusie
Selecteer leveranciers van aluminiumstempels op basis van vier geverifieerde mogelijkheden: (1) matrijsontwerp voor de specifieke legering en temperatuur, (2) gedocumenteerde matrijsonderhouds- en maalgegevens, (3) interne of streng gecontroleerde automatisering voor progressieve en overdrachtsbewerkingen, en (4) een kwaliteitssysteem dat eerste en laatste onderdelen bemonstert. Prijs volgt deze vier; het mag hen niet leiden.
Wat verandert er als u aluminium stempelt in plaats van staal?
Het stempelen van aluminium is geen vervanging voor het stempelen van staal. Het metaal heeft ongeveer een derde van de elasticiteitsmodulus van staal, dus de terugvering is groter en minder voorspelbaar. De lagere vervormbaarheid bij bepaalde temperaturen betekent dat dieptrekken grotere matrijsstralen, betere smering en soms tussentijds uitgloeien vereist. Onderstaande tabel vat de praktische verschillen samen die van invloed zijn op de leveranciersselectie.
Legering en humeur
1100 en 3003 zijn zacht en vormen gemakkelijk, maar missen kracht. 5052 biedt een balans voor beugels en behuizingen. 6061-T6 is sterk, maar scheurt in krappe bochten, tenzij je ervoor ontwerpt. Een bekwame leverancier vraagt om geduld voordat hij de dobbelsteen citeert.
Matrijsspeling en slijtage
Aluminium vreet en hoopt zich op op de randen van de matrijs. Voor veel legeringen moet de speling 8–12% van de dikte bedragen, en matrijzen hebben gepolijste groeven nodig, regelmatig naslijpen en soms hardmetalen inzetstukken. Leveranciers die stalen matrijzen op aluminium gebruiken, zullen splinters en uitscheuringen produceren.
Automatisering overdracht
Progressieve en transfermatrijzen voor aluminium hebben zachtere toevoersystemen, anti-vretende smeermiddelen en schrootverwijdering nodig die geen krassen op het oppervlak veroorzaakt. Automatisering die werkt voor koudgewalst staal heeft voor aluminium vaak hertiming en zachtere grijpers nodig.
Als je vergelijkt progressief en transfermetaalstempelen , verandert de aluminiumfactor de aannames van de cyclustijd en de matrijskosten die u moet gebruiken.
Leverancierstypen vergeleken op basis van de statistieken die er toe doen
Leveranciers van aluminiumstempels vallen uiteen in drie brede bedrijfsmodellen. In de onderstaande tabel worden ze vergeleken op het gebied van matrijzenbezit, legeringsexpertise, automatisering en risico. De cijfers zijn typische reeksen van offertes en audits van gestempelde onderdelen, geen garanties.
De verborgen kosten die na drie maanden opduiken
Aankoopprijs per onderdeel is zichtbaar. Matrijsonderhoud, schroot en secundaire bewerkingen zijn dat niet. Bij een overzicht van projecten voor het stempelen van aluminium komen de volgende kostenfactoren doorgaans na de eerste 90 dagen naar voren. De staven geven bij benadering het aandeel onverwachte kostenoverschrijdingen weer.
Nabewerking van de matrijs
35%
Schroottarief
25%
Stilstandtijd bij het opnieuw slijpen
18%
Secundaire operaties
12%
Logistiek
10%
Herbewerking van matrijzen en afval zijn de grootste verborgen kosten, omdat aluminium gereedschap sneller verslijt en de procesvensters smaller zijn. Een leverancier die de treffers en maalintervallen bijhoudt, kan een realistische stukprijs opgeven. Een bedrijf dat deze kosten niet terugverdient via wijzigingsopdrachten.
Waar aluminium gestempelde onderdelen worden gebruikt
De vraag naar aluminiumstempels is niet uniform. Het onderstaande cirkeldiagram toont een representatieve verdeling van de aanvragen voor een leverancier die klanten in de automobiel-, elektronica- en industriële sector bedient. Elektrische voertuigen en batterijsystemen nemen nu het grootste aandeel voor hun rekening.
- Automobiel en EV (42%) — batterijdeksels, motorbehuizingen, rails, stoelframes
- Elektronica (26%) — laptopchassis, serverrekken, ovenpanelen
- Industriële apparatuur (16%) — servo-aandrijfbehuizingen, compressoronderdelen
- Apparaten (10%) — kleine behuizingen en beugels voor huishoudelijke apparaten
- Anders (6%) — speciale behuizingen en hardware
 Stempelonderdelen voor batterijdeksel Onze stempelonderdelen voor batterijdeksels zijn met precisie vervaardigde componenten die zijn ontworpen voor behuizingen voor auto's, industriële batterijen en energieopslagbatterijen. Gemaakt van hoogwaardige... Bekijk Product →
Het stempelen van het batterijdeksel is een goed voorbeeld van een onderdeel dat er eenvoudig uitziet, maar na het vormen een strikte controle vereist van vlakheid, randkwaliteit en maatvastheid. Leveranciers die deze onderdelen al voor EV-programma's produceren, begrijpen de vereisten voor legeringen en matrijzen.
Een selectieproces in vijf stappen voor leveranciers van aluminiumstempels
Gebruik deze reeks om leveranciers te vergelijken zonder te verdwalen in spreadsheets. Elke stap levert een document op waaraan u een leverancier kunt vasthouden.
Stap 1
Definieer de legering en de tolerantiestapel
Schrijf de temperatuur, dikte en kritische afmetingen op. Een buigradius van 0,2 mm in 6061-T6 is een ander proces dan dezelfde radius in 5052-H32. Verzend de stapel met de offerteaanvraag.
Stap 2
Controleer de onderhoudsgegevens van de matrijzen
Vraag naar maalhout, treffertellers en afvalpercentages voor soortgelijke aluminiumklussen. Een leverancier die de levensduurgegevens niet kan tonen, gokt naar uw stukprijs.
Stap 3
Voer een pilot uit met een capaciteitsonderzoek
Vereist een run van 300 stuks met Cpk op de kritische afmetingen. Aluminium terugvering kan het gemiddelde verschuiven na de eerste paar honderd treffers. De pilot legt die verschuiving bloot.
Stap 4
Automatiseringsoverdracht verifiëren
Als het onderdeel op a progressieve matrijs voor auto-onderdelen , let op de invoer, het verwijderen van schroot en het uitwerpen van onderdelen. Aluminium krast gemakkelijk; de automatisering moet het zonder cosmetische schade aankunnen.
Stap 5
Sluit een serviceovereenkomst af
Definieer de herslijpintervallen, reserve-matrijsinzetstukken en responstijd voor matrijsreparaties. De laagste prijsopgave sluit deze vaak uit, en ze worden de werkelijke kosten.
 Automatiseringsapparatuur voor stempelen Suzhou Shuangqisi Mold Equipment Co., Ltd., gevestigd op nummer 118 Yexin Road, Wujiang District, Suzhou City, heeft 60 technische medewerkers. Door de gezamenlijke inspanningen en voortdurende... Bekijk Product →
Automatisering is geen bijzaak voor aluminium. Een speciale stansautomatiseringslijn kan de schade bij het hanteren verminderen en het proces stabiliseren, maar deze moet worden gespecificeerd voor de geometrie van de legering en het onderdeel.
Controlelijst voor onderhoud en naleving voordat u zich ertoe verbindt
Leveranciers van aluminiumstempels die klanten in de automobiel- en elektronicabranche bedienen, moeten voldoen aan de eisen op het gebied van traceerbaarheid en naleving van de materialen. Gebruik deze checklist tijdens de audit.
- Traceerbaarheid van legeringen: molencertificaten voor elke rol of blanco, met warmtenummers gekoppeld aan productiepartijen.
- Onderhoudsschema matrijzen: gedocumenteerde maalintervallen gebaseerd op het aantal treffers, niet op kalendertijd.
- RoHS en REACH: verklaringen voor smeermiddelen, coatings en eventuele secundaire bewerkingen.
- IATF 16949 of ISO 9001: huidige certificaten met een reikwijdte die betrekking heeft op het stempelen van aluminium.
- Verpakking en corrosiebestrijding: aluminium kan tijdens het transport oxideren of krassen; specificeer interleaving en VCI waar nodig.
Nieuwe koperen busbar-stempelonderdelen voor energievoertuigen Nieuwe koperen busbar-stempelonderdelen voor energievoertuigen are core conductive components engineered for high-voltage power transmission in electric vehicles. Made from high-puri... Bekijk Product → Koperen rails en andere onderdelen die van cruciaal belang zijn voor de geleidbaarheid voegen nog een laag toe: ze moeten aan elektrische en thermische eisen voldoen en tegelijkertijd het stempelproces overleven. Een geïntegreerde leverancier die zowel de matrijs als het eindgebruik begrijpt, kan deze kloof dichten. Een geïntegreerde leverancier die zijn eigen matrijzen en automatisering bouwt, heeft minder overdrachtsrisico's, maar heeft ook meer van uw programma onder één dak. Bezoek de vloer, bekijk de maallogboeken en zie hoe een matrijs wordt vervangen. Het bewijs is er als je erom vraagt.
Vorig bericht
Samengestelde matrijs versus progressieve matrijs: verschillen, toepassingen en hoe te kiezen
Volgende bericht
Progressief stempelen van aluminium: proces, legeringen, ontwerptips en kostengids
Onze Producten.
Start hier uw bedrijf met een OEM-fabrikant!
Bied wereldwijde klanten complete kant-en-klare oplossingen
door
innovatie!
SNELLE LINKS
NIEUWS
CONTACTINFORMATIE.
-
 +86-139 1308 8972
-

-
 Nr. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Auteursrecht © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rechten voorbehouden. Aangepaste stempelmatrijs Fabrikanten van metalen stempelmatrijzen
