-
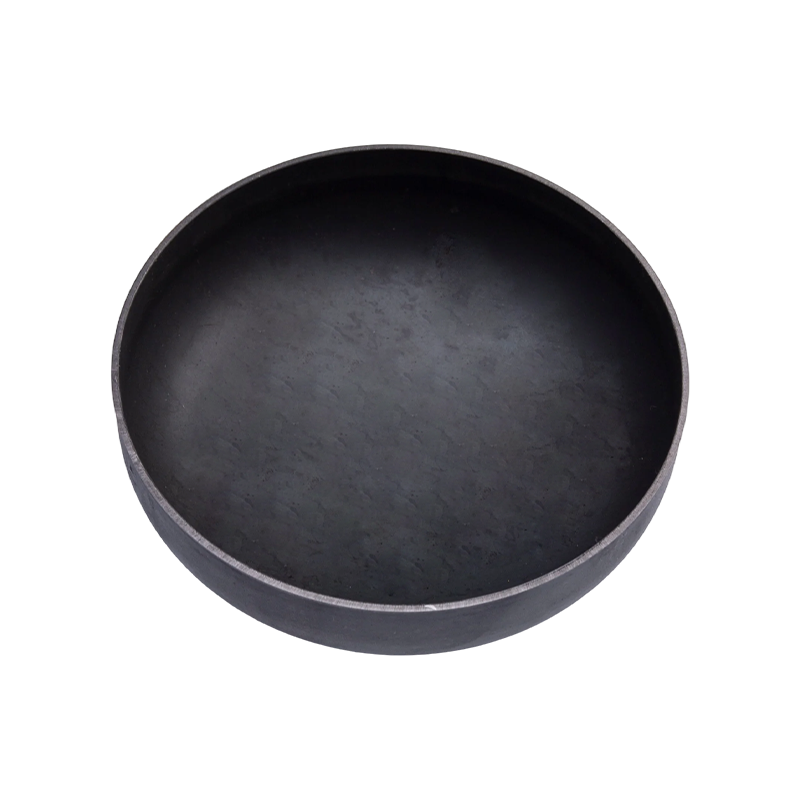
Onderdelen voor het stempelen van benzinetanks
Onderdelen voor het stempelen van gastanks zijn...
-
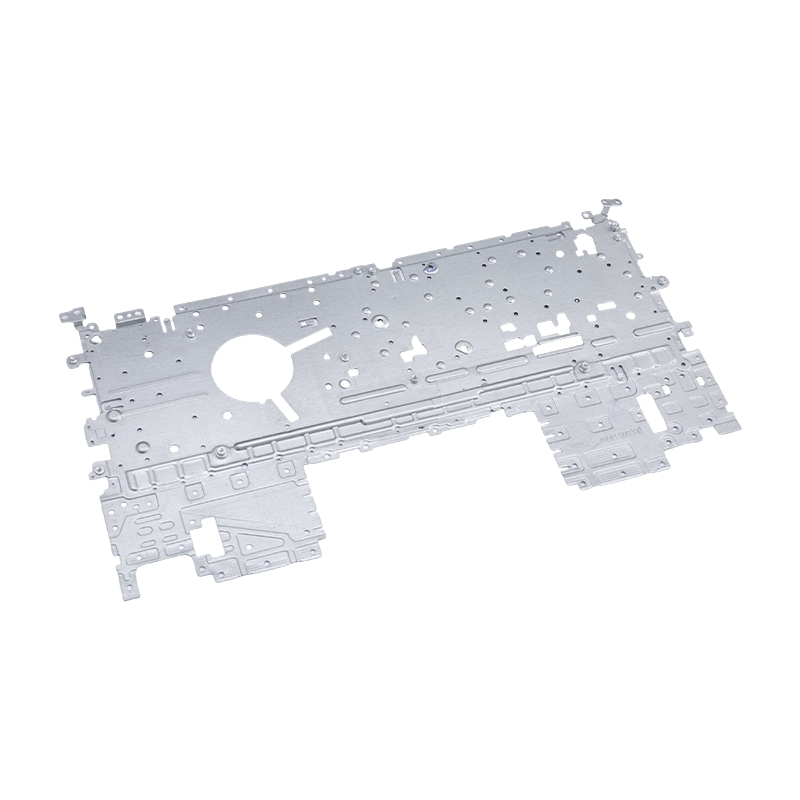
Onderdelen voor het stempelen van laptops
Onze laptopstempelonderdelen zijn met precisie ...
-
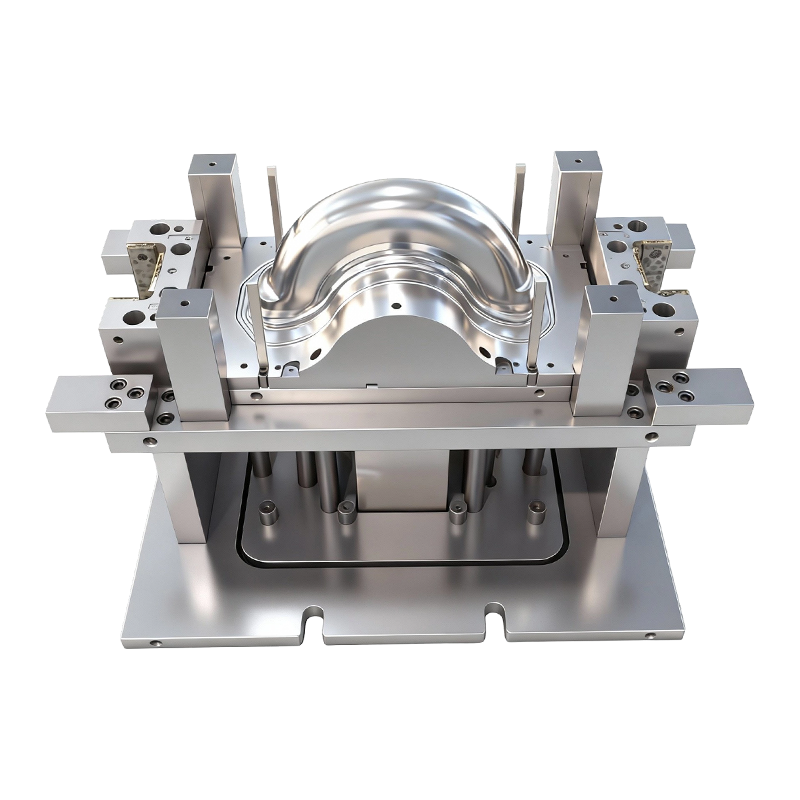
Dieptrekmal voor voor- en achterwielen van tweewielige elektrische voertuigen
Deze dieptrekmal voor voor- en achterwielen van...
-
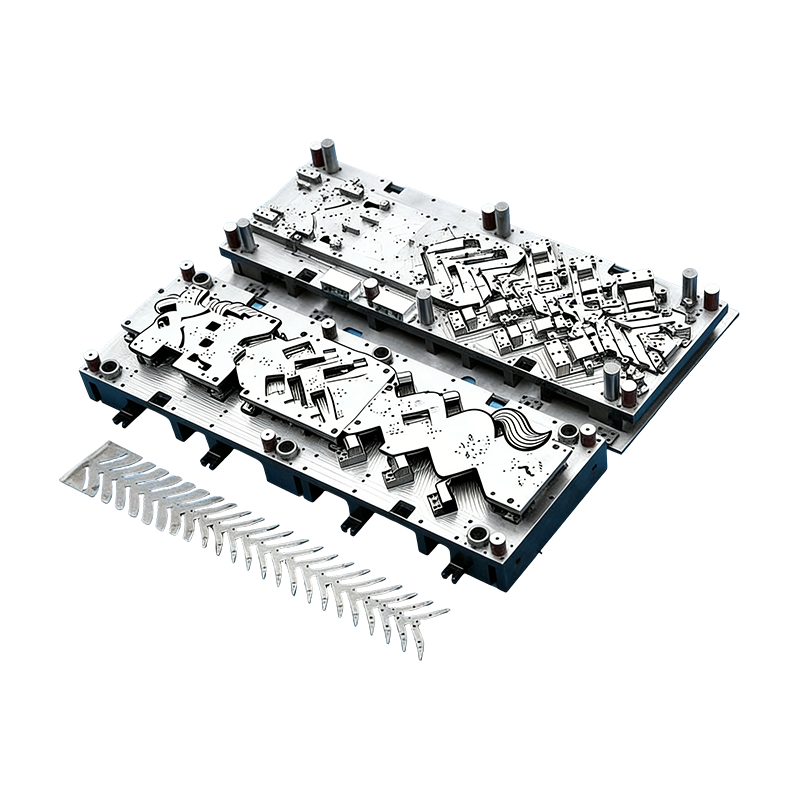
Progressieve mallen voor auto-onderdelen
Deze continumatrijs voor motorbehuizingen voor ...
-
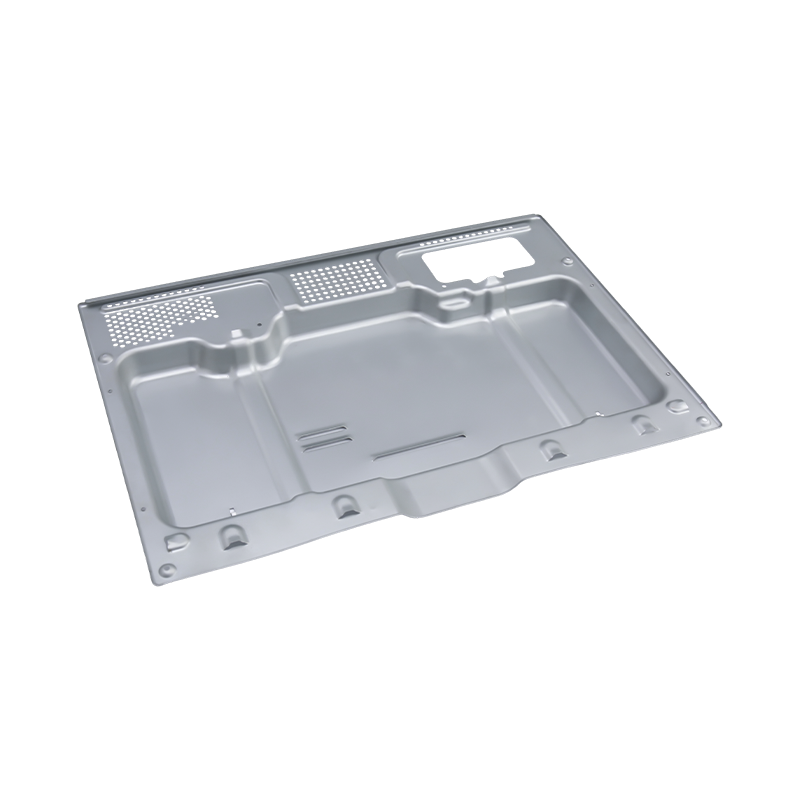
Hoogwaardige ovenstempelonderdelen
Onze hoogwaardige ovenstempelonderdelen zijn me...

Industrie nieuws
Thuis / Nieuws / Industrie nieuws / Progressief stempelen van aluminium: proces, legeringen, ontwerptips en kostengids
Progressief stempelen van aluminium: proces, legeringen, ontwerptips en kostengids
2026-09-14
Progressief stempelen van aluminium is de meest consistente en kosteneffectieve manier om grote hoeveelheden lichtgewicht precisieonderdelen te produceren, op voorwaarde dat de geometrie, legering en jaarlijkse hoeveelheid bij het proces passen. Eén enkele progressieve matrijs, gevoed vanuit een spoel, kan bij elke persslag een aluminium component stansen, doorboren, vormen en afsnijden, terwijl de toleranties van gat tot gat bijna ± 0,05 mm bedragen zonder secundaire bewerking. Die combinatie is de reden waarom batterijdeksels, motorbehuizingen, elektronische chassisonderdelen en elektrische connectoren routinematig op deze manier worden gemaakt.
Belangrijkste afhaalmaaltijden: kies voor progressief stempelen van aluminium wanneer de jaarlijkse vraag hoog is, het onderdeel kan worden genest in een doorlopende strip en consistente toleranties belangrijker zijn dan ontwerpflexibiliteit. Onder deze omstandigheden is eenvoudiger handmatig of transfergereedschap vaak economischer.
Wat is aluminium progressief stempelen?
Progressief stempelen voert een doorlopende metalen strip door een enkele matrijsset met meerdere stations. Elk station voert een of meer bewerkingen uit – loodsen, stansen, munten, buigen, tekenen, reliëfdrukken of prikken – zodat de ruwe strip geleidelijk verandert in een afgewerkt onderdeel tegen de tijd dat hij het laatste station bereikt, waar hij wordt afgesneden van de draagstrip.
Hoe het proces in de productie verloopt
- Een spoelaanvoer maakt de aluminium strip recht en voert deze met een nauwkeurige spoed per persslag in de matrijs.
- Piloten maken gebruik van voorgeperforeerde gaten om de strippositie op elk station te vergrendelen, wat de positioneringsnauwkeurigheid van element tot element garandeert.
- Stations werken progressief: de eerste doorboort de geleidegaten, de middelste vormen bochten of reliëfs en het laatste station scheidt het onderdeel.
- Het afgewerkte onderdeel wordt via een stortkoker afgevoerd, terwijl het skeletschroot wordt opgewikkeld of versnipperd voor recycling.
Doordat alle stations gelijktijdig op verschillende delen van dezelfde strip inwerken, ontstaat met één persslag één compleet aluminium onderdeel. Die continue werking is wat progressief stempelen onderscheidt overdracht stempelen , waarbij individuele plano's tussen afzonderlijke matrijsstations worden vervoerd.
Aluminiumlegeringen die goed presteren in een progressieve matrijs
Niet elke aluminiumsoort wordt schoon door een progressieve matrijs gevoerd. Succesvolle kandidaten combineren vervormbaarheid, voorspelbare terugvering en acceptabel oppervlaktegedrag bij ponsen op hoge snelheid. In de praktijk dekken de legeringen uit de 3xxx-, 5xxx- en 6xxx-serie de meeste projecten.
Legering
Gemeenschappelijk humeur
Waarom het wordt geselecteerd
5052
H32
Hoge vermoeiingssterkte en corrosieweerstand; gebruikt voor batterijdeksels, beugels en brandstoftankuiteinden.
3003
H14
Uitstekende vervormbaarheid en lage kosten; een werkpaard voor behuizingen, warmtewisselaaronderdelen en algemene stempels.
6061
T6
Sterker en stabieler in gebruik, maar de terugvering is hoger; de voorkeur voor structurele beugels en steunen.
1100
H14
Zeer zacht en gemakkelijk te tekenen; gebruikt voor naamplaatjes, reflectoren en elektrische onderdelen met eenvoudige geometrie.
Tabel 1 — Selectie van aluminiumlegeringen voor progressieve matrijzen: sterkte en vervormbaarheid gaan altijd gepaard met terugvering.
Waarom progressief stempelen de voorkeur heeft voor aluminium onderdelen
De business case komt neer op vier meetbare voordelen ten opzichte van handmatige matrijzen, machinale bewerking of alleen dieptrekken.
Ononderbroken doorvoer
Een goed gebouwde aluminium progressieve matrijs maakt honderden slagen per minuut, en elke slag produceert een compleet onderdeel. De eenheidskosten dalen snel zodra het volume het afschrijvingspunt van het gereedschap overschrijdt.
Herhaalbare precisie
Omdat de strip op elk station wordt getest, blijven de posities van elementen tot elementen gedurende miljoenen cycli consistent. Kritieke gatenpatronen in batterij- en motorcomponenten houden ±0,05 mm vast zonder nabewerking.
Gewichtsreductie
Met 2,7 g/cm³ weegt aluminium ongeveer een derde van het gewicht van staal. Door progressief stempelen kunnen ontwerpers dunne, stijve, gevormde secties gebruiken in plaats van zware gietstukken.
Geïntegreerde secundaire activiteiten
Tappen, klinken, nokkenvormen en markeren kunnen worden toegevoegd als in-matrijsstations, zodat onderdelen dichter bij hun eindassemblage komen en het aantal stappen in de toeleveringsketen wordt verminderd.
Batterijbehuizingen zijn een typisch voorbeeld waarbij deze voordelen zich opstapelen. De afdekking moet maatvast en corrosiebestendig zijn en tegen constante kosten in grote volumes worden geproduceerd.
 Precisie batterijdeksel stempelonderdelen voor behuizingen Dit gestempelde batterijdeksel is geschikt voor behuizingen voor auto's en energieopslag en biedt maatvastheid en corrosieweerstand bij productie van grote volumes, in lijn met de bespreking van gewicht en afdichtingsvoordelen in het artikel. Bekijk Product →
In de praktijk kunnen fabrikanten die overstappen van gelaste stalen assemblages naar gestempelde aluminium deksels het gewicht van het onderdeel met meer dan de helft verminderen, terwijl de consistentie van de afdichting wordt verbeterd.
Ontwerpgrenzen: wat het succes bepaalt voordat u staal snijdt
Aluminium gedraagt zich anders dan staal in een progressieve matrijs. De hogere verhouding tussen opbrengst en modulus zorgt voor meer terugvering, en de neiging om tegen gereedschapsstaal te vreten maakt smering en matrijscoatings verplicht. Het vooraf begrijpen van deze limieten is het verschil tussen een soepele lancering en een kostbaar herontwerp.
Praktische ontwerpregels gebruikt door gereedschapsingenieurs
- Minimale buigradius van 1,0 tot 1,5 keer de materiaaldikte voor 3xxx- en 5xxx-legeringen; verhogen naar 2,0 keer voor 6xxx-T-temperaturen.
- Specificeer een consistente braamrichting op elk oppervlak dat een afdichtende of glijdende interface wordt.
- Houd de getekende diepte gematigd; aluminium scheuren bij scherpe hoekradii, dus bij diepe vormen een hoekradius van minimaal 0,5 mm toevoegen.
- Houd rekening met terugveringscompensatie in het matrijsontwerp; betrouwbare leveranciers voegen correctiefuncties toe tijdens het uitproberen in plaats van nadat onderdelen defect zijn geraakt.
Haalbare toleranties in de productie
±0,05 mm Doordringend
±0,08 mm Bijgesneden profiel
±0,10 mm Gevormde bochten
±0,15 mm Geflensde randen
Grafiek 1 — Typische productietoleranties die worden aangehouden op progressieve aluminium stempels met goed onderhouden gereedschap.
Waar aluminium progressieve stempels worden gebruikt
Progressief stempelen van aluminium vindt plaats overal waar lichtgewicht, elektrisch geleidende of corrosiebestendige metalen onderdelen nodig zijn bij een hoog volume. De onderstaande verdeling weerspiegelt de typische vraag in de sectoren waaraan wij leveren.
- Automobiel en EV (42%) — batterijdeksels, motorbehuizingen, stoelonderdelen, koperen rails, structurele beugels.
- Elektronica (21%) — laptopbehuizingen, serverchassisonderdelen, kleine connectoren en schilden.
- Apparaten en witgoed (19%) — ovenpanelen, stempels van de schakelkast, vinnen van warmtewisselaars.
- Industriële apparatuur (18%) — servodriverbehuizingen, compressorcomponenten, montageplaten.
Automotive en nieuwe energievoertuigen
Door de verschuiving naar elektrische aandrijflijnen is het progressief stempelen van aluminium het standaardproces geworden voor batterijsystemen en motorcomponenten. Een gestempelde koperen of aluminium rail vervangt bijvoorbeeld gebogen en machinaal bewerkte staven door een onderdeel dat in één stap de vlakheid en de gatpositie vasthoudt.
 Koperen busbar-stempelonderdelen voor EV-stroomdistributie Deze zeer zuivere koperen rail ondersteunt een efficiënte stroomstroom tussen batterij, motor en omvormers, met geplateerde oppervlakken en nauwe toleranties voor veeleisende EV-toepassingen, passend bij de nadruk in de paragraaf op progressieve stempelvoordelen. Bekijk Product →
Op dezelfde manier profiteren de stempelonderdelen van het motorhuis van de thermische eigenschappen en het lichte gewicht van aluminium, terwijl progressieve matrijzen de strakke concentriciteit behouden die vereist is voor rotor- en statorsamenstellen.
Elektronica en apparaten
Consumentenelektronica geeft de voorkeur aan aluminium vanwege de oppervlakteafwerking en het EMI-afschermingsgedrag. Progressief stempelen produceert de dunwandige, uiterst nauwkeurige onderdelen die in laptop- en telefoonassemblages worden gebruikt.
 Aluminium laptopchassis stempelonderdelen Deze gestempelde componenten voor laptopchassis en -beugels combineren een laag gewicht met stijfheid, met nauwkeurige gatposities en klikconstructies die een efficiënte montage ondersteunen, relevant voor het punt van het artikel over dunwandige elektronica-onderdelen. Bekijk Product →
Aan de kant van het apparaat profiteren grote ovenschalen en stempels op het bedieningspaneel van dezelfde proceseconomie wanneer productievolumes speciaal gereedschap rechtvaardigen.
Gereedschapskosten en leveranciersselectie: vier stappen die spijt voorkomen
Progressieve matrijzen vormen de grootste initiële kosten in een aluminiumstempelprogramma en wegen vaak zwaarder dan de pers- en materiaalbehandelingsapparatuur. Het doel is niet om zo min mogelijk voor gereedschappen te betalen, maar om te betalen voor het juiste gereedschapsontwerp, omdat de kwaliteit van de matrijzen bepalend is voor de kwaliteit van de onderdelen gedurende de levensduur van het programma.
Stap 1 — Valideer de businesscase. Progressieve gereedschappen beginnen zinvol te worden bij ongeveer 50.000 tot 100.000 onderdelen per jaar. Overweeg daaronder meer economische gereedschapsopties.
Stap 2 — Stuur een maakbaar gegevenspakket. Geef het 3D-model, de tolerantiestapel, de vereiste oppervlakteafwerking en de jaarlijkse vraag op. Een duidelijke beoordeling van de stripindeling in dit stadium voorkomt dure herzieningen van de matrijzen.
Stap 3 — Controleer de werkelijke productiecapaciteit. Zoek naar intern matrijsontwerp, CNC-bewerking en proefpersen onder één dak. Een leverancier die zowel matrijzen als stempels kan maken, lost tolerantieproblemen op voordat ze in productie gaan.
Stap 4 — Vraag een rapport over het eerste artikel met SPC-gegevens. Bevestig dat kritische kenmerken binnen de Cpk-doelen blijven bij meerdere spoelen en persruns, en niet alleen bij het eerste monster.
Leveranciers die progressieve matrijzen, stempelpersen en automatisering combineren – zoals ons team in Shuangqisi, met persen van 80 tot 400 ton en een interne dochteronderneming op het gebied van stempelautomatisering – kunnen de aanlooptijd verkorten en de toleranties over de ploegen heen stabiel houden.
Onderhouds-, kwaliteits- en nalevingsoverwegingen
De beste aluminium progressieve matrijzen verliezen nog steeds prestaties als onderhoud wordt verwaarloosd. De neiging van aluminium om te beschadigen maakt smeerbeheer en oppervlaktecoatings tot de twee controlemechanismen die betrouwbare programma's scheiden van terugkerende stilstand.
- Bescherming van het matrijsoppervlak: DLC- of TiCN-coatings op vormponsen verminderen de opname van aluminium en verlengen de maalintervallen.
- Smeermiddel selectie: gebruik verdampings- of residuarme smeermiddelen die compatibel zijn met daaropvolgende reiniging, vooral voor batterij- en elektronica-onderdelen.
- Preventief onderhoud: inspecteer piloten, veren en slijtplaten met gedefinieerde slagintervallen; progressieve matrijzen falen voorspelbaar wanneer slijtage een drempel bereikt.
- Nalevingsdocumentatie: voor export- of gereguleerde industrieën: houd materiaalcertificaten en PPAP of gelijkwaardige documentatie beschikbaar voor audits.
Kwaliteitscontrole op aluminium stanswerk moet CMM-verificatie van kritische gatposities, oppervlaktecontroles op vreetkrassen en periodieke hardheidscontrole van binnenkomende rollen omvatten, omdat variatie in binnenkomend materiaal de meest voorkomende verborgen oorzaak is van scheuren en terugvering.
Progressief stempelen van aluminium is niet het goedkoopste proces voor prototypes of kleine batches, en het kan niet tippen aan een transfermatrijs voor zeer grote panelen. Maar voor onderdelen die op een spoelgevoede strip passen en honderdduizenden herhalingen opleveren, levert dit de laagste eenheidskosten, de nauwste consistentie en de kortste cyclustijd op van welke vormmethode dan ook. Het echte concurrentievoordeel komt voort uit het kiezen van een leverancier die de matrijs ontwerpt, het stempelen uitvoert en de automatisering bouwt als één geïntegreerd project.
Voordat u een offerte goedkeurt, vergelijkt u de staat van dienst op het gebied van matrijzenproductie, de perscapaciteit en de SPC-discipline van de leverancier – en niet alleen de prijs per onderdeel. Ontdek Shuangqisi's matrijs- en stempelmogelijkheden wanneer u klaar bent om een potentiële partner te evalueren voor uw progressieve stempelprogramma voor aluminium.
Vorig bericht
Leveranciers van aluminiumstempels: hoe u de capaciteit, het risico en de pasvorm kunt evalueren
Volgende bericht
Metaalstempelen uitgelegd: de complete gids voor processen, materialen en kosten
Onze Producten.
Start hier uw bedrijf met een OEM-fabrikant!
Bied wereldwijde klanten complete kant-en-klare oplossingen
door
innovatie!
SNELLE LINKS
NIEUWS
CONTACTINFORMATIE.
-
 +86-139 1308 8972
-

-
 Nr. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Auteursrecht © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rechten voorbehouden. Aangepaste stempelmatrijs Fabrikanten van metalen stempelmatrijzen
