-
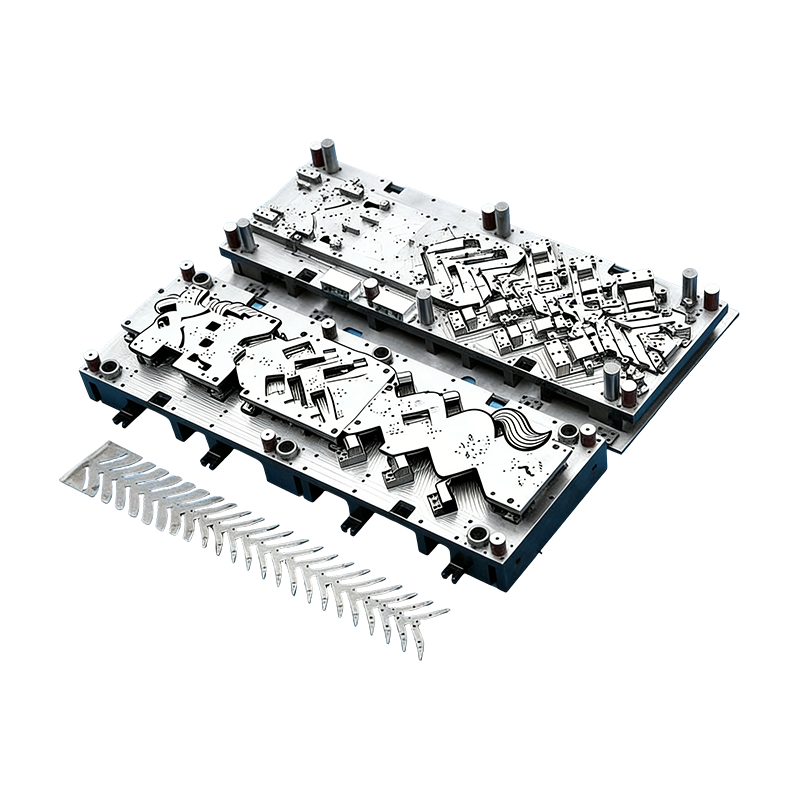
Progressieve mallen voor auto-onderdelen
Deze continumatrijs voor motorbehuizingen voor ...
-
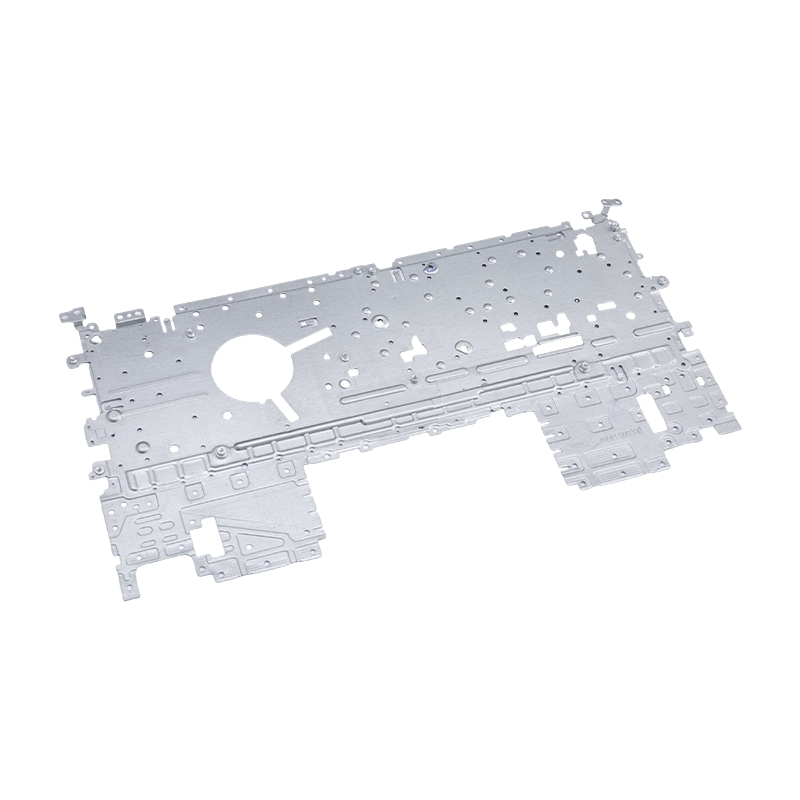
Onderdelen voor het stempelen van laptops
Onze laptopstempelonderdelen zijn met precisie ...
-
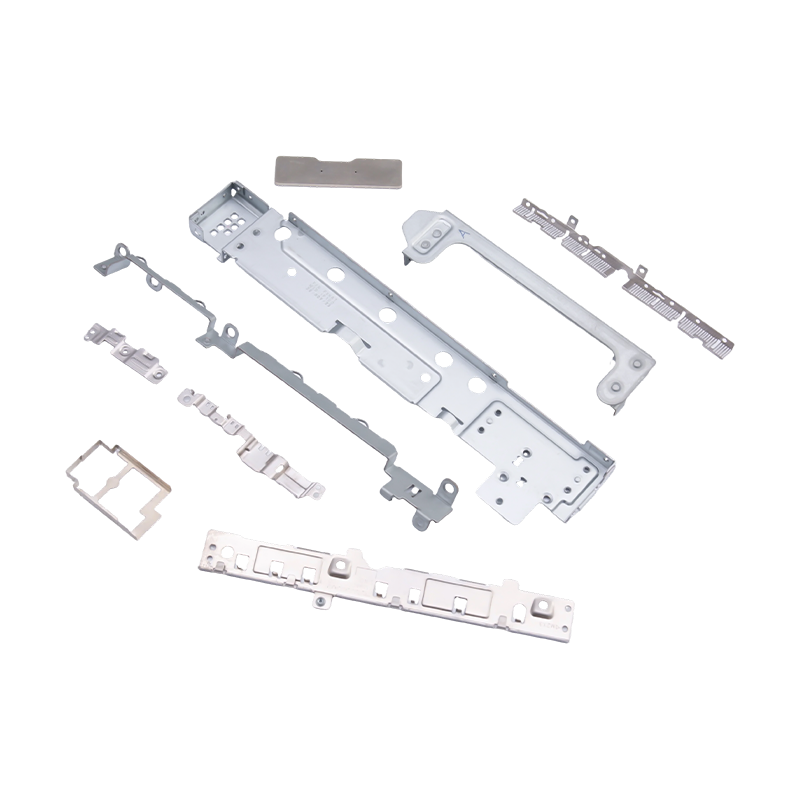
Kleine gestempelde onderdelen voor laptops en mobiele telefoons
Als essentiële interne componenten voor moderne...
-
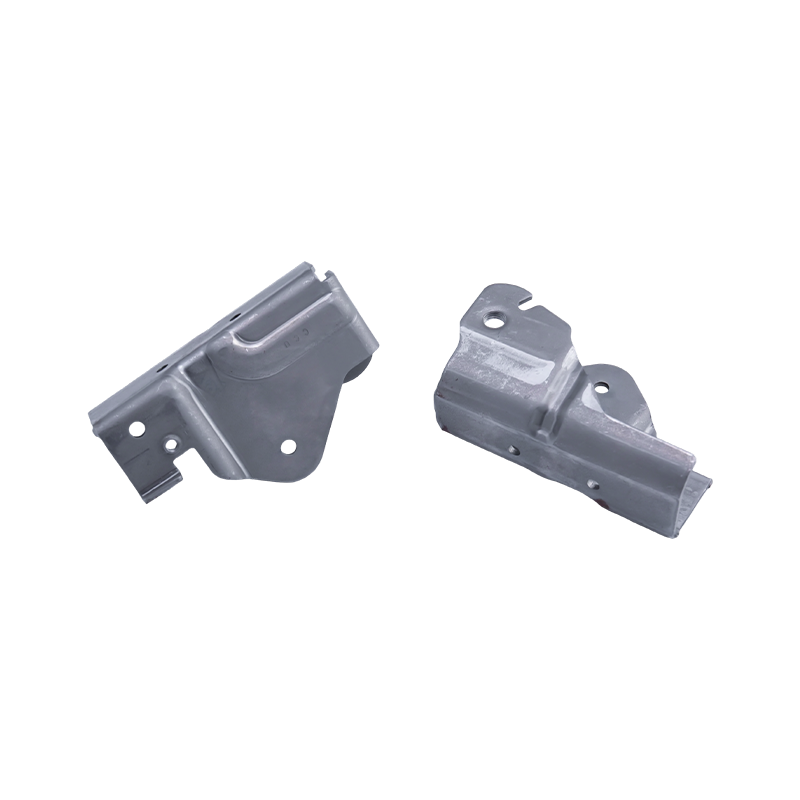
Stempelonderdelen voor autostoelen
Stempelonderdelen voor autostoelen zijn metalen...
-
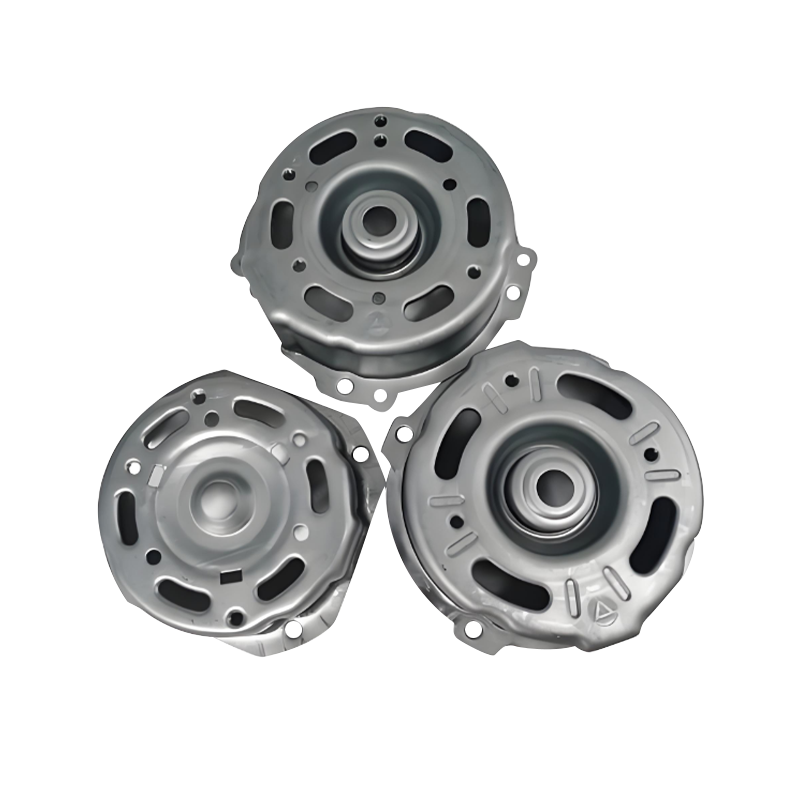
Stempelonderdelen voor motorbehuizingen voor auto's
Stempelonderdelen voor motorbehuizingen voor au...
-
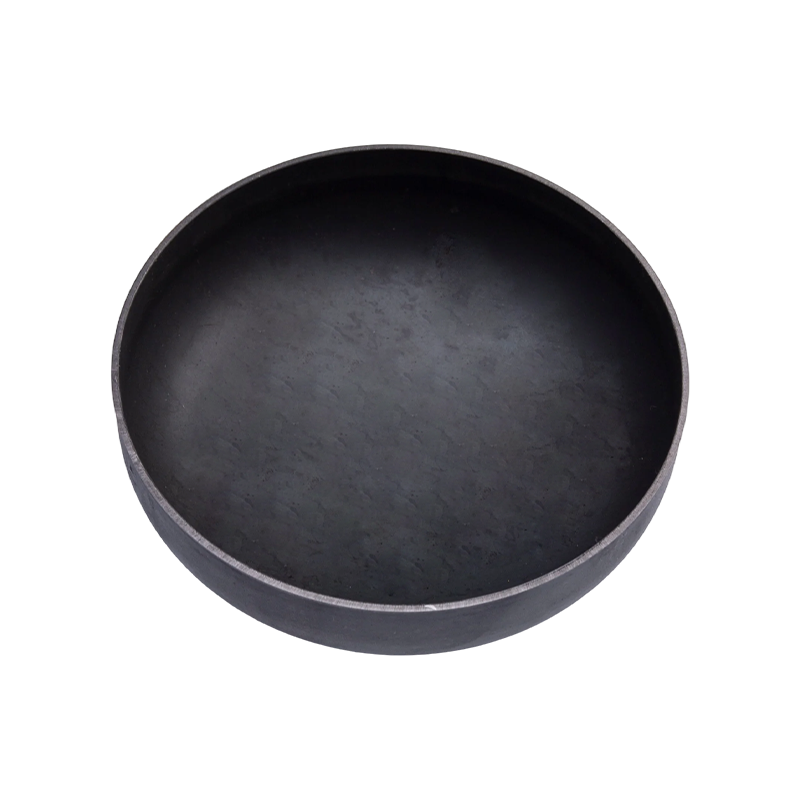
Onderdelen voor het stempelen van benzinetanks
Onderdelen voor het stempelen van gastanks zijn...

Industrie nieuws
Thuis / Nieuws / Industrie nieuws / Metaalstempelen uitgelegd: de complete gids voor processen, materialen en kosten
Metaalstempelen uitgelegd: de complete gids voor processen, materialen en kosten
2026-09-07
Een inkoopingenieur is zojuist gevraagd om 60.000 roestvrijstalen beugels te leveren. Er komen drie offertes binnen en de laagste prijs per stuk ligt bijna 40% onder de andere, maar er zijn gereedschapskosten van $15.000 aan verbonden. De opening is geen vergissing: het lage citaat komt van metaalstempelen. Of die prijs reëel is, hangt af van de matrijs, de perscapaciteit, het materiaal en het productievolume erachter.
Metaalstansen is de meest kostenefficiënte manier om precisieplaatwerkonderdelen in massa te produceren. Een pers perst een plaatmetaalstrook tussen een stempel en een matrijs en produceert in een fractie van een seconde per slag een afgewerkt onderdeel. Stempelen is niet één enkele handeling, maar een reeks processen – stansen, buigen, dieptrekken en meer – die onderdelen omvatten, van batterijdeksels tot laptopframes.
Wat is metaalstempelen?
Metaalstempelen is een koudvervormingsproces waarbij vlak plaatmetaal met behulp van een pers en een set matrijzen tot onderdelen wordt gevormd. De plaat, geleverd als rol of strip, wordt tussen een stempel en een matrijs gevoerd. De stempel beweegt onder druk naar beneden en het metaal wordt gesneden, gebogen of getrokken om de matrijsholte te vullen. Elke drukslag creëert één onderdeel; bij een progressieve dobbelsteen verlaat elke slag één voltooid deel.
De conclusie is eenvoudig: stempelen wint op volume. Nadat de matrijs is gebouwd, dalen de kosten per stuk dramatisch omdat het proces op hoge snelheid draait, geen spanen produceert en alleen de ruwe plaat en het smeermiddel verbruikt. Bij hoeveelheden boven enkele tienduizenden kost een gestempeld onderdeel routinematig 50-80% minder dan hetzelfde onderdeel dat uit knuppels is vervaardigd.
Gemeenschappelijke stempelbewerkingen
- Blanking – een platte omtrek uit het vel snijden.
- Doorboren - gaten of sleuven in het onderdeel ponsen.
- Buigen - het vel langs een rechte as vouwen.
- Dieptrekken - het vel in de vorm van een kom of behuizing trekken.
- Coining en embossing – het persen van fijne oppervlaktedetails met hoge plaatselijke kracht.
Hoge snelheid
Honderden slagen per minuut.
Honderden slagen per minuut.
Gereedschapsgedreven kosten
Hoog vooraf, laag per stuk.
Hoog vooraf, laag per stuk.
Materiaal bereik
Staal, roestvrij staal, aluminium, koper.
Staal, roestvrij staal, aluminium, koper.
Herhaalbare tolerantie
Stabiel binnen ±0,05 mm na opstelling.
Stabiel binnen ±0,05 mm na opstelling.
Hoe het stempelproces werkt
Vijf stappen bepalen de uitkomst van een gestempeld deelproject:
- Beoordeling van onderdeelontwerp en maakbaarheid – toleranties, materiaaldikte, gatgroottes, buigradii en randvereisten worden gecontroleerd aan de hand van de stempelregels voordat met het bewerken wordt begonnen.
- Matrijsontwerp en -fabricage – de matrijs is de grootste kostenpost, vervaardigd uit gehard gereedschapsstaal, geassembleerd met geleiders en veren, en getest totdat het onderdeel aan de tekening voldoet.
- Materiaalkeuze en voorbereiding – rollen of strips worden gespecificeerd op basis van kwaliteit, dikte, breedte en oppervlakteafwerking; materiaalcertificaten bevestigen de chemie.
- Persopstelling - de matrijs wordt gemonteerd in een pers, geselecteerd op tonnage, slag en sluithoogte; Persen van 80 tot 400 ton bestrijken de meeste middelgrote onderdelen.
- Stempelen en secundaire bewerkingen – de productie draait op hoge snelheid, waarna ontbramen, tappen, wassen, oppervlaktebehandeling of montage volgt.
Het die-concept is net zo belangrijk als de pers. Progressieve matrijzen voeren de strip door meerdere stations; transfermatrijzen verplaatsen individuele plano's tussen stations. De keuze verandert de gereedschapskosten en de cyclustijd; de praktische verschillen worden behandeld in deze vergelijking van progressief versus transfermetaalstempelen.
Voor auto-onderdelen met grote oplagen zijn progressieve matrijzen de standaardkeuze, omdat ze een spoel in één keer omzetten in een afgewerkt onderdeel, zonder tussenkomst van de operator tussen de stations.
 Continu progressieve mal voor motorbehuizingen voor auto's Deze matrijs is gebouwd voor productie in grote volumes met onderdelen van gelegeerd staal voor slijtvastheid en een modulair ontwerp voor eenvoudig onderhoud, waardoor het een sterke kandidaat is voor langdurig stempelen in de automobielsector, waarbij efficiëntie in één doorgang essentieel is. Bekijk Product →
Metaalstempelen versus alternatieve productieprocessen
Wanneer een ontwerpteam een proces voor een plaatwerkonderdeel selecteert, bestaat de shortlist meestal uit stempelen, CNC-bewerking, lasersnijden en soms spuitgieten. Kwantiteit en tolerantie bepalen het antwoord.
Proces
Gereedschapskosten
Eenheidskosten
Typische tolerantie
Doorlooptijd van gereedschap
Beste volume
Metalen stempelen
Hoog
Laag op volume
±0,05 tot ±0,10 mm
4–8 weken
10.000
CNC-bewerking
Geen of laag
Hoog
±0,02 tot ±0,05 mm
Dagen
1–1.000
Lasersnijden
Geen
Middelmatig
±0,10 tot ±0,20 mm
Dagen
1–5.000
Spuitgieten
Zeer hoog
Laag
±0,05 tot ±0,10 mm
6–12 weken
10.000
Indicatieve bereiken voor eenvoudige plaatdelen; De werkelijke waarden zijn afhankelijk van de geometrie, het materiaal en de apparatuur van de leverancier.
De wisselwerking is duidelijk. CNC-bewerking biedt nauwe toleranties zonder investeringen in gereedschap, maar de kosten per eenheid blijven hoog. Lasersnijden is flexibel voor complexe 2D-profielen bij een laag volume, maar creëert zelf geen bochten of diepe vormen. Stempelen vereist de grootste investering vooraf, maar zodra de matrijs zich heeft bewezen, zijn de kosten per eenheid het laagst. Onder een paar duizend delen is de afschrijving bestraffend; vanaf tienduizend onderdelen is stempelen moeilijk te verslaan.
Kostengedrag bij verschillende productievolumes
De diepste verborgen kosten bij het stempelen zijn niet de perstijd, maar de afschrijving van de matrijzen plus schroot. De kostencurve per stuk daalt snel zodra het gereedschap is betaald.
100 1.000 stuks
32 10.000 stuks
18 50.000 stuks
12 100.000 stuks
Bij 10.000 onderdelen dalen de kosten per stuk tot ongeveer een derde van het niveau van 1.000 onderdelen; bij 100.000 onderdelen bereikt het ongeveer 12. De daling komt voort uit het verspreiden van gereedschappen en instellingen over meer eenheden; de vloer is grondstof plus perstijd.
Wanneer u offertes vergelijkt, bereken dan de totale eigendomskosten: gereedschap plus eenheidsprijs maal volume, plus kwaliteitsrisico. Een offerte waarbij de gereedschapskosten worden vermeden, maar een hoge eenheidsprijs geldt, is op schaal het duurdere pad. Een gereedschapsprijs die er hoog uitziet, maar gehard matrijsstaal en een pakket met reserveonderdelen omvat, is vaak beter dan een goedkope matrijs die vroegtijdig verslijt.
Overwegingen bij het ontwerpen van materialen en matrijzen
Typische gestempelde materialen
- Koolstofarm staal (DC01 of SPCC) - vervormbaar en goedkoop, gebruikt voor beugels, chassis en verstevigingsonderdelen.
- Roestvrij staal (SUS301 of SUS304) - corrosiebestendig, hogere terugvering, veeleisender voor de matrijs.
- Aluminiumlegeringen (5052 of 6061) - lichtgewicht, gebruikelijk in EV-batterijbehuizingen en koellichamen; grotere buigradii zijn vereist om scheuren te voorkomen.
- Koperlegeringen - uitstekende geleidbaarheid, gebruikt in rails, connectoren en terminals.
Het matrijsontwerp bepaalt hoe het materiaal zich gedraagt. De speling tussen de stempels en de matrijs bepaalt de kwaliteit van het snijvlak: te weinig zorgt voor secundaire afschuiving en braam; te veel verhoogt de braam en vermindert de rechtheid van de randen. Voor staalplaten van 1,5 mm is een speling van 5–8% van de dikte een gebruikelijk uitgangspunt.
Hardheid is belangrijk. Geavanceerde hogesterktestalen verminderen het gewicht van het voertuig, maar versnellen de slijtage van de matrijzen, waardoor harder gereedschapsstaal en vaker slijpen nodig zijn. Als de tekening een tolerantie van minder dan ±0,05 mm vereist, heeft de matrijs strakke geleidingen nodig en moet de pers herhaalbaar zijn. Elektronische stempelmatrijzen moeten bijvoorbeeld aan nauwere toleranties voldoen dan matrijzen voor huishoudelijke apparaten, omdat connector- en afschermingsonderdelen zonder nabewerking op geassembleerde platen moeten passen.
Industrietoepassingen en marktdistributie
Gestempelde onderdelen komen in bijna elke productiesector voor, maar de balans is ongelijkmatig. Hieronder volgt een geschatte verdeling van de vraag.
Auto- en elektrische voertuigen — 45%
Elektronica — 25%
Huishoudelijke apparaten — 15%
Industriële apparatuur — 15%
De automobielsector, inclusief elektrische voertuigen, is de grootste markt. Carrosseriepanelen, chassisbeugels, stoelframes, motorbehuizingen en batterijdeksels zijn gestempeld. Vooral elektrische voertuigen stimuleren de vraag naar nauwkeurig batterijgerelateerd stempelwerk, zoals koperen rails.
 Precisiegestempelde motorbehuizingen voor automobieltoepassingen Bij deze stempels wordt gebruik gemaakt van hoogwaardig staal of aluminium met nauwe toleranties en warmteafvoerende eigenschappen, wat rechtstreeks de groeiende vraag naar duurzame motorbehuizingen in elektrische en conventionele voertuigen ondersteunt. Bekijk Product →
Elektronica is het op één na grootste vakgebied. Laptopframes, grote computerbasissen en veel kleine onderdelen van mobiele telefoons zijn gestempeld omdat ze dun materiaal, fijne gaten en lage kosten bij een hoog volume combineren. Huishoudelijke apparaten volgen met ovenschalen en grote geschilderde panelen; industriële apparatuur voegt servo-aandrijfbehuizingen en compressorcomponenten toe.
 Laptopchassis en interne stempelonderdelen Deze componenten zijn gemaakt van koudgewalst staal, aluminium of magnesiumlegering en bieden gladde randen, nauwkeurige gaten en corrosiebestendigheid, waardoor ze geschikt zijn voor laptopframes en structurele assemblages van cosmetische kwaliteit. Bekijk Product →
Aan elke sector is een deelfamilie toegewezen. Voor geëlektrificeerde aandrijflijnen combineren motorhuisstempels dieptrekken met strakke concentriciteit. Het stempelen van batterijdeksels vereist vlakheid en nauwkeurige gatenpatronen. Voor het stempelen van laptops zijn oppervlakken van cosmetische kwaliteit nodig, zonder krassen of sinaasappelschillen.
Leveranciersselectie en totale kostenbeheersing
Het selecteren van een stempelpartner is belangrijker dan welke tekeningafmeting dan ook. Gebruik een korte evaluatiereeks in plaats van alleen prijzen te vergelijken.
1. Definieer de onderdeelomhulling
Materiaalkwaliteit, dikte, tolerantie, oppervlakteafwerking en jaarlijks volume.
Materiaalkwaliteit, dikte, tolerantie, oppervlakteafwerking en jaarlijks volume.
2. Voer een DFM-beoordeling uit
Controleer de buigradii, de afstanden van gat tot rand en tekendiepte.
Controleer de buigradii, de afstanden van gat tot rand en tekendiepte.
3. Vergelijk de totale kosten
Gereedschap plus eenheidsprijs maal volume, plus leverings- en kwaliteitsrisico.
Gereedschap plus eenheidsprijs maal volume, plus leverings- en kwaliteitsrisico.
4. Controleer de capaciteit
Druk op tonnagebereik, inspectieapparatuur en soortgelijke onderdeelervaring.
Druk op tonnagebereik, inspectieapparatuur en soortgelijke onderdeelervaring.
5. Maak afspraken over het eigendom van het gereedschap
Wie houdt de dobbelsteen, hoe nieuwe processen worden geprijsd en het beleid voor reserveonderdelen.
Wie houdt de dobbelsteen, hoe nieuwe processen worden geprijsd en het beleid voor reserveonderdelen.
Twee vragen worden vaak over het hoofd gezien. Vraag eerst naar de kwaliteit van het matrijsstaal en de warmtebehandeling: een matrijs gemaakt van hoogwaardig gereedschapsstaal, gehard en gecoat, produceert consistente onderdelen voor meer slagen. Ten tweede, vraag hoe proefdraaien wordt afgehandeld. Een onderdeel kan er goed uitzien bij een soft-tool-review en toch van afmeting veranderen in de productiematrijs. De proefprocedure bepaalt of de eerste batch op tijd arriveert. Een bedrijf dat de matrijs bouwt, het stempelen uitvoert en de automatisering in eigen huis integreert – zoals Suzhou Shuangqisi Mold Equipment doet met zijn matrijs-, stempelonderdelen- en automatiseringslijnen – verplaatst een onderdeel van ontwerp naar productie met minder overdrachten.
Onderhouds- en nalevingsadvies
De stempelkwaliteit blijft behouden en wordt niet één keer bereikt. Matrijzen slijten, de uitlijning wijkt af en de oppervlakteafwerking neemt af naarmate de slagen zich ophopen. Een praktisch schema omvat het reinigen en smeren van matrijsgeleiders, het controleren van stempel- en matrijsspeling, het controleren van de braamhoogte op gedefinieerde intervallen, en het opnieuw slijpen van snijkanten voordat de kwaliteit buiten de toleranties afwijkt. Voor onderdelen met een hoge oplage voorkomen reserve-inzetstukken of een dubbele matrijs stilstand als gevolg van slijtage.
Gereguleerde klanten verwachten ook gedocumenteerd bewijs:
- ISO 9001 kwaliteitsmanagement als uitgangspunt.
- IATF 16949 voor auto-onderdelen, inclusief PPAP-indiening en controleplannen.
- Materiaalcertificaten die elke rol tot aan de fabriek traceren.
- RoHS- en REACH-verklaringen voor elektronica verzonden naar Europa.
Dit is geen papierwerk op zichzelf. Een gestempeld onderdeel kan er goed uitzien, terwijl de coatingchemie of het basismateriaal niet aan de specificatie voldoet. Leveranciers met traceerbare gegevens maken de analyse van de hoofdoorzaak sneller wanneer er een afwijking optreedt, waardoor zowel de kwaliteit als de levering worden beschermd.
Metal stamping beloont teams die vooruit plannen. Definieer de tolerantieband realistisch, kies een matrijsconcept dat past bij het volume en materiaal, en beoordeel leveranciers op basis van totale kosten en kwaliteitsbewijs in plaats van alleen de prijs per stuk. Als de matrijs goed is, de pers capabel is en het materiaal traceerbaar is, levert stempelen de laagste kosten per onderdeel op bij massaproductie – van tweewielerwielnaven en motorbehuizingen tot laptopframes.
Vorig bericht
Progressief stempelen van aluminium: proces, legeringen, ontwerptips en kostengids
Volgende bericht
Metaalstempelproces: hoe gereedschap, matrijsontwerp en automatisering de onderdeelkosten beïnvloeden
Onze Producten.
Start hier uw bedrijf met een OEM-fabrikant!
Bied wereldwijde klanten complete kant-en-klare oplossingen
door
innovatie!
SNELLE LINKS
NIEUWS
CONTACTINFORMATIE.
-
 +86-139 1308 8972
-

-
 Nr. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Auteursrecht © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rechten voorbehouden. Aangepaste stempelmatrijs Fabrikanten van metalen stempelmatrijzen
