-
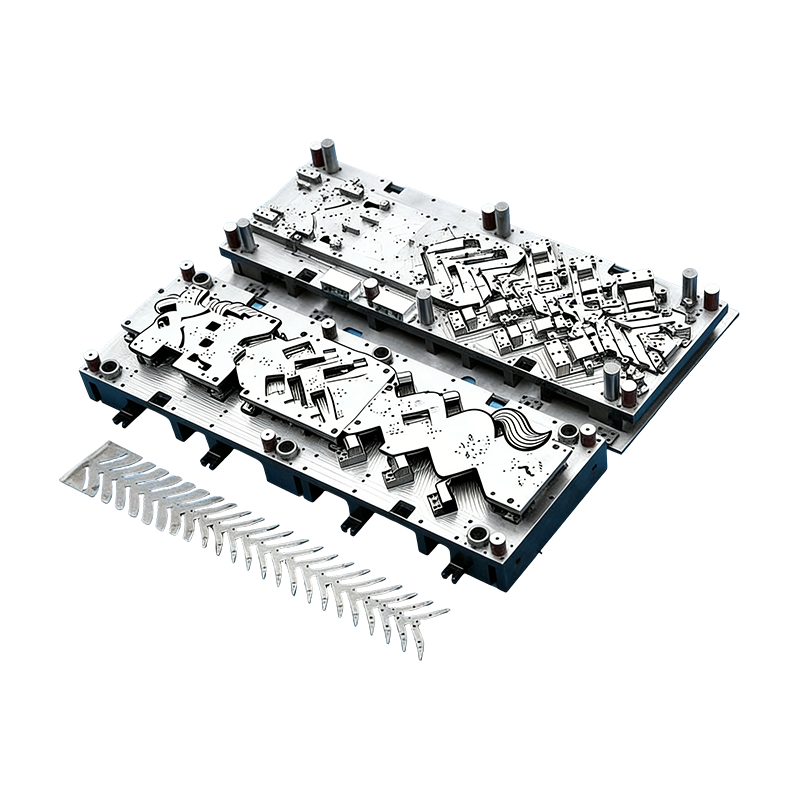
Progressieve mallen voor auto-onderdelen
Deze continumatrijs voor motorbehuizingen voor ...
-
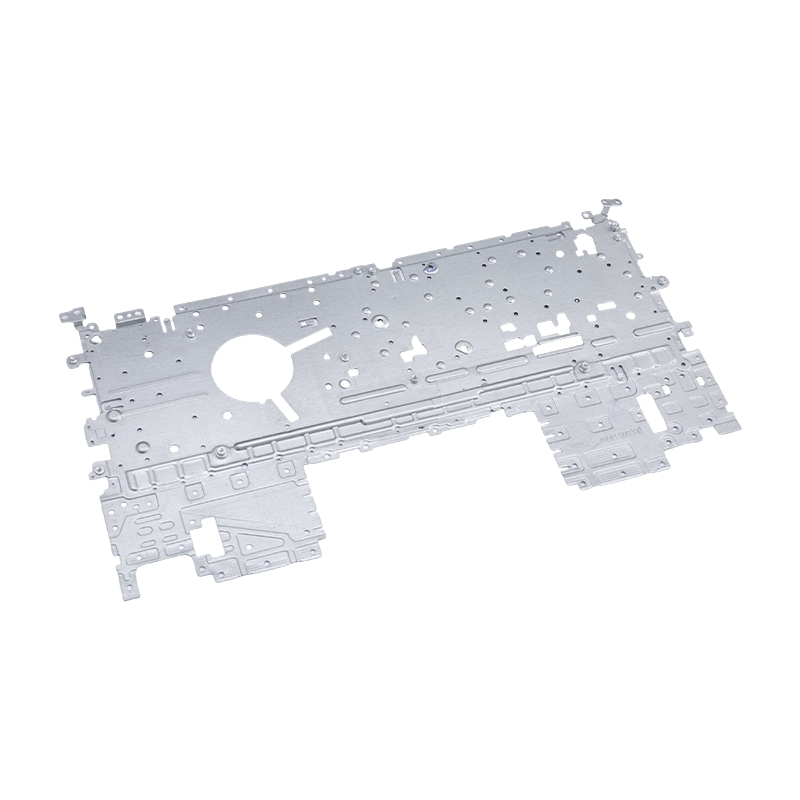
Onderdelen voor het stempelen van laptops
Onze laptopstempelonderdelen zijn met precisie ...
-
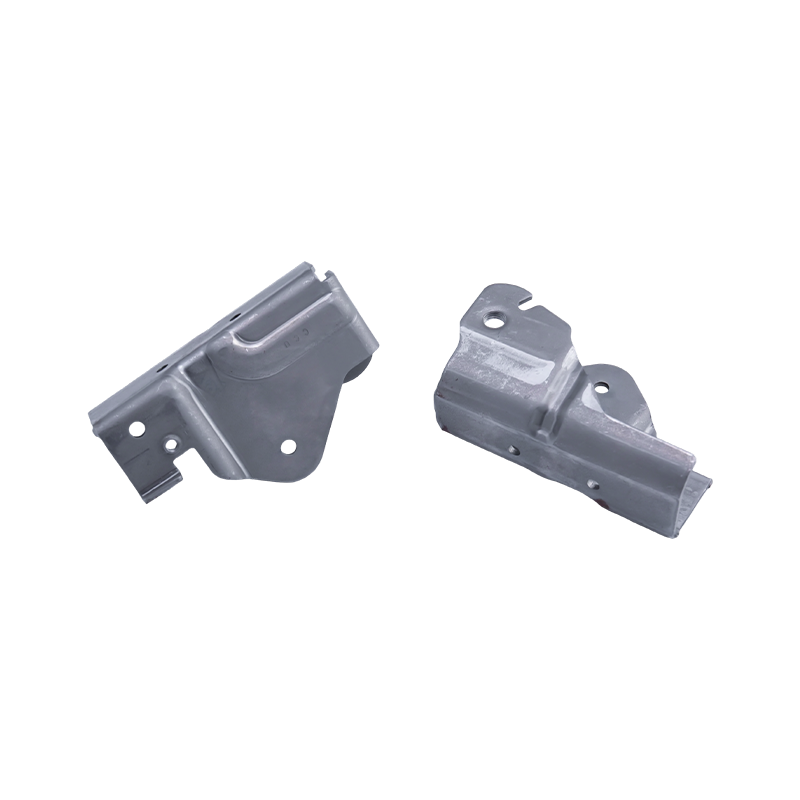
Stempelonderdelen voor autostoelen
Stempelonderdelen voor autostoelen zijn metalen...
-
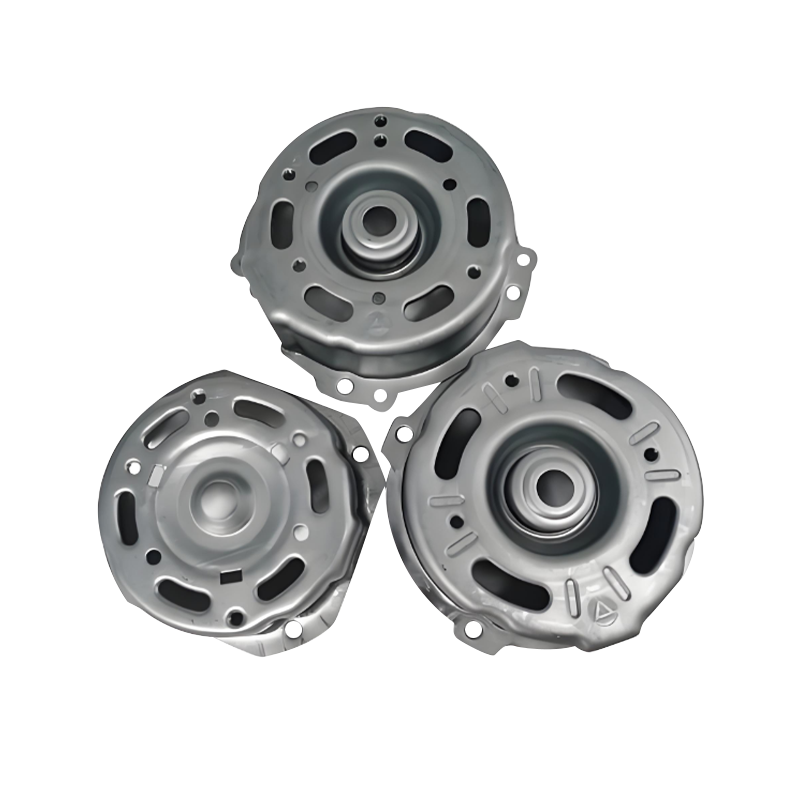
Stempelonderdelen voor motorbehuizingen voor auto's
Stempelonderdelen voor motorbehuizingen voor au...
-
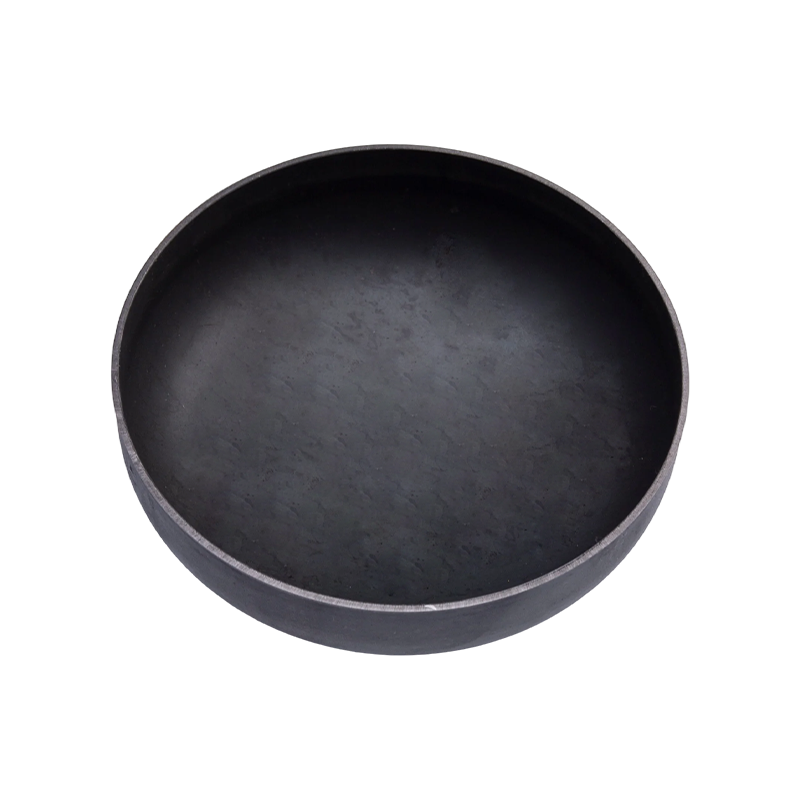
Onderdelen voor het stempelen van benzinetanks
Onderdelen voor het stempelen van gastanks zijn...
-
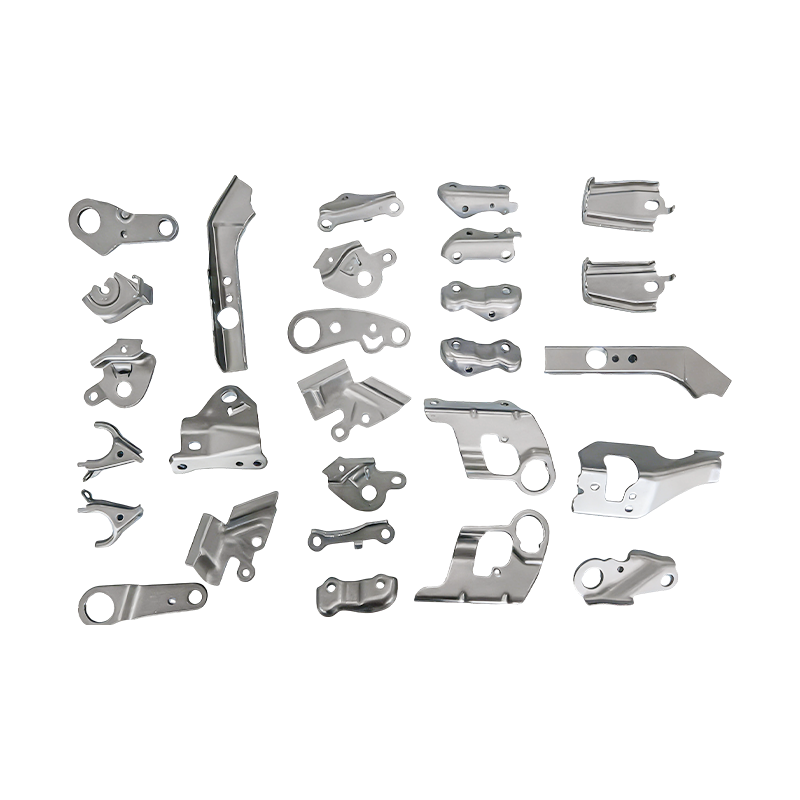
Kleine auto-onderdelen, progressieve stempelonderdelen
Onze progressieve stempelonderdelen voor kleine...

Industrie nieuws
Thuis / Nieuws / Industrie nieuws / Progressief stempelen van auto-onderdelen: matrijzen, toleranties, kosten en volumegids
Progressief stempelen van auto-onderdelen: matrijzen, toleranties, kosten en volumegids
2026-10-08
Neem een HSLA 340 stoelbeugel van 1,8 mm. Voer het uit op een progressieve matrijs met 14 stations, gevoed door een spoel, en de stukprijs bedraagt doorgaans ongeveer 40 procent van wat een handmatige cel van zes enkelwerkende persen zou vragen. De progressieve lijn houdt de gatpositie binnen ±0,08 mm vast gedurende een volledige dienst waarbij één operator de spoelen laadt. De handmatige cel heeft vier mensen nodig om de blanco's te voeden, maar bij de derde ploegendienst valt hij nog steeds buiten de tolerantie. Die kloof is het hele argument voor progressief stempelen op auto-onderdelen – en het gaat alleen op als het volume, de stripindeling en het gereedschapsstaal vanaf het begin correct zijn gespecificeerd.
Het korte antwoord voor de meeste automotive-programma's:
- Progressief stempelen wordt de goedkoopste route zodra het jaarlijkse volume ongeveer 150.000 tot 200.000 stuks opruimt voor een onderdeel uit de beugelklasse, en veel lager wanneer verschillende onderdeelnummers één strip delen.
- Het materiaalgebruik – en niet de perssnelheid – is de grootste kostenpost. Een reductie van de stripbreedte van drie procent overtreft gewoonlijk een reductie van de cyclustijd van tien procent op de totale kosten per onderdeel.
- Toleranties stapelen zich op tussen stations, dus gatpositie, buighoek en vlakheid moeten aan specifieke stations worden toegewezen in plaats van alleen aan de voltooide tekening.
- Matrijzen, stansdelen en de voerautomatisering moeten als één systeem worden ontworpen. Verdeel ze over drie leveranciers en de tolerantiestapel is normaal gesproken het eerste slachtoffer.
Waar progressief stempelen de alternatieven verslaat
Een progressieve matrijs voert elke bewerking uit - doorboren, trekken, trimmen, vormen, flenzen en scheiden - binnen een enkele persslag, waarbij de strip één stap per slag voortbeweegt. Het onderdeel wordt tussen de bewerkingen door nooit door iemand gehanteerd, en dat is waar de precisie en de arbeidsbesparing beide vandaan komen. De economie draait om afhankelijk van drie variabelen: volume, materiaaldikte en hoeveel stations de geometrie werkelijk nodig heeft.
Dunne onderdelen onder de 3 mm met een hoog jaarvolume zijn de klassieke progressieve kandidaten. Zwaardere secties boven 6 mm, of onderdelen met een dieptrek waarvoor meerdere hertekenstations nodig zijn, geven vaak de voorkeur aan dieptrek- of overdrachtsmatrijzen - de gereedschapsrekening voor een progressieve matrijs met 20 stations op een vloerdeel van 5 mm is moeilijk te rechtvaardigen tegen een overdrachtslijn met vier sledes.
Stroken-indeling
Steek, baanbreedte en dragerontwerp bepalen het materiaalgebruik voordat een enkel station wordt gesneden. Een baanreductie van 2 mm over een spoel van 300 mm is meer waard dan de meeste persupgrades.
Aantal stations
Elk toegevoegd station verhoogt de matrijskosten, de onderhoudsbelasting en het perstonnage. Inactieve stations worden soms bewust gereserveerd voor een toekomstige herziening – een goedkope bescherming tegen een ontwerpwijziging.
Tonnagevenster
De snijkracht piekt op het moment van afschuiving. Een matrijs die op een pers van 250 ton op papier past, kan er op een harde strook voorbij prikken, dus een tonnagemarge van 20 tot 30 procent is normaal.
Gereedschapsstaal kwaliteit
Gecoat carbide- of poedermetallurgisch staal op de doorsteekstations verlengt de herslijpintervallen op zeer sterke strip, maar alleen wanneer de matrijsschoen en de geleidingspilaren stijf genoeg zijn om bij elkaar te passen.
Wat er feitelijk gebeurt in een progressieve dobbelsteen
De stationsvolgorde draagt de techniek. Een typisch progressief gereedschap voor de auto-industrie opent met een geleidegat en kerfstation, gaat naar de eerste trek of vorm, voegt trimmen en doorboren toe naarmate het materiaal hard wordt, en eindigt vervolgens met flenzen, opnieuw slaan en een scheidingssnede waarbij het onderdeel op de drager blijft tot de laatste slag.
Drie details bepalen of het gereedschap na zes maanden productie nog tolerantie behoudt. De geleidepennen moeten vóór elk snijstation ingrijpen om de strippositie te vergrendelen. De stripplaat moet de strip tijdens het trekken vlak houden, anders veert het paneel ongelijkmatig terug. En het schroot moet via goten naar beneden worden afgevoerd zonder ooit opnieuw in het strippad terecht te komen; een terugkerende slak is de meest voorkomende oorzaak van catastrofale schade aan de matrijs.
Bij geavanceerde staalsoorten met hoge sterkte wordt de terugveringscompensatie in de vormstations ingebouwd in plaats van later gecorrigeerd. Matrijzenbouwers buigen de flens doorgaans met een berekende hoek en slaan deze vervolgens opnieuw in, omdat een strip van 590 MPa of 780 MPa op zichzelf geen nominale hoek kan behouden. Het verschil tussen progressief en transfermetaalstempelen komt neer op de manier waarop het onderdeel tussen deze stations wordt getransporteerd - de ene vertrouwt op de stripdrager, de andere op een overdrachtsmechanisme - en die keuze verandert de gereedschapskosten, de cyclustijd en de tolerantie die u realistisch kunt beloven.
Progressief versus transfer versus handmatig: een vergelijking naast elkaar
De onderstaande tabel vergelijkt drie routes voor een middelgrote autoconstructie met ongeveer 200.000 stuks per jaar. Cijfers zijn typische planningswaarden die worden gebruikt voor leveranciersvergelijking, geen offertes.
Criterium
Progressieve dood
Overdrachtsmatrijs
Handmatig / enkelwerkend
Investering in gereedschap
Hoog
Middendelmatig
Laag
Stukprijs 200k/jr
Laagest
Mid
Hoogest
Haalbare gatpositie
±0,05 tot ±0,10 mm
±0,10 tot ±0,20 mm
±0,25 mm en drift
Omschakeltijd
2 tot 6 uur
1 tot 3 uur
20 tot 45 minuten
Operators per ploegendienst
1
2
4 tot 6
Best passende volumeband
150k en hoger
50k tot 150k
Onder de 50k
 Progressieve mallen voor automotorbehuizingen en kleine onderdelen Hoog-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Bekijk Product →
Let op waar de crossover zit. Bij minder dan ongeveer 50.000 stuks per jaar domineert de afschrijving van het gereedschap en wint de handmatige route nog steeds de totale kosten. Tussen de 50.000 en 150.000 hangt het antwoord af van de complexiteit van het onderdeel en of een tweede onderdeelnummer dezelfde strip kan delen. Die gedeelde stripoptie zorgt er vaak voor dat een progressief hulpmiddel binnen achttien maanden terugbetaalt.
Drie verborgen statistieken die de winstgevendheid van een lijn bepalen
Offertes tonen meestal de stukprijs en de gereedschapskosten. Ze laten zelden het materiaalgebruik, de algehele effectiviteit van de apparatuur of het uitvalpercentage zien nadat een gereedschap twee keer is nageslepen. Deze drie cijfers verschillen vaak meer tussen twee leveranciers dan de opgegeven prijs.
Progressief
OEE 76%
Overdracht
OEE 61%
Handmatige cel
OEE 44%
OEE voor een progressieve lijn weerspiegelt drie dingen die samenwerken: beschikbaarheid van de pers, de discipline voor het wisselen van voeding en spoel, en first-pass-opbrengst. Een lijn die 60 slagen per minuut draait maar elke veertig minuten stopt vanwege een storing, verliest doorgaans van een lijn die 45 slagen per minuut draait met een schoon schrootpad. Vraag bij het vergelijken van leveranciers naar de daadwerkelijke spoelwisseltijd, de spoed en slagsnelheid, en het aantal onderdelen tussen de maalbeurten – niet naar de maximale perssnelheid.
Waar automotive progressieve stempelonderdelen worden gebruikt
Progressief werk domineert de grote delen van een voertuig in plaats van de hele constructie. De onderstaande verdeling weerspiegelt typische onderdeelfamilies die zijn geproduceerd op progressief gereedschap en gereedschap met meerdere stations.
- EV en aandrijflijn — 42%: motorbehuizingen, batterijafdekplaten, koperen hoogspanningsrails en beugels voor aandrijfeenheden.
- Carrosserie, zitting en structuur — 24%: stoelframes, verstevigingsbeugels, sluitplaten en kleine carrosseriedelen.
- Brandstof, uitlaatgassen en bedrijfsauto — 18%: tankeindplaten, hitteschilden en beugels voor zware vrachtwagens.
- Elektronica en industriële apparatuur — 16%: serverchassis, ovenschalen, structurele onderdelen van laptops en telefoons, behuizingen voor servoaandrijvingen en compressorcomponenten.
 Nieuwe koperen busbar-stempelonderdelen voor energievoertuigen Nauwkeurig gestempelde, zeer zuivere koperen rails voor EV-hoogspanningsstroomdistributie, relevant waar geleidende verbindingen met lage weerstand en aangrenzende auto-stempels nauwe leveranciersintegratie vereisen. Bekijk Product →
De koperen busbarfamilie is de moeite waard om te noemen. Deze onderdelen combineren een zacht, goed geleidend materiaal met een veeleisende braam- en vlakheidsspecificatie, en worden vaak tegelijkertijd met de omliggende stalen onderdelen op aangrenzende apparatuur geproduceerd. Een leverancier die beide al beheert stempelonderdelen voor auto's en elektronisch stempelwerk beschikt meestal over de gereedschapsruimte en de metrologische diepte om beide materiaalsystemen aan te kunnen zonder een lange leercurve bij de eerste run.
Een progressief stempelprogramma opgeven: zeven stappen
De meeste kostenoverschrijdingen bij progressieve programma's komen voort uit sequencing, niet uit de dobbelsteen zelf. De onderstaande volgorde geeft weer hoe de ontwerp-, tooling- en automatiseringsbeslissingen elkaar feitelijk beperken.
- Bevestig eerst de stripindeling. Stel de steek-, baan- en spoelbreedte in ten opzichte van de blanco-geometrie voordat u het aantal stations kiest. Elke latere beslissing erft deze geometrie.
- Wijs toleranties toe aan stations. Bepaal welk station eigenaar is van de gatpositie, welk station eigenaar is van de buighoek en welk station eigenaar is van de vlakheid. Vage tekentoleranties worden discussies tijdens PPAP.
- Formaat van de pers met marge. Bereken de piekschuifkracht, niet de gemiddelde kracht, en houd 20 tot 30 procent ruimte over voor een toekomstige materiaalupgrade.
- Bepaal vroegtijdig de reikwijdte van de automatisering. Het laden van rollen, de richter, de feeder, de schroottransportband en de afhandeling van de uitgang veranderen allemaal de matrijshoogte en cyclustiming als ze laat in het project aankomen.
- Voer een matrijssimulatie uit. Met vervormingssimulatie worden terugvering en verdunning gedetecteerd voordat het staal wordt gesneden, wat veel goedkoper is dan het corrigeren van een voltooid vormstation.
- Plan de maalcyclus. Registreer het aantal onderdelen tussen slijpbeurten vanaf de eerste productiedag, zodat de standtijd van het gereedschap een meetbare kostenpost wordt in plaats van een aanname.
- Verifieer productiegereedschappen. Bouw monsters buiten het gereedschap en volledige PPAP op de laatste matrijs, niet op een prototypegereedschap, anders zal de tolerantiestapel bewegen zodra de echte strip arriveert.
 Aangepaste stempelautomatiseringsapparatuur voor progressieve stempellijnen Productlijst voor aangepaste stempelautomatiseringsapparatuur, relevant waar progressieve programma's een gecoördineerd matrijsontwerp, de productie van gestempelde onderdelen en de levering van automatisering vereisen. Bekijk Product →
Bij stap vier verandert de kant-en-klare oplevering de wiskunde. Wanneer de matrijzenbouwer en de automatiseringsbouwer onder één contract vallen, worden matrijshoogte, doorgangslijn, invoerslag en perstonnage op één tekening vastgelegd in plaats van onderhandeld tussen twee leveranciers nadat het gereedschap al is gesneden. Door het matrijsontwerp, de productie van gestempelde onderdelen en de automatisering van het stempelen binnen één engineeringgroep te houden, worden de interfaces verwijderd waar progressieve programma's doorgaans weken verliezen.
Onderhouds-, tolerantiebehoud- en nalevingsregistraties
Een progressieve matrijs die bij de lancering acceptabele onderdelen produceerde, zal daar niet blijven zonder een onderhoudsritme. Typische praktijken zijn het meten van een monster bij elk maalinterval, het volgen van de trend in plaats van de individuele meting, en het vervangen van geleidingspijlers en bussen volgens een vaste telling in plaats van bij falen. De kosten van een geplande acht uur durende matrijsservice zijn een fractie van de kosten van een afgedankte rol en een gemiste zending.
Conformiteitsdocumentatie voor het stempelen van auto's moet meestal met het onderdeel meegaan: materiaalcertificaten met hittenummers, dimensionale lay-outrapporten bij PPAP, controleplannen die de kritieke stations identificeren, en gegevens over het onderhoud van de matrijzen en de geschiedenis van het maalgoed. Bij staalsoorten met een hoge sterkte die worden geleverd volgens een specificatie van 590 MPa of 780 MPa moeten de binnenkomende inspectiegegevens op de spoel worden geregistreerd, omdat het vormvenster voor die soorten smal is en een variatie van frees tot frees zich zal manifesteren als een buighoekverschuiving, lang voordat deze zichtbaar wordt als een zichtbare scheur.
Smering en schrootbeheer zijn de twee huishoudelijke zaken die het meeste invloed hebben op het behoud van toleranties op de lange termijn. Een juiste smeermiddelkeuze voor de coating op de binnenkomende strip vermindert het vreten bij de trekstations, en een schrootgoot die volgens een vast schema wordt geïnspecteerd, voorkomt door slak veroorzaakte matrijsschade die geen enkele perscapaciteit kan absorberen. Behandeld als routineonderhoud in plaats van als een bijzaak, verlengen beide de interval tussen het malen en behouden ze de tolerantieband die ervoor zorgde dat progressief stempelen in de eerste plaats de juiste keuze was.
Vorig bericht
Gids voor zwaar stempelen: toleranties, tonnage, matrijsontwerp en gereedschapsselectie
Volgende bericht
In-matrijs klinken voor progressieve stempelmatrijzen: principes en toepassingen
Onze Producten.
Start hier uw bedrijf met een OEM-fabrikant!
Bied wereldwijde klanten complete kant-en-klare oplossingen
door
innovatie!
SNELLE LINKS
NIEUWS
CONTACTINFORMATIE.
-
 +86-139 1308 8972
-

-
 Nr. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Auteursrecht © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rechten voorbehouden. Aangepaste stempelmatrijs Fabrikanten van metalen stempelmatrijzen
