-
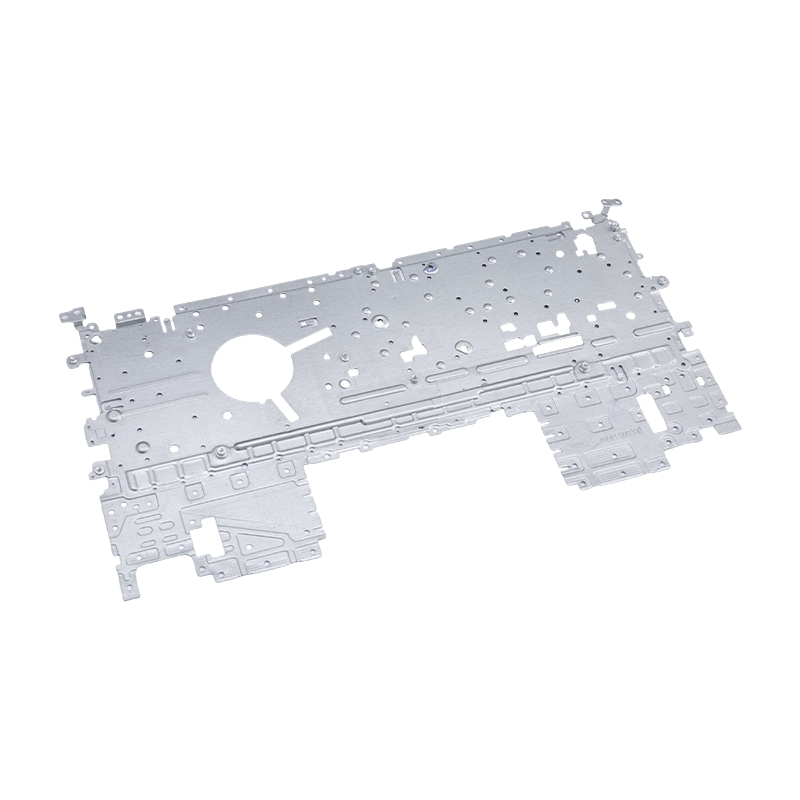
Onderdelen voor het stempelen van laptops
Onze laptopstempelonderdelen zijn met precisie ...
-
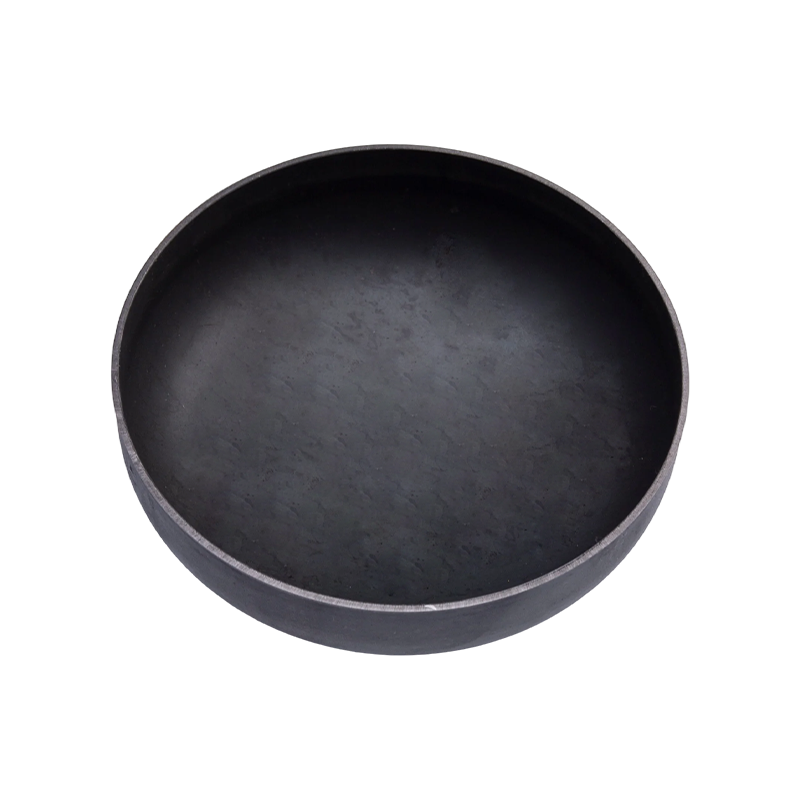
Onderdelen voor het stempelen van benzinetanks
Onderdelen voor het stempelen van gastanks zijn...
-
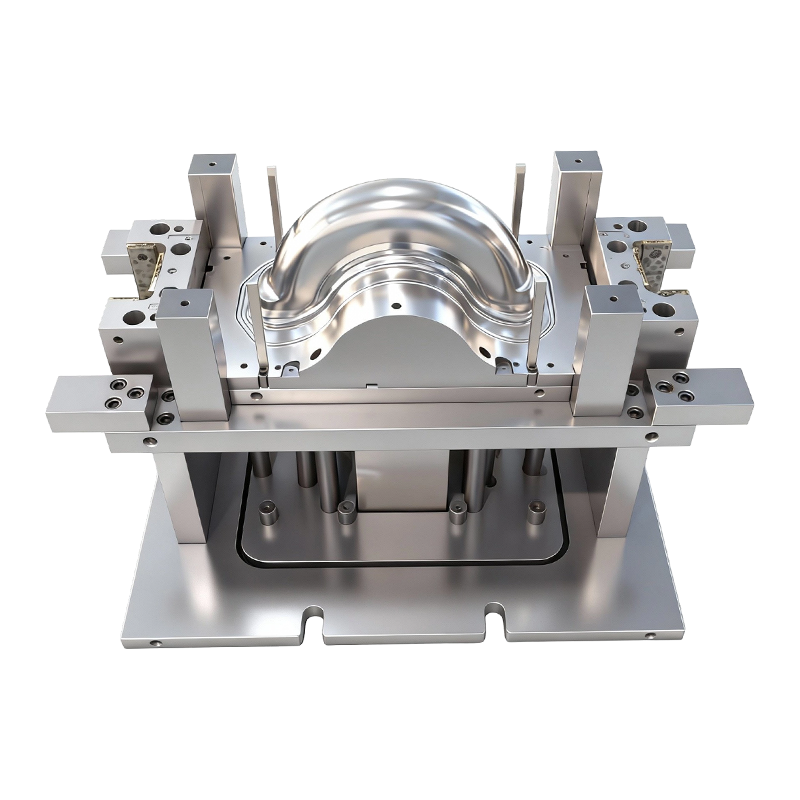
Dieptrekmal voor voor- en achterwielen van tweewielige elektrische voertuigen
Deze dieptrekmal voor voor- en achterwielen van...
-
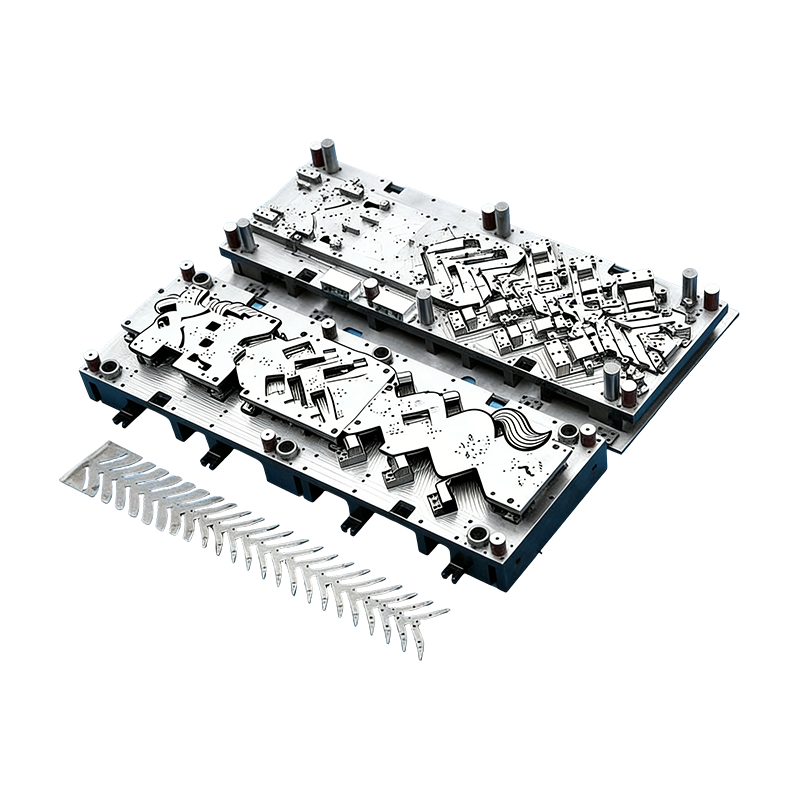
Progressieve mallen voor auto-onderdelen
Deze continumatrijs voor motorbehuizingen voor ...
-
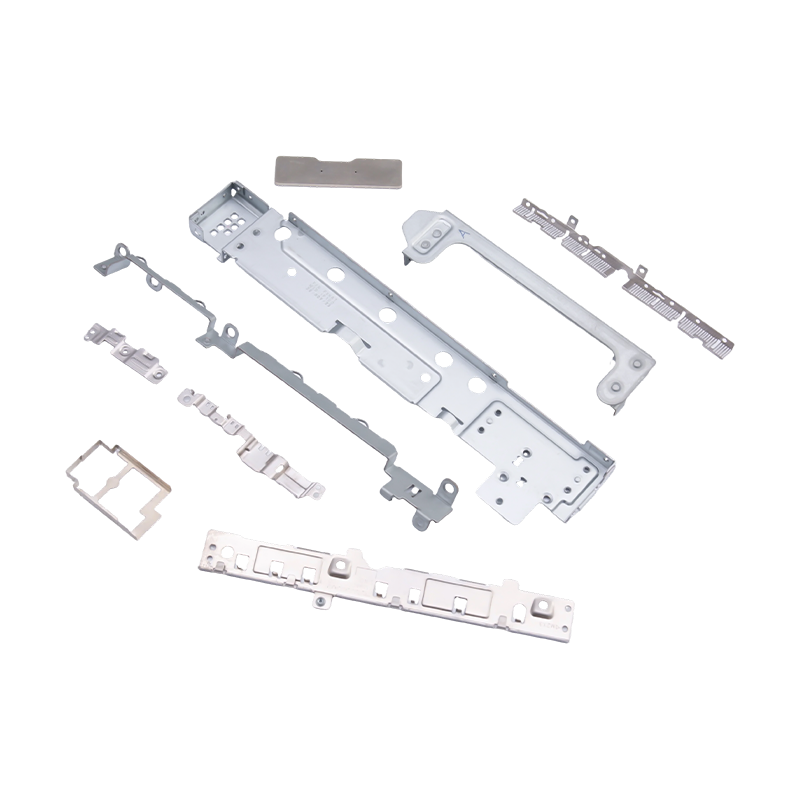
Kleine gestempelde onderdelen voor laptops en mobiele telefoons
Als essentiële interne componenten voor moderne...

Industrie nieuws
Thuis / Nieuws / Industrie nieuws / Gids voor zwaar stempelen: toleranties, tonnage, matrijsontwerp en gereedschapsselectie
Gids voor zwaar stempelen: toleranties, tonnage, matrijsontwerp en gereedschapsselectie
2026-10-13
Zwaar stempelen: wanneer 2 mm al te dun is
Een inkoopingenieur vroeg ooit waarom een beugel van 6 mm binnen 48 uur tegen drie verschillende prijzen werd aangeboden. De reden was niet arbeid of overhead. Het was tonnage. Zwaar stampen – het vormen van metalen platen die doorgaans dikker zijn dan 4 mm – verandert elke berekening: perscapaciteit, matrijsmateriaal, smering en zelfs de manier waarop u het voltooide onderdeel inspecteert. Als je een onderdeel van 6 mm behandelt als een elektronische behuizing van 1,5 mm, breek je een matrijs of betaal je voor een pers die je niet nodig hebt.
Snelle conclusie: voor zwaar stempelen schaalt de tonnagevereiste ruwweg met de dikte in het kwadraat, en niet lineair. Een onderdeel van 6 mm koolstofarm staal kan 2,5 tot 3 keer zoveel kracht nodig hebben als een onderdeel van 3 mm met dezelfde omtrek. Controleer altijd de persslag, bedgrootte en kussencapaciteit voordat u een prijsopgave maakt.
De praktische drempel ligt niet vast. Sommige winkels noemen 3 mm zwaar; andere beginnen bij 6 mm. Waar het om gaat is of uw bestaande 80T tot 400T pers de vereiste kracht over de volledige slag kan vasthouden zonder dat het frame doorbuigt. Bij zwaar stempelen komt de doorbuiging tot uiting in de vorm van ongelijkmatige dikte, gebarsten radii en een korte levensduur van de matrijs.
Kernprincipes: wat verandert er als de meter omhoog gaat
Zwaar stampen betekent niet alleen ‘meer kracht’. Het is een andere reeks beperkingen. De volgende vier factoren bepalen of een onderdeel produceerbaar, herhaalbaar en winstgevend is.
Tonnage en slag
Een 400T-pers met een slag van 24 inch is niet hetzelfde als een 400T-pers met een slag van 10 inch. Zware onderdelen vereisen vaak een diepere trekkracht dan dunne onderdelen. Als de slag te kort is, kunt u het onderdeel niet vrijmaken of het kussen instellen. Zorg er altijd voor dat de perscurve overeenkomt, en niet alleen het piektonnage.
Matrijsmateriaal en speling
Voor zacht staal van 6 mm bedraagt de matrijsspeling doorgaans 8% tot 12% van de dikte per zijde. Te weinig speling veroorzaakt vreten en breuk van de stempel; te veel veroorzaakt zware bramen en een slechte randkwaliteit. D2 en SKD11 blijven gebruikelijk, maar voor hoogsterkte staal boven 780 MPa worden poedermetallurgiestaal of hardmetalen wisselplaten kosteneffectief.
Terugveringscompensatie
Dik metaal veert in absolute termen meer terug. Een onderdeel van 6 mm met een bocht van 90 graden kan na het loslaten 2 tot 3 graden terugkeren. De matrijs moet te ver gebogen zijn of het proces moet een muntstation omvatten. Dit is de reden waarom zware stempelmatrijzen vaak 20% tot 40% meer kosten dan dunne stempelmatrijzen van vergelijkbare grootte.
Materiaalconsistentie
Diktevariatie van plus of min 0,2 mm is verwaarloosbaar bij een dikte van 1 mm. Bij 8 mm verandert de vereiste kracht met 5% of meer. Zonder inkomende inspectie en consistente spoelbronnen raakt uw pers willekeurig overbelast. Zwaar stempelen vereist traceerbaarheid van materiaal op partijniveau.
Ook de keuze tussen progressieve en transfermatrijzen verschuift. Bij zware onderdelen winnen transfermatrijzen vaak omdat ze het onderdeel tussen stations verplaatsen zonder het door een strook te trekken. Een gedetailleerde vergelijking lees je in dit artikel op progressief versus transfermetaalstempelen .
Tonnagevergelijking: pers en onderdeel matchen
In de onderstaande tabel wordt een vereenvoudigde afschuifformule gebruikt voor koolstofarm staal (afschuifsterkte 300 MPa). Het werkelijke tonnage is afhankelijk van het matrijsontwerp, de materiaalkwaliteit en de kusseninstellingen. Gebruik dit als een first-pass-filter, niet als een definitieve quote.
Let op de sprong van 400T naar 600T. Veel winkels kunnen onderdelen van 4 tot 8 mm verwerken, maar moeten groter dan 8 mm uitbesteden. In die kloof ontstaan leveringsrisico's en kostenstijgingen.
Verborgen statistiek: forceer de vraag op basis van dikte
Kopers vergelijken vaak de prijs per kilogram. Een beter verborgen metriek is de krachtvraag per millimeter dikte. De onderstaande grafiek toont het relatieve tonnage voor dezelfde onderdeelgeometrie naarmate de dikte toeneemt van 3 mm naar 12 mm. De staven zijn genormaliseerd op 3 mm = 100.
Bij 12 mm overschrijdt de krachtindex 1400% van de basislijn van 3 mm, omdat het afschuifgebied lineair groeit, terwijl de dikte ook de vereiste druk verhoogt voor schoon afschuiven. Dit is de reden waarom een kleine maatverandering een onderdeel van een 200T-pers naar een 600T-pers kan duwen.
Industrietoepassing gesplitst voor zwaar stempelen
De grote vraag naar stempels is niet gelijkmatig verdeeld. Gebaseerd op de typische projectmixen in metaalvormwerkplaatsen die machines en voertuigklanten bedienen, is de markt grofweg als volgt verdeeld.
Auto- en nieuwe energievoertuigen — 45%
Zware vrachtwagens en bouwmachines — 25%
Apparaten en elektronica — 20%
Industriële apparatuur — 10%
Auto-onderdelen domineren omdat batterijdeksels, motorbehuizingen, stoelframes en koperen rails allemaal 4 tot 10 mm dik materiaal gebruiken. Voor het stempelen van zware vrachtwagens, zoals framebeugels en ophangingssteunen, is een nog hoger tonnage en vaak 12 mm of dikker materiaal nodig.
 Stempelonderdelen voor zware vrachtwagens voor toepassingen in bedrijfsvoertuigen Precisiecomponenten van hoogwaardig staal, waaronder framebeugels en ophangplaten, ontworpen voor draagvermogen, trillingsbestendigheid en een lange levensduur. Bekijk Product →
 Stempelonderdelen voor batterijdeksels voor auto- en opslagsystemen Behuizingen van koudgewalst staal, aluminium of roestvrij staal met nauwe toleranties, waardoor de batterijkernen worden beschermd tegen stof, vocht en stoten. Bekijk Product →
In nieuwe energievoertuigen moeten de stempelonderdelen van het batterijdeksel het gewicht, de afdichting en de crashveiligheid in evenwicht houden. Dat betekent meestal staal- of aluminiumlegeringen met een hoge sterkte en een nauwe vlakheidstolerantie. Voor elektromotoren stellen de stempeldelen van de behuizing vergelijkbare eisen, maar voegen ze eisen aan magnetische afscherming en concentriciteit.
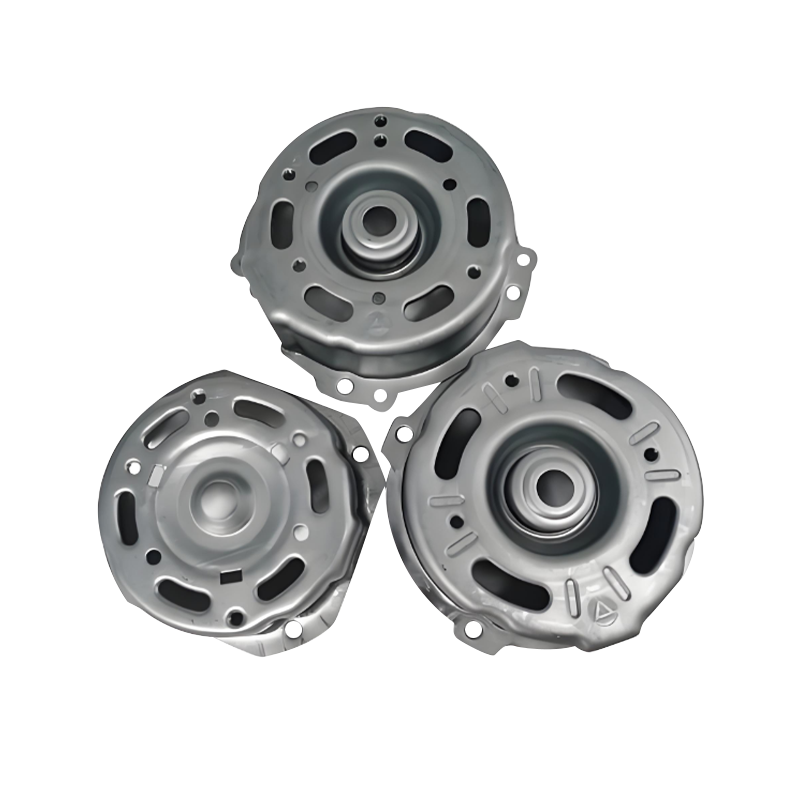 Stempelonderdelen voor motorbehuizingen voor auto's Behuizingen van hoogwaardig staal of aluminium met warmteafvoerende structuren en gestandaardiseerde interfaces, ter ondersteuning van motorbescherming, assemblage-efficiëntie en duurzaamheid. Bekijk Product →
Selectiegids: vijf stappen voordat u zich engageert
Gebruik deze volgorde om het risico te verkleinen dat u de verkeerde pers, matrijs of leverancier koopt.
Stap 1: Bereken het werkelijke tonnage
Gebruik de afschuifformule: omtrek x dikte x afschuifsterkte / 1000. Voeg 20% veiligheid toe voor schokbelastingen en 10% voor kussenretour. Vertrouw niet alleen op de nominale waardering van de pers.
Stap 2: Controleer bed en beroerte
Controleer of de matrijs in het bed past en of de slag het onderdeel vrijmaakt. Een bed van 312 inch bij 84 inch is gebruikelijk op grote persen, maar uw matrijs heeft mogelijk op specifieke posities T-gleuven nodig.
Stap 3: Bevestig de materiaalkwaliteit
Hoogsterkte staal boven 780 MPa kan 30% meer kracht vergen dan zacht staal. Vraag molencertificaten aan en controleer de diktetolerantie vóór productie.
Stap 4: Controleer het matrijsonderhoud
Zware stempelmatrijzen slijten sneller. Vraag naar het preventieve onderhoudsinterval van de leverancier, de voorraad reserveponsen en een overzicht van de levensduur van de matrijzen in slagen.
Stap 5: Plan voor automatisering
Zware onderdelen zijn moeilijk met de hand in te voeren. Overdrachtsystemen, robots of spoeltoevoersystemen moeten samen met de matrijs worden gespecificeerd om later herbewerking te voorkomen.
Onderhoud en compliance voor zwaar stempelen
Zwaar stampen vergroot de slijtage, het lawaai en het veiligheidsrisico. Een onderhoudsplan dat werkt voor dunspoorlijnen zal hier mislukken.
- Inspecteer de matrijsspeling elke 5.000 tot 10.000 slagen voor 6 mm en meer. De slijtage versnelt na de eerste 20% van de levensduur van de matrijs.
- Controleer elk kwartaal de doorbuiging van het persframe. Een afbuiging van 0,2 mm over het bed kan de braamhoogte verdubbelen.
- Gebruik smering met extreme drukadditieven. Standaard dunnefilmsmeermiddelen gaan kapot onder hoge contactdruk.
- Voldoe aan de lokale beschermingsnormen voor persen met een hoog tonnage. Lichtgordijnen alleen kunnen een 400T-ram niet binnen veilige afstand tegenhouden.
- Bewaar de traceerbaarheidsgegevens van materialen gedurende minimaal drie jaar. Als een partij dik staal een inconsistente opbrengst heeft, moet u de aangetaste delen snel isoleren.
Voor leveranciers vermindert de mogelijkheid om matrijzen, onderdelen en automatisering vanuit één bron aan te bieden het probleem van de onderhoudsoverdracht. Wanneer de matrijzenbouwer en de stempelaar hetzelfde team zijn, komen aanpassingen in de speling en reserveonderdelen binnen zonder dat er met de vinger hoeft te worden gewezen.
ROI-opmerking: waar zware budgetten lekken
De grootste verborgen kosten bij zwaar stempelwerk zijn niet het uurtarief van de pers. Het is een schroot van de springback- en matrijs-try-out. Een onderdeel van 6 mm dat de dimensionele inspectie bij 5.000 slagen niet doorstaat, kan 8 tot 12 ton staal verspillen voordat de matrijs is gecorrigeerd. Een gedisciplineerd proefplan met monsters in oplopende dikte kost minder dan een week productieafval.
Wanneer u een offerte evalueert, vraag dan naar de veronderstelde schuifsterkte, matrijsspeling en terugveringscompensatiemethode. Als de leverancier niet kan antwoorden, is de prijs waarschijnlijk gebaseerd op dunne gewoonten. Dat is het moment om over de vloer te lopen en de perscurve te controleren.
Vorig bericht
Aangepaste metalen gestempelde onderdelen voor de petroleumindustrie: materialen en sourcing
Volgende bericht
Progressief stempelen van auto-onderdelen: matrijzen, toleranties, kosten en volumegids
Onze Producten.
Start hier uw bedrijf met een OEM-fabrikant!
Bied wereldwijde klanten complete kant-en-klare oplossingen
door
innovatie!
SNELLE LINKS
NIEUWS
CONTACTINFORMATIE.
-
 +86-139 1308 8972
-

-
 Nr. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Auteursrecht © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rechten voorbehouden. Aangepaste stempelmatrijs Fabrikanten van metalen stempelmatrijzen
