-
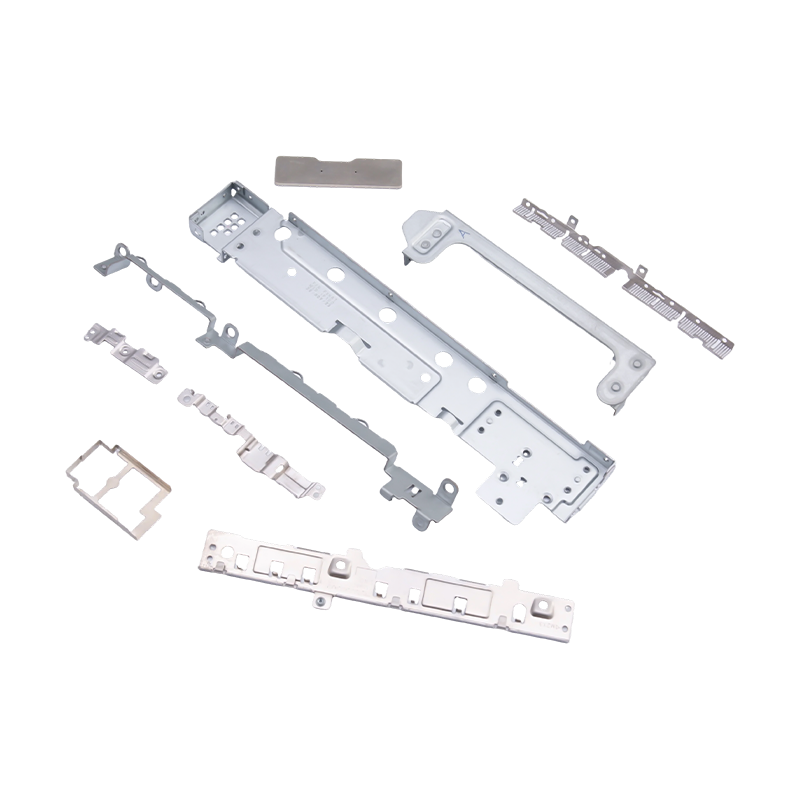
Kleine gestempelde onderdelen voor laptops en mobiele telefoons
Als essentiële interne componenten voor moderne...
-
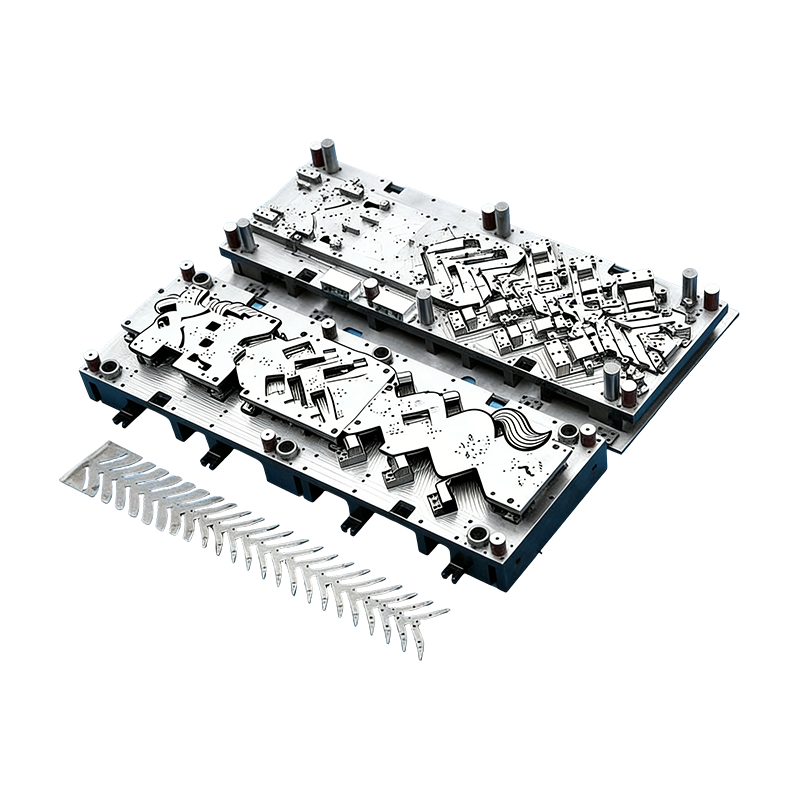
Progressieve mallen voor auto-onderdelen
Deze continumatrijs voor motorbehuizingen voor ...
-
Stempelonderdelen voor autostoelen
Stempelonderdelen voor autostoelen zijn metalen...
-
Stempelonderdelen voor motorbehuizingen voor auto's
Stempelonderdelen voor motorbehuizingen voor au...
-
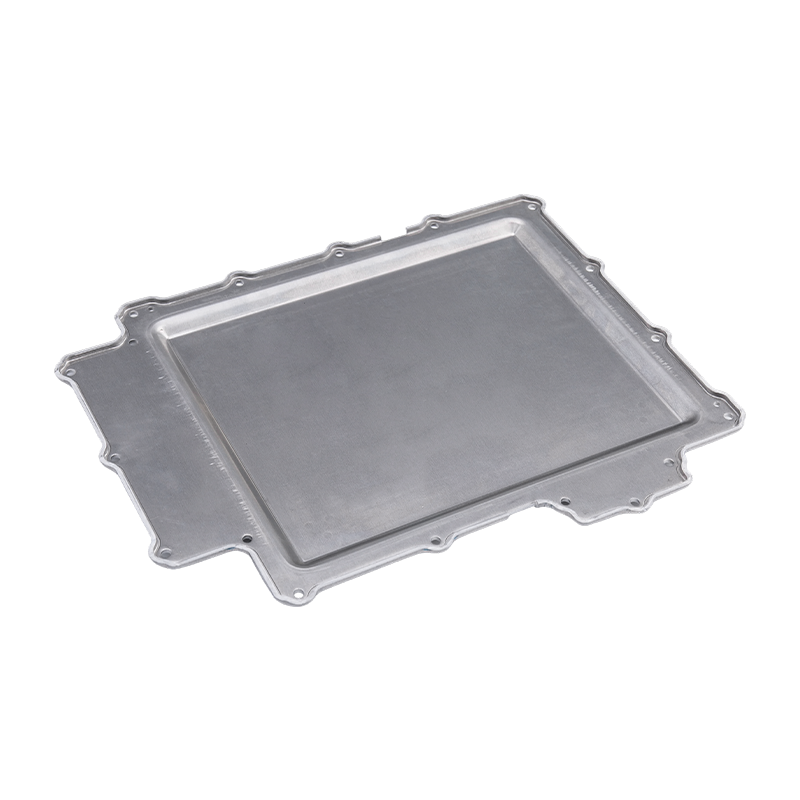
Stempelonderdelen voor batterijdeksel
Onze stempelonderdelen voor batterijdeksels zij...
-
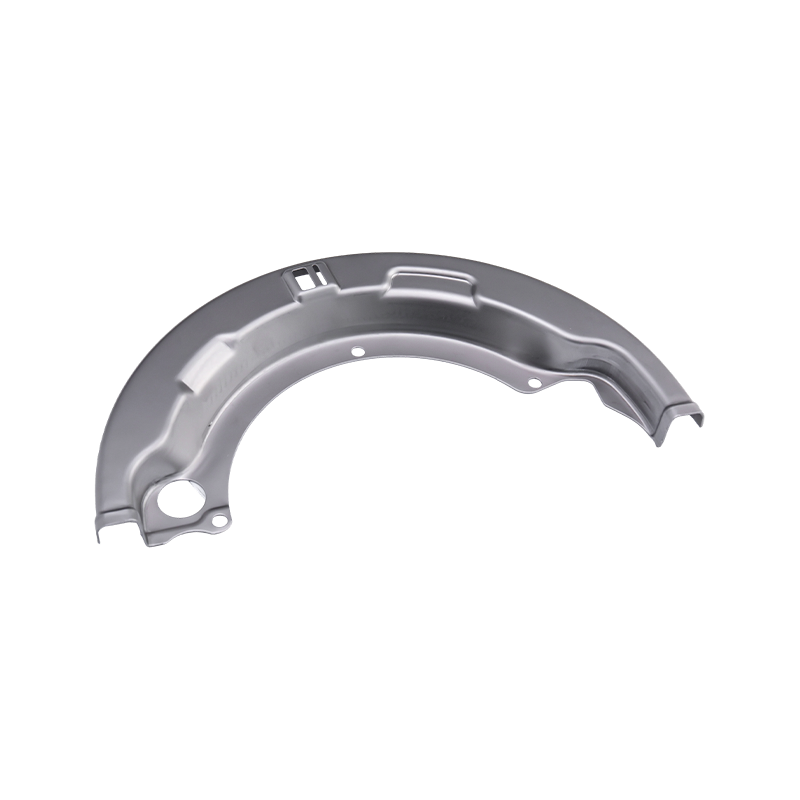
Stempelonderdelen voor zware vrachtwagens
Onze stempelonderdelen voor zware vrachtwagens ...

Industrie nieuws
Thuis / Nieuws / Industrie nieuws / Aangepaste metalen gestempelde onderdelen voor de petroleumindustrie: materialen en sourcing
Aangepaste metalen gestempelde onderdelen voor de petroleumindustrie: materialen en sourcing
2026-10-20
Een einddop van een brandstoftank die huilt bij een eindspruitstuk mislukt zelden omdat de pers te langzaam draaide. Het mislukt omdat de tekening een vlakheid van 0,2 mm over een pakkingvlak van 180 mm toestond, of omdat 304 werd gespecificeerd voor een chloorrijke spoelzone. Bij op maat gemaakte metalen gestempelde onderdelen voor de petroleumindustrie wordt de aankoopbeslissing effectief op drie plaatsen op de print genomen: de materiaalaanduiding, het tolerantieblok en het certificaatpakket.
De regel die het meeste geld bespaart: kies de legering uit de vloeistofchemie en laat het tolerantieblok het proces bepalen, en niet andersom.
- Plaatwerk kost doorgaans 45 tot 60 procent van de eenheidsprijs van een gestempeld petroleumcomponent met een dikte van 1,0 tot 2,0 mm.
- Eén kwaliteit upgrade, bijvoorbeeld koolstofstaal naar 316L, verdubbelt grofweg de materiaaluitgaven voordat een enkele slag wordt geteld.
- Verificatie van de hardheid en volledige traceerbaarheid van het hittegetal voegen daar nog eens 8 tot 12 procent aan toe, maar ze maken het verschil tussen een schone ontvangstinspectie en een afgekeurde partij.
Het gat tussen een beugel van 0,90 dollar en een pakkinghouder van 4,20 dollar is bijna nooit de perssnelheid. Hieronder ziet u wat deze verspreiding feitelijk veroorzaakt, hoe de belangrijkste legeringen zich verhouden op meetbare criteria, en waar gestempelde onderdelen zich in de stroomopwaartse en stroomafwaartse aardolieapparatuur bevinden.
Begin met de vloeistof, niet met het onderdeelprofiel
Twee identieke beugels kunnen een totaal verschillende metallurgie vereisen, afhankelijk van wat ze raakt. Een partiële H2S-druk boven 0,05 psi brengt de toepassing onder NACE MR0175 / ISO 15156, die de hardheid beperkt tot 22 HRC voor koolstof- en laaggelegeerde kwaliteiten. De valkuil voor stempels is werkharding: een 316L-strook gevormd over een kleine straal kan plaatselijk de hardheidslimieten overschrijden waaraan de binnenkomende spoel ruimschoots voldeed. Specificeer gegloeide strip en een minimale buigradius van één materiaaldikte of meer.
Zure service
Hardheid beperkt tot 22 HRC. Gegloeid 316L of gekwalificeerde laaggelegeerde kwaliteiten, waarbij de hardheid wordt gecontroleerd per hitte in plaats van per tekening.
Chloriderijk water
Het putweerstandsequivalent (PREN) is belangrijker dan de naam van het type: 316L zit in de buurt van 24 tot 26, duplex 2205 in de buurt van 35 tot 40. Boven 60 C in chloorzwaar geproduceerd water is 316L een risico.
Thermisch fietsen
Van -46 C tot 150 C bewegen de afdichtingsvlakken voordat het onderdeel meegeeft. Vlakheid en braamcontrole overtreffen de treksterkte van pakkinghouders en steunplaten.
Gewichtslimieten aan de bovenzijde
Offshore skids duwen naar 0,8 tot 1,2 mm roestvrij staal met hoge sterkte, wat de terugvering verhoogt en vaak een tweede vormstation nodig heeft.
Componenten aan de brandstofzijde brengen opnieuw een andere beperking met zich mee: het metaal moet contact met koolwaterstoffen tolereren, schade aan de coating aan afgescheurde randen en een las- of krimpverbinding die tijdens gebruik niet zal barsten. Eindkappen voor tanks en reservoirs zijn een typisch voorbeeld, waarbij de consistentie van de dikte en de kwaliteit van de randen bepalen of de naad bij de eerste doorgang afdicht.
 Gastankeindstempelonderdelen voor brandstoftankassemblages Eindkappen van koudgewalst staal of aluminium, gevormd voor het afdichten van brandstoftanks, met een uniforme dikte en gladde randen om lekkage te helpen voorkomen. Bekijk Product →
Vier cijfers, vergeleken met de aantallen waar kopers daadwerkelijk om vragen
De meeste vragen over petroleumstempels komen terecht bij een van de vier materiële families. De onderstaande vergelijking maakt gebruik van een plaat van 1,0 tot 2,0 mm en een basislijn van koolstofstaal van 1,0 voor de materiaalkosten, zodat deze direct in een 'moet-kosten'-model kan worden geplaatst.
Indicatieve waarden voor plaat van 1,0 tot 2,0 mm: zoutsproei-uren verschuiven met oppervlakteafwerking, randconditie en passivering, dus behandel ze eerder als een rangorde dan als een garantie.
Als een programma op dezelfde maat een hogere sterkte nodig heeft, verandert het materiële gesprek ook het toolinggesprek, zoals besproken in deze opmerking over hoe hoogsterkte staal het stempelen verandert . Dezelfde werking is van toepassing op drukhoudende beugels en klemmen die zijn gespecificeerd voor hogere vloeikwaliteiten.
Zes specificatieregels die de eenheidskosten meer kosten dan de perssnelheid
Neem een gestempeld haakje met een index van 100 en verander één regel per keer op de tekening. Het onderstaande patroon herhaalt zich bij de meeste olieonderzoeken die we beoordelen, en het verklaart waarom twee leveranciers 40 procent van elkaar verwijderd kunnen zijn in een vergelijkbare afdruk.
220
316L-upgrade
135
Vlakheid 0,05 mm
126
1.000 uur zoutnevel
118
0,05 mm braam, geen ontbraam op
112
NACE-hardheid per partij
108
EN 10204 3.1 traceerbaarheid
Relatieve kostenindex voor één gestempeld onderdeel, basislijn van koolstofstaal vastgesteld op 100; afschrijving van gereedschappen uitgesloten omdat deze afhankelijk is van het jaarlijkse volume.
Er zijn drie zaken die van belang zijn voor inkoop. Ten eerste kost een strakkere vlakheidsaanslag op een afdichtingsvlak doorgaans minder dan een materiaalupgrade en wordt een veldlekpad geëlimineerd. Specificeer dit dus bewust in plaats van standaard. Ten tweede dwingt het vragen om een braam van 0,05 mm zonder secundaire ontbraambewerking de matrijs om het werk te doen: fijn stansen of een herstart in de matrijs in plaats van een bankbewerking. Ten derde is documentatie de goedkoopste regel op de lijst en de meest voorkomende oorzaak van een vastgehouden zending, dus laat dit nooit impliciet achterwege.
Waar gestempelde componenten feitelijk in de petroleumketen zitten
Kleppen en stroomregeling, 30 procent
Raffinage en petrochemie, 24 procent
Gereedschappen voor boorputten en boorgaten, 18 procent
Pijpleidingen en verzamelen, 14 procent
Opslag- en brandstofterminals, 8 procent
LNG en cryogeen, 6 procent
Kleppen domineren omdat één enkele regelklep 8 tot 20 gestanste onderdelen kan absorberen: membraansteunplaten, pakkinghouders, klepstandstellerbeugels, slagbegrenzers en vulplaten. Die concentratie is handig voor kopers, omdat één progressieve matrijsfamilie vaak meerdere klepmaten omvat. Het opslag- en terminalgedeelte is ondertussen gebouwd op tankdoppen, afleverbeugels en peilplaten, terwijl tankwagens en goed onderhouden vrachtwagens beugels, hitteschilden en treeplanken uit stempelprogramma's voor zware vrachtwagens halen.
 Stempelonderdelen voor zware vrachtwagens voor assemblages van bedrijfsvoertuigen Framebeugels, ophangplaten en motorsteunen van hoogwaardig staal, koudgestempeld met uniforme dikte en gecontroleerd op vlakheid en corrosiebestendigheid. Bekijk Product →
Wat de afdruk moet zeggen voordat een offerteaanvraag wordt verzonden
Vage afdrukken krijgen opgevulde aanhalingstekens, omdat de stempelaar het slechtste geval moet beprijzen. Dit zijn de regels die de dubbelzinnigheid wegnemen zonder kosten toe te voegen:
- Algemene tolerantie van /-0,10 mm, functionele kenmerken van /-0,05 mm, aangegeven per kenmerk in plaats van per opmerking.
- Vlakheid van 0,05 mm per 100 mm op pakking- en afdichtingsvlakken, gemeten vóór coating.
- Braamlimiet van maximaal 0,05 mm, met "geen braam toegestaan" op afdichtings- en O-ringcontactoppervlakken.
- Minimale buigradius van 1t voor 316L en 0,8t voor koolstofstaal, plus korrelrichting voor kritische bochten.
- Oppervlaktebehandeling wordt uitgedrukt als een proces en niet als resultaat: passivering volgens ASTM A967, of zinkvlokken op 8 tot 12 micrometer.
- Certificaatniveau expliciet vermeld, bijvoorbeeld EN 10204 3.1 met warmtenummers aangegeven op de doos.
Van tekening tot release: zeven stappen, ongeveer zestien weken
Een nieuw programma voor het stempelen van petroleum met een speciaal gebouwde matrijs duurt doorgaans ongeveer 16 weken, van de aftrap tot de seriële release. Het comprimeren van dat schema betekent meestal dat je er elders voor moet betalen, meestal in proefversies.
1. DFM en materiaaloverzicht, week 1 tot 2
Vloeistofchemie, hardheidslimieten en coatingroute worden geregeld voordat de stripbreedte wordt vastgelegd.
2. Gereedschapsconcept bevriezen, week 2 t/m 4
Progressief of overdracht, stationtelling en of herslag of fijne onderdrukking de braamuitroep verwerkt.
3. Bouwen en uitproberen van de matrijzen, week 4 tot en met 14
De lange paal. De gereedschapskosten tussen de twee concepten verschillen gewoonlijk 30 tot 50 procent.
4. Eerste artikel en certificaten, week 14 t/m 15
Maatrapport, materiaalcertificaten, hardheids- en zoutsproeigegevens in één pakket.
5. Proefpartij, week 15 tot 16
200 tot 500 stuks, met een capaciteitsonderzoek naar de vlakheid van het afdichtingsvlak en de positie van de gaten.
6. Seriële uitgave en SPC
Stabiele productie met een gedefinieerd matrijsonderhoudsinterval, plus een gedocumenteerd change-control-traject.
Het gereedschapsconcept verdient een eigen beoordelingsgesprek, omdat het zowel het kapitaalbedrag als het onderdeeltarief bepaalt. Als de keuze nog open is, deze vergelijking van progressief stempelen en transferstempelen legt uit waar elk concept zich terugbetaalt bij middelgrote en hoge volumes.
Aan de aanbodzijde verkort een producent met gereedschapmakerij en perserij onder één dak de lus tussen een proefuitgave en een matrijscorrectie. Suzhou Shuangqisi, gevestigd in Wujiang, Suzhou, exploiteert 25 persen van 80 T tot 400 T, naast een eigen matrijzenfabriek met geïmporteerde draadvonken, CNC-bewerkingscentra en meer dan 10 slijpmachines, bemand door 60 technische medewerkers. De dochteronderneming uit 2016 bouwt de automatiseringskant van dezelfde lijn, wat van belang is wanneer een petroleumonderdeel van een handmatige pers naar een gekoppelde overdrachtlijn moet gaan zonder een tweede leveranciersinterface.
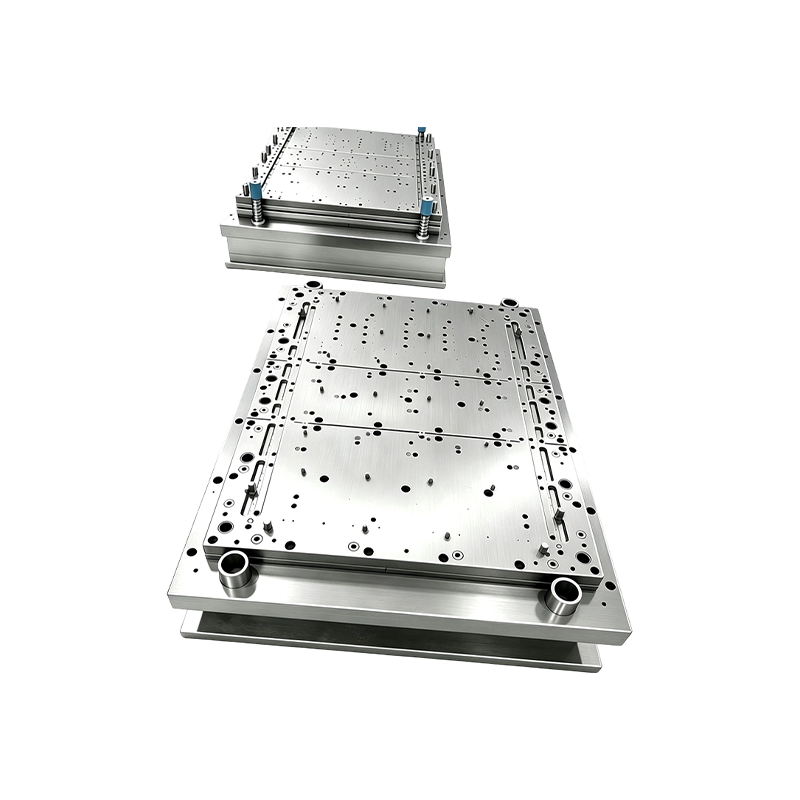 Aangepaste stempelautomatiseringsapparatuur voor kant-en-klare perslijnen Aangepaste automatiseringsapparatuur voor stempelmatrijs- en perslijnprojecten, met kant-en-klare integratieondersteuning en opties om indien nodig in productieapparatuur te investeren. Bekijk Product →
Onderhoud, compliance en de papiertrail
Naleving in deze sector gaat minder over certificaten aan de muur, maar meer over wat er met elke doos meegaat. Vier gewoonten houden velen uit quarantaine.
- Controleer de roestvrije kwaliteiten bij aankomst met positieve materiaalidentificatie. Gemengde strip is de klassieke oorzaak van een mislukte 316L-claim, en XRF-bemonstering per partij kost minuten.
- Controleer de hardheid na het vormen, niet alleen op de binnenkomende spoel, zodat de door het werk geharde radii worden opgevangen voordat ze een zuurservicesamenstel bereiken.
- Houd zoutsproei- en passivatiegegevens bij, gekoppeld aan hittegetallen, en vermeld de gebruikte teststandaard, aangezien de resultaten niet tussen de verschillende methoden vergelijkbaar zijn.
- Voor behuizingen en instrumentbehuizingen in geclassificeerde gebieden moet u bevestigen dat de montageroute de vereiste certificering voor gevaarlijke gebieden ondersteunt, in plaats van aan te nemen dat alleen de stempeling hieraan voldoet.
Onderhoudsintervallen van matrijzen horen in hetzelfde gesprek. Roestvrij werk verhardt zowel het gereedschap als het onderdeel, dus een slijpinterval van 30.000 tot 60.000 slagen is realistisch, terwijl koolstofstaal tot 100.000 slagen kan oplopen. Door dat interval in de leveringsovereenkomst op te nemen, wordt de vlakheidsmelding gedurende een tweejarig programma veel effectiever beschermd dan welke inkomende inspectie dan ook.
De volgorde van de beslissingen is wat een soepel programma onderscheidt van een kostbaar programma. Fixeer de legering op basis van de vloeistofchemie, stel vlakheids- en braamgrenzen in waar ze een afdichting beschermen, en kies vervolgens tussen progressief gereedschap en transfergereedschap op basis van jaarlijks volume in plaats van gewoonte. Documentatie en hardheidscontrole moeten vanaf de eerste offerte worden ingeprijsd en er mag niet over worden onderhandeld na een afwijzing. Als u dat doet, is een gestempelde pakkinghouder of tankdop niet langer een commodity-artikel en wordt hij een onderdeel dat zijn nummers behoudt gedurende de hele levensduur van het veld.
Vorig bericht
Ontwerp voor voorbeelden van maakbaarheid die de offertes voor metaalstempels veranderen
Volgende bericht
Gids voor zwaar stempelen: toleranties, tonnage, matrijsontwerp en gereedschapsselectie
Onze Producten.
Start hier uw bedrijf met een OEM-fabrikant!
Bied wereldwijde klanten complete kant-en-klare oplossingen
door
innovatie!
SNELLE LINKS
NIEUWS
CONTACTINFORMATIE.
-
 +86-139 1308 8972
-

-
 Nr. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Auteursrecht © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rechten voorbehouden. Aangepaste stempelmatrijs Fabrikanten van metalen stempelmatrijzen
