-
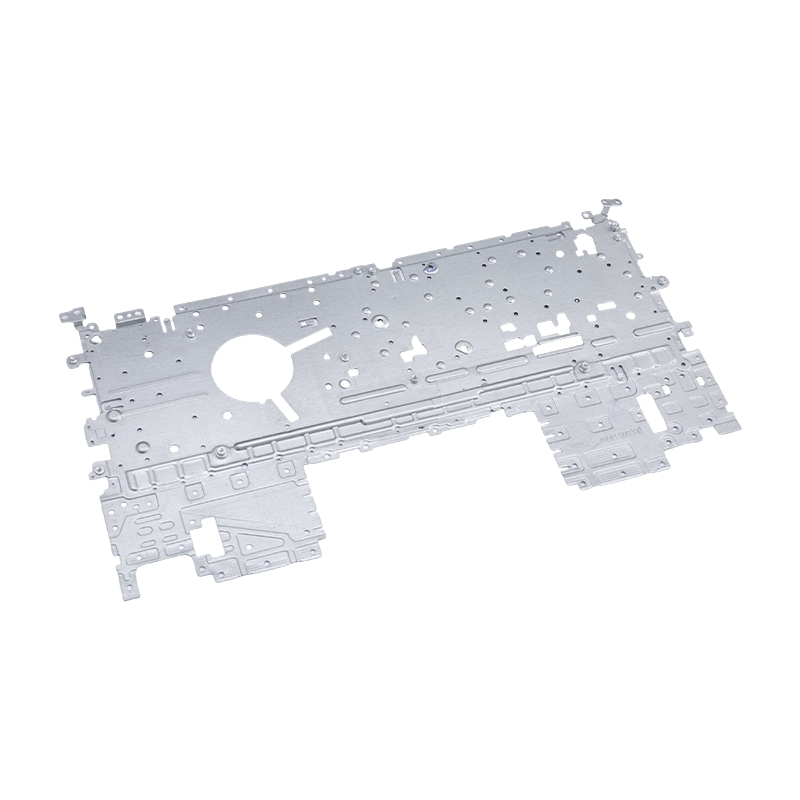
Onderdelen voor het stempelen van laptops
Onze laptopstempelonderdelen zijn met precisie ...
-
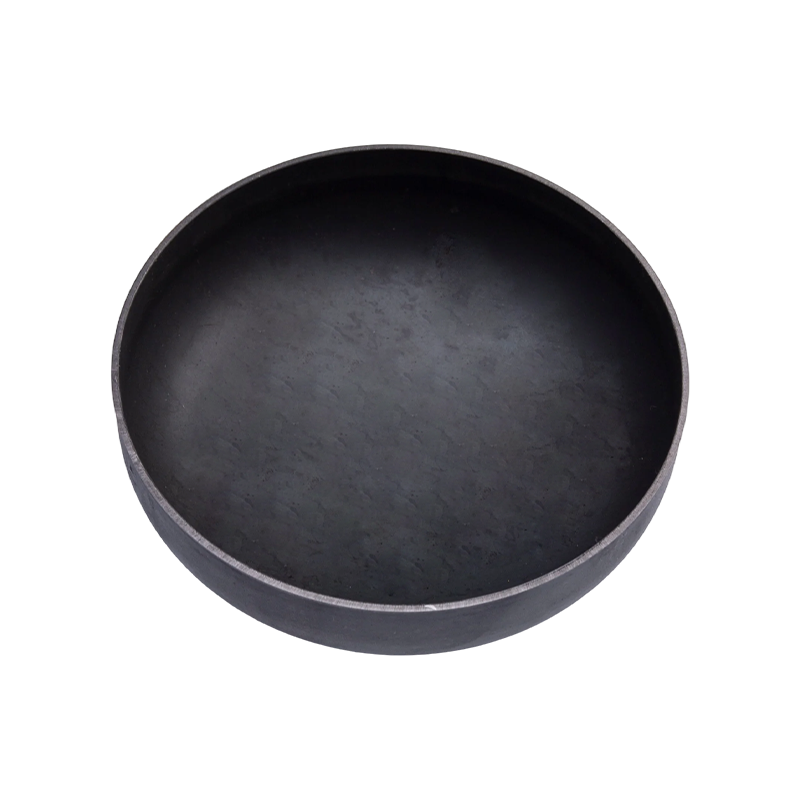
Onderdelen voor het stempelen van benzinetanks
Onderdelen voor het stempelen van gastanks zijn...
-
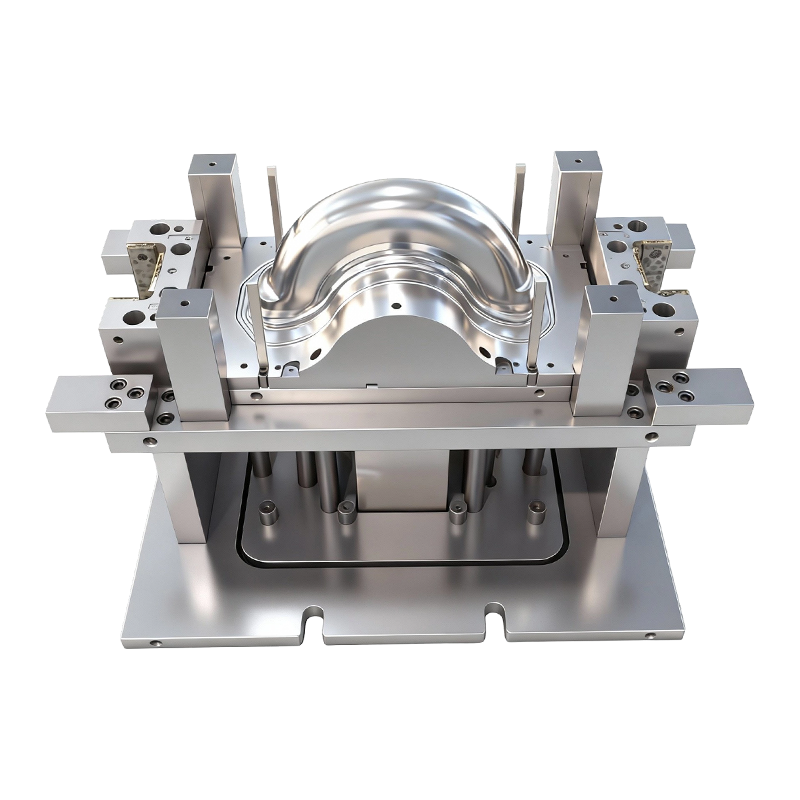
Dieptrekmal voor voor- en achterwielen van tweewielige elektrische voertuigen
Deze dieptrekmal voor voor- en achterwielen van...
-
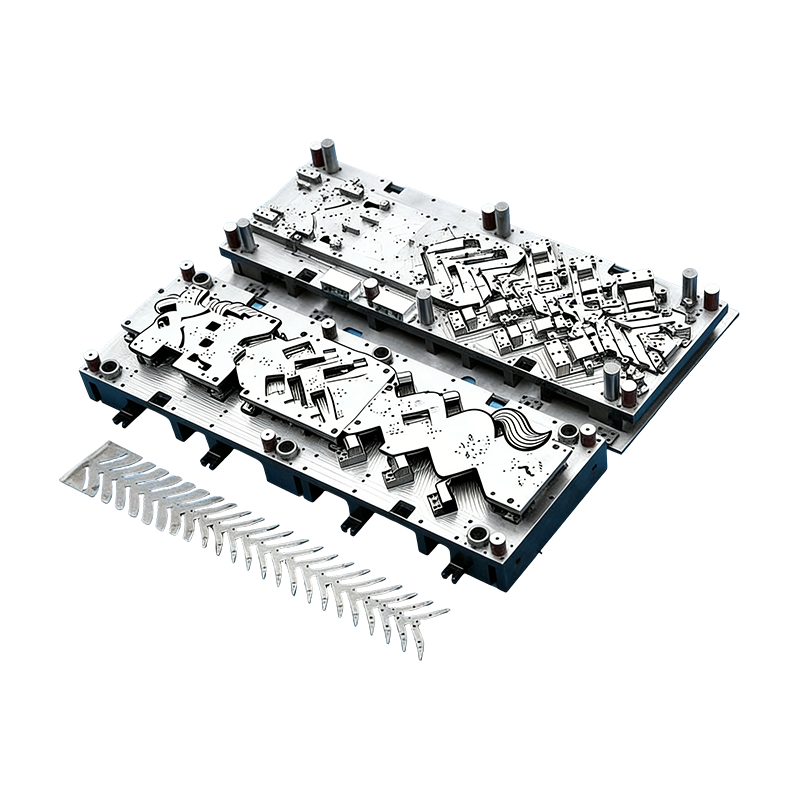
Progressieve mallen voor auto-onderdelen
Deze continumatrijs voor motorbehuizingen voor ...
-
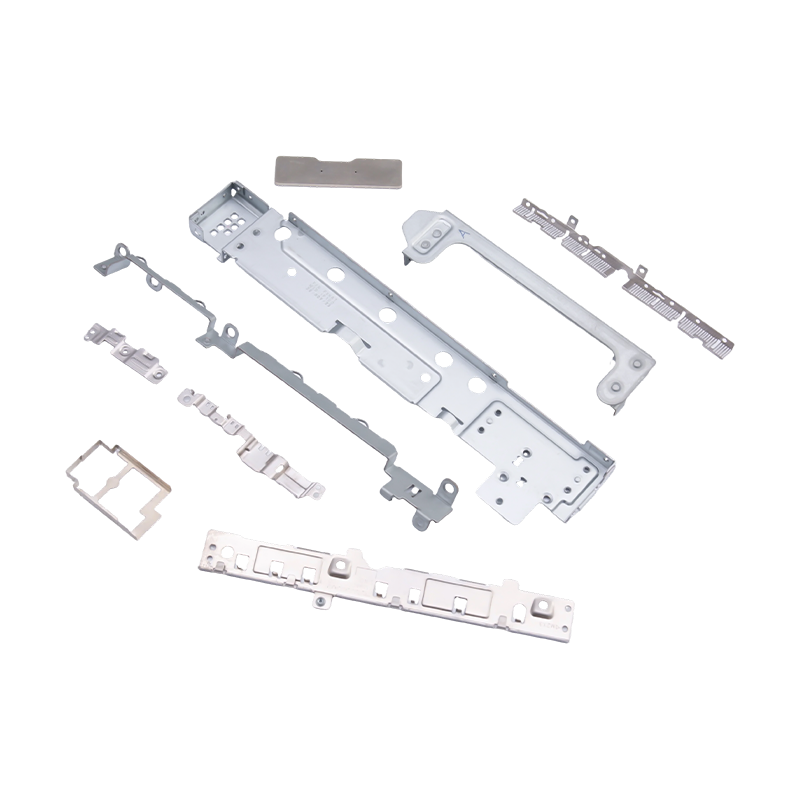
Kleine gestempelde onderdelen voor laptops en mobiele telefoons
Als essentiële interne componenten voor moderne...
-
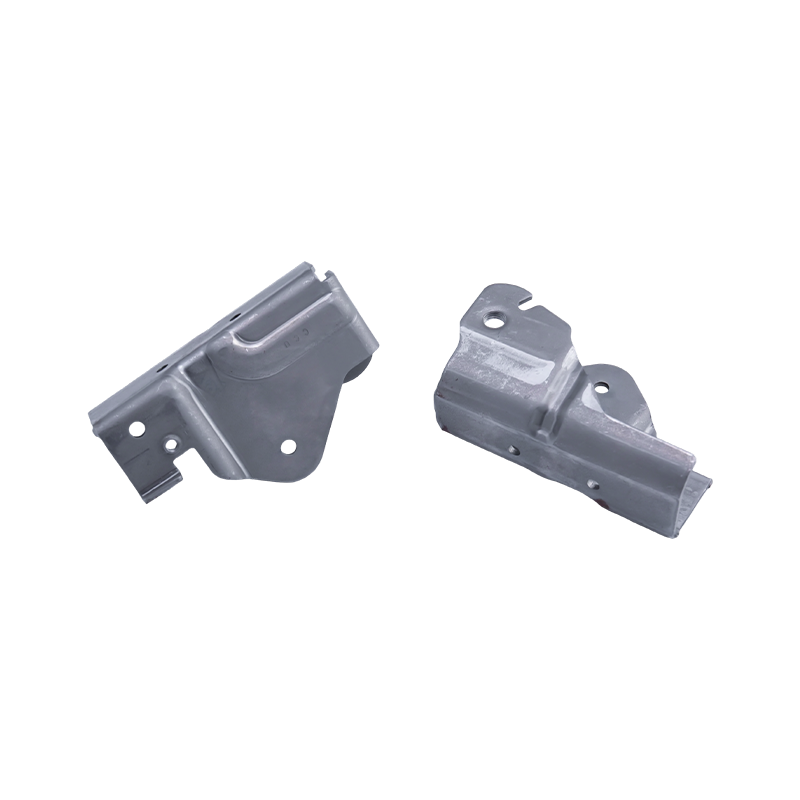
Stempelonderdelen voor autostoelen
Stempelonderdelen voor autostoelen zijn metalen...

Industrie nieuws
Thuis / Nieuws / Industrie nieuws / Ontwerp voor voorbeelden van maakbaarheid die de offertes voor metaalstempels veranderen
Ontwerp voor voorbeelden van maakbaarheid die de offertes voor metaalstempels veranderen
2026-10-23
Het kortste antwoord: Een voorbeeld van een ontwerp voor maakbaarheid is alleen waardevol als het een offerte, een matrijsconcept, een inspectiestap of een lanceringsrisico verandert. De nuttigste voorbeelden zijn geen generiek ‘vereenvoudig het onderdeel’-advies; het zijn specifieke tekeningwijzigingen die een bewerking verwijderen, een procesvenster verbreden of een reeks slechte onderdelen voorkomen.
Voor een koper van metaalstempels betekent dit dat hij voorbij de voltooide schets moet kijken en zich moet afvragen wat de matrijs, de stripindeling, de tolerantiestapel en het inspectieplan in de productie zullen doen. Een onderdeel kan er schoon uitzien op een CAD-scherm en toch verborgen kosten met zich meebrengen via proeflussen, secundaire bewerkingen of 100% meting.
Stel je een programmaoverzicht voor waarbij drie leveranciers dezelfde stalen beugel van 1,2 mm citeren. Eén citaat is 18% lager, maar de tekening heeft een gat op slechts 3 mm van een buiglijn en noemt een coaxialiteit van ± 0,05 mm voor een kenmerk dat dit niet nodig heeft. Het lage citaat kan reëel zijn, of het kan een ongeprijsde proefloop zijn. De onderstaande DFM-voorbeelden zijn het soort details dat een concurrerende offerte onderscheidt van een dure lancering.
Ontwerp voor maakbaarheidsvoorbeelden die de offerte veranderen
De voorbeelden die er toe doen zijn meestal klein, lokaal en meetbaar. Ze komen terug in diepgangshoeken, stripindeling, buigreliëf, referentieschema's, materiaalnerfrichting en verbindingsmethoden. Elk daarvan moet gekoppeld zijn aan een procesconsequentie: minder afval, minder stations, een breder vormvenster of een eenvoudiger inspectie.
1. Trekhoek op een diepgetrokken wiel
Een diepgang van 2° tot 5° per zijde is een gebruikelijk uitgangspunt voor diepgetrokken muren, maar het echte probleem is waar de muur echt verticaal staat. Een verticale sectie kan wrijving, vreten en dunner worden vergroten. Het toevoegen van trek of een lichte tapsheid kost vaak niets qua functie en vermindert het persvolume en de polijsttijd.
2. Strookindeling in progressieve matrijzen
In progressief en transferstempelen , kan een verandering van 3 mm in de dragerbreedte een matrijs met vijf stations in een matrijs met zes stations veranderen. Bij een DFM-beoordeling worden de proefgaten gecontroleerd, het doorvallen van afval en of er een element kan worden gevormd vóór de definitieve trim. De tekeningwijziging kan klein zijn; de tooling-consequentie is dat niet.
3. Afstand van gat tot buiging en buigontlasting
Een gat dat te dicht bij een buiglijn is geplaatst, vervormt en de pons kan tijdens het vormen breken. Een gebruikelijk uitgangspunt is minimaal 2× materiaaldikte vanaf de buiglijn, maar de betere oplossing is vaak een reliëfinkeping of een verplaatst gat. Dit is een van de eenvoudigste DFM-voorbeelden omdat het een defectmodus verwijdert voordat de matrijs wordt gesneden.
4. Tolerantiestapel op een motorhuis
Een strakke coaxialiteitsmarkering kan een productvereiste zijn of een gewoonte die is gekopieerd van een oudere tekening. Op een motorbehuizing kunnen een pilotfunctie en een duidelijk referentieschema de montage beschermen zonder 100% meting te forceren. De DFM-vraag is niet “kun je ±0,05 mm vasthouden?” maar “welke functie heeft dit eigenlijk nodig, en hoe ga je dit verifiëren?”
5. Buigradius van koperen rail
Een koperen rail van 1,2 mm met een R12-binnenbocht kan scheuren of terugveren, afhankelijk van de vezelrichting. Het openen van de radius, het roteren van het geneste onderdeel of het toevoegen van een vormcontrole kan het afval verminderen. De materiaalbesparing is zichtbaar, maar de grotere winst is vaak een stabiele buighoek, waardoor nabewerking bij de assemblage van de accu wordt vermeden.
6. Zelfklinkend in een groot elektronisch chassis
Een groot computerchassis met verschillende kleine beugels kan worden ontworpen voor vastklinken in de matrijs of voor een kliksluiting in plaats van handmatige schroefbevestiging. Dat verandert het arbeids-, WIP- en kwaliteitsontsnappingsrisico. Als het volume hoog genoeg is, wordt de investering in gereedschap gemakkelijker te rechtvaardigen; zo niet, dan kan een eenvoudiger armatuur het betere antwoord zijn.
Deze voorbeelden hebben betrekking op families van echte onderdelen: vooruitstrevend en diepgetrokken werk in de automobielsector, EV-batterijbehuizingen en grote elektronische chassis. Bij een leveranciersbeoordeling moet bij elk voorbeeld worden gevraagd naar het matrijsconcept, de stripindeling en het inspectieplan, en niet alleen naar een catalogusfoto.
 Progressieve stempelmallen voor motorbehuizingen voor auto's Precisie-stempelmatrijs met groot volume voor motorbehuizingen en kleine auto-onderdelen, geschikt voor het beoordelen van het matrijsconcept, de stripindeling en de inspectieplanning. Bekijk Product →
 Nauwkeurig gestempelde batterijafdekkingen voor EV- en industriële behuizingen Koudgewalst stalen, aluminium of roestvrijstalen batterijdekselonderdelen met braamvrije afwerkingen en maatwerk, relevant voor voorbeelden van EV-batterijbehuizingen en inspectieplannen van leveranciers. Bekijk Product →
 Grote precisie-stempelonderdelen voor server- en industriële computerchassis Hoogwaardige stalen of aluminium componenten voor serverchassis en mainframeframes, met vlakheids- en randinspectie die geschikt zijn voor grote elektronische chassisbeoordelingen. Bekijk Product →
De vier productiehefbomen achter deze voorbeelden
DFM is niet één checklist. Het is een reeks afwegingen tussen proces, materiaal, tolerantie en automatisering. De sterkste voorbeelden laten zien welke hefboom werd verplaatst en wat deze stroomafwaarts veranderde.
Processelectie vóór geometrie
Bij 30.000 onderdelen per jaar betaalt een progressieve dobbelsteen mogelijk niet terug; bij 300.000 kan handmatige overdracht een dure keuze zijn. DFM begint met het definiëren van volume, materiaal en verwachte verandering voordat een 1 mm-functie wordt besproken.
Materiaalgebruik
Een materiaalbesparing van 5–15% weegt vaak zwaarder dan een kleine cyclustijdwinst bij gestempelde onderdelen in grote volumes. Nesten, roteren en schrootskeletontwerp zijn DFM-voorbeelden die op het offerteblad verschijnen, niet op de onderdeeltekening.
Toewijzing van tolerantie
Scheid functionele vereisten van procesmogelijkheden. Als een kenmerk een capabel proces nodig heeft, moeten het matrijs-, maat- en datumschema ervoor worden gepland. Het aanscherpen van elke oproep “voor het geval dat” is geen DFM; het zijn overgedragen kosten.
Automatisering en verbinden
Tappen in de matrijs, klinken, het inbrengen van moeren en sensorcontroles kunnen handmatige handelingen overbodig maken, maar ze maken de gereedschappen complexer. Het juiste voorbeeld is het voorbeeld dat arbeidsbesparingen afweegt tegen lanceringsrisico's en toegang tot onderhoud.
Vergelijking vóór en na: wat een DFM-review moet kwantificeren
Een nuttige DFM-review maakt van elke suggestie een vergelijking. Onderstaande tabel is een illustratief planningsformat en geen offerte. De werkelijke waarden zijn afhankelijk van de materiaalkwaliteit, het perstonnage, het jaarvolume en de gereedschapsnormen van de leverancier.
Ontwerp keuze
Zoals getekend risico
Praktische DFM-verandering
Citaat- of lanceringseffect
Gat van 4,5 mm 3 mm vanaf een bocht
Gatenvervorming; stoot breuk
Ga naar 7 mm van de bocht en voeg een reliëfinkeping toe
Minder proeflussen; lager reparatierisico
Indeling met zes stations en handmatige moerinvoer
Lijnbalans en kwaliteit ontsnappen
Integreer zelfklinken of in-matrijzen met sensorcontrole
Lagere arbeid en OHW; hogere gereedschapskosten
R12 binnenbocht op 1,2 mm koperen rail
Scheurvorming en terugvering
Open naar R15, oriënteer het graan langs de bocht, voeg radiuscontrole toe
Minder schroot; stabieler vormen
±0,05 mm coaxialiteit op motorbehuizing
100% meetknelpunt
Definieer het datumschema en de pilotfunctie; versoepel niet-functionele toelichtingen
Lagere inspectietijd; duidelijkere PPAP
Zichtbaar gepoedercoat oppervlak met lasmarkeringen
Nabewerking en cosmetische uitval
Verplaats de las naar de verborgen kant of voeg een valse rand toe
Minder aanpassingen; betere first-pass-opbrengst
Illustratieve vergelijking voor reviewplanning, geen offerte; werkelijke waarden zijn afhankelijk van materiaal, pers en volume.
De verborgen kosten zitten in aannames, niet in de perstonnage
Wanneer een gestempeld onderdeel zijn kostendoel niet haalt, is het perstonnage zelden een verrassing. De grotere variantie komt meestal voort uit de tolerantiestapel, de stripindeling, de hoeveelheid afval, secundaire bewerkingen en inspectieplanning. Dit zijn de aannames die een regel in de recensie verdienen.
Tolerantie stapel
82
Stroken-indeling
68
Schrootvergoeding
54
Secundaire operaties
47
Inspectieplanning
31
De bovenstaande staafwaarden zijn een relatieve invloedsindex voor vroege evaluatieplanning, niet voor gemeten fabrieksgegevens. Het punt is richtinggevend: als de tolerantiestapel en de stripindeling niet zijn opgelost voordat een matrijs wordt vrijgegeven, is het latere “kostenreductie”-werk meestal duurder dan een wijziging van de tekening. Een leverancier die zijn strip- en datumlogica in de offertefase kan laten zien, is gemakkelijker te vergelijken dan een leverancier die alleen een prijs verzendt.
Waar de voorbeelden clusteren per deelfamilie
DFM-prioriteiten verschuiven per productfamilie. Bij auto- en EV-werk zijn de dominante vragen de vorming van vensters, materiaalkwaliteit en herhaalbaarheid van afmetingen. In elektronica en apparaten domineren zichtbare oppervlakken, kleine toleranties en montagepassing vaak. Bij industriële apparatuur kunnen de stijfheid van de behuizing, trillingen en servicetoegang belangrijker zijn dan de cosmetische klasse.
Auto- en EV-stempels: 52%
Elektronica en apparaten: 28%
Industriële uitrusting: 20%
De taart is een illustratieve mix van recensies, gebaseerd op de onderdelenfamilies die worden beschreven in de catalogus van een stempelende leverancier: auto- en EV-onderdelen, elektronische onderdelen en apparaatonderdelen, en industriële apparatuur. Het zijn geen gegevens over marktaandeel. Het praktische nut is om te beslissen welke DFM-checklist de beoordeling moet leiden: vervormbaarheid en standtijd voor de automobielsector, of uiterlijk, nauwkeurigheid van kleine kenmerken en assemblagelogica voor elektronica.
Een praktische beoordelingsreeks en de ROI-test
Een DFM-beoordeling werkt het beste als een reeks, niet als een enkele vergadering. Het doel is om de dure onbekende factoren achterwege te laten voordat ze worden vrijgegeven en vervolgens de aannames onder controle te houden.
1
Definieer het jaarlijkse volume, de materiaalkwaliteit en de werkelijke functionele vereisten. Het volume bepaalt of progressief, overdrachts- of een eenvoudiger proces geloofwaardig is.
2
Controleer de lay-out van de strip of blanco voordat u deze gedetailleerd vervormt. Controleer de sterkte van de vliegdekschepen, de pilootstrategie, het verwijderen van schroot en het aantal stations.
3
Daag de tolerantiestapel en het datumschema uit. Bewaar de toelichtingen die de pasvorm en functie beschermen; verwijder degenen die alleen maar metingen toevoegen.
4
Bouw een prototype of een eerste exemplaar dat de risicovolle functies test, niet alleen de eenvoudige schets. Meet de buig-, gat- en montage-interfaces.
5
Controleer de automatiseringsinterfaces: toegang tot de sensor, verwijdering van slugs, onderhoudsruimte voor gereedschap en laden door operator. Automatiseringsbesparingen verdwijnen als de matrijs niet kan worden onderhouden.
6
Bevries de goedgekeurde aannames en beheer latere wijzigingen. Een matrijsreparatie of aanpassing van de trimrand kan een tolerantieprobleem dat al was opgelost, opnieuw openen.
Vergelijk voor ROI de ontwerpwijziging met de kosten die hierdoor worden vermeden, en niet alleen met de onderdeelprijs. Voorbeeld: een tekening- en lay-outrevisie van $ 1.200 vermijdt een herbewerking van de matrijs ter waarde van $ 8.000 en een proefperiode van twee weken. Dat is een rendement van 6,7 keer vóór schrootbesparingen, en het is gemakkelijker te verdedigen dan een vage bewering over ‘betere kwaliteit’. Als de ontwerpwijziging meer kost dan de verwachte tooling- of lanceringsbesparing, is er geen sprake van een DFM-overwinning voor dat volume – het is een andere productbeslissing.
Onderhouds-, validatie- en compliance-aantekeningen die de besparingen beschermen
DFM-besparingen kunnen na de lancering verloren gaan als onderhoud en validatie als papierwerk worden behandeld. Een nuttige leveranciersbeoordeling verbindt de tekeningwijziging met het controleplan, het matrijsonderhoudsschema en het wijzigingscontroleproces.
- Plan het matrijsonderhoud rond de kenmerken die de kwaliteit bevorderen: vormradii, trimranden, piloten en nokoppervlakken. Een coating of inzetstuk kan een gebied met veel slijtage beschermen, maar deze moet worden gekozen vanwege het materiaal en het volume, en niet als standaard upgrade.
- Voor auto- en EV-programma's sluit u DFM-uitgangen aan op PPAP, ISIR, controleplannen, MSA en capaciteitsstudies, waar van toepassing. Een tolerantiewijziging die niet in het meetplan wordt weerspiegeld, is een lanceringsrisico en geen besparing.
- Controleer voor elektronica en apparaten de materiaalcertificaten, de verwachtingen inzake de oppervlakteafwerking en de toepasselijke RoHS- of REACH-vereisten. Cosmetische acceptatie moet worden gedefinieerd met een grensmonster of een meetbare standaard.
- Houd de controle op veranderingen strak. Een matrijsreparatie kan een snijrand verschuiven of een voorsteekpositie wijzigen; als de verandering niet wordt beoordeeld aan de hand van de oorspronkelijke DFM-aannames, kan hetzelfde defect in een andere vorm terugkeren.
De meest geloofwaardige DFM-voorbeelden zijn daarom traceerbaar: een tekeningrevisie, een wijziging van de stripindeling, een tolerantiebesluit, een spoorwijziging en een onderhoudsnota. Die traceerbaarheid maakt een offerte vergelijkbaar en een lancering gemakkelijker te controleren.
De praktische boodschap is simpel: vraag naar DFM-voorbeelden die een voor-en-na-consequentie laten zien. Een leverancier die kan uitleggen waarom een gat is verschoven, waarom een station is verwijderd of waarom een tolerantie is versoepeld, is doorgaans beter bereid om het onderdeel te citeren dat hij daadwerkelijk kan produceren. De voorbeelden hoeven niet dramatisch te zijn; ze moeten specifiek en meetbaar zijn en gekoppeld zijn aan het gereedschaps- en inspectieplan.
Vorig bericht
Ontwerp voor betrouwbaarheid en maakbaarheid: marges die de productie overleven
Volgende bericht
Aangepaste metalen gestempelde onderdelen voor de petroleumindustrie: materialen en sourcing
Onze Producten.
Start hier uw bedrijf met een OEM-fabrikant!
Bied wereldwijde klanten complete kant-en-klare oplossingen
door
innovatie!
SNELLE LINKS
NIEUWS
CONTACTINFORMATIE.
-
 +86-139 1308 8972
-

-
 Nr. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Auteursrecht © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rechten voorbehouden. Aangepaste stempelmatrijs Fabrikanten van metalen stempelmatrijzen
