-
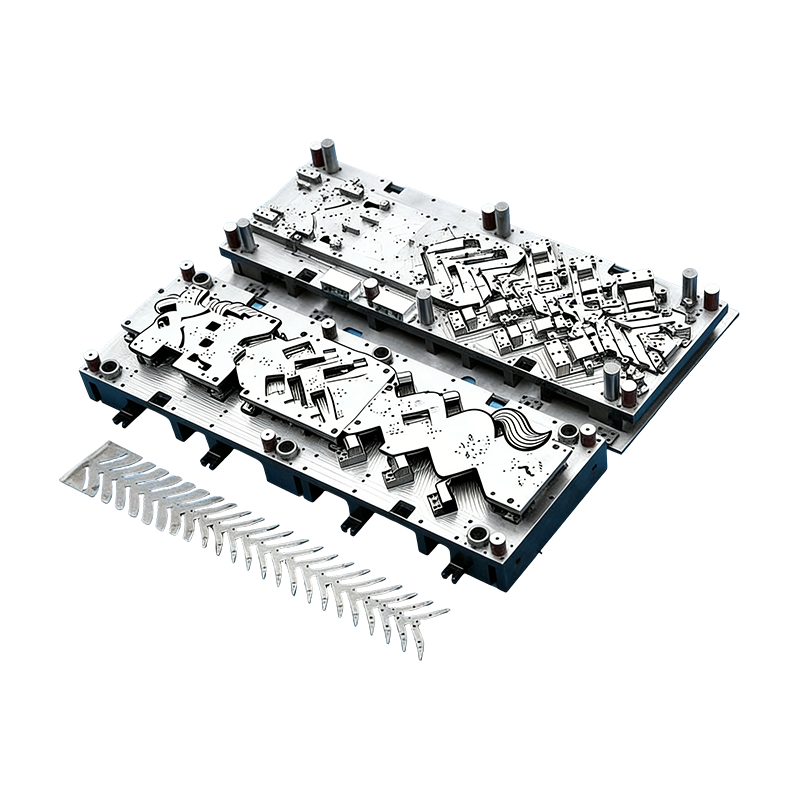
Progressieve mallen voor auto-onderdelen
Deze continumatrijs voor motorbehuizingen voor ...
-
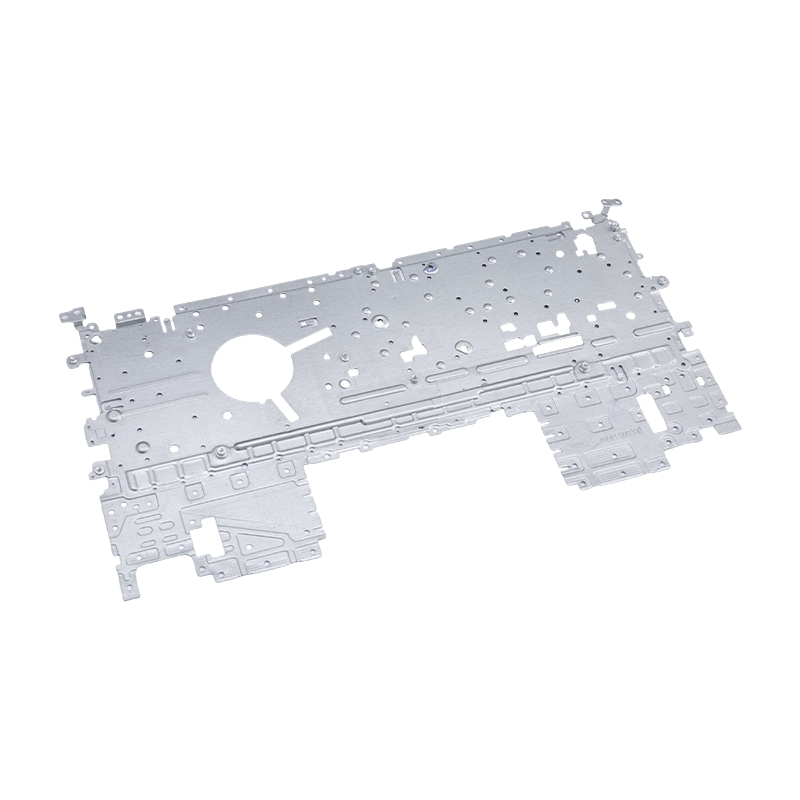
Onderdelen voor het stempelen van laptops
Onze laptopstempelonderdelen zijn met precisie ...
-
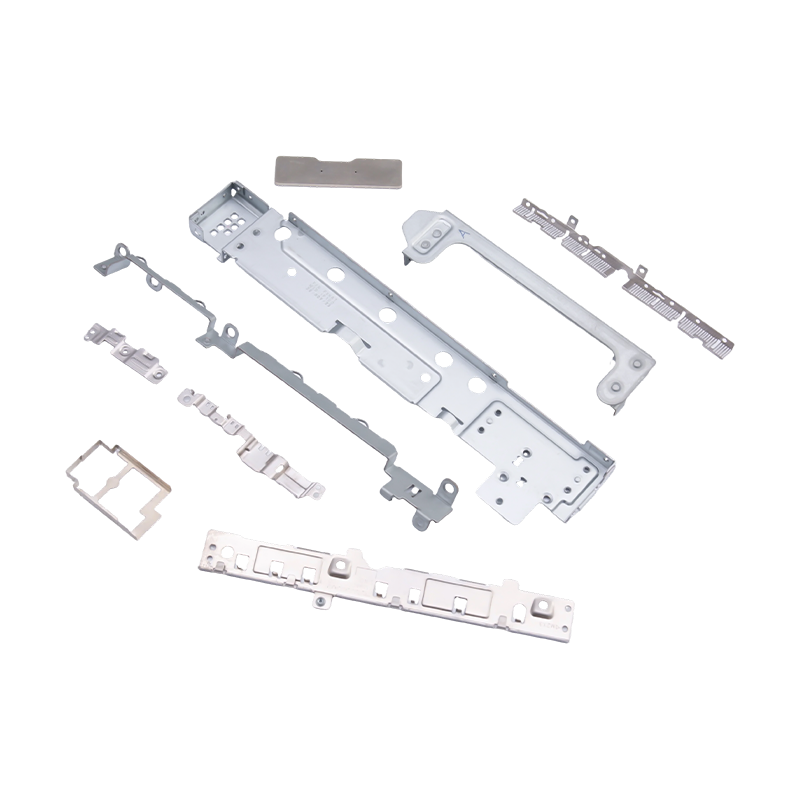
Kleine gestempelde onderdelen voor laptops en mobiele telefoons
Als essentiële interne componenten voor moderne...
-
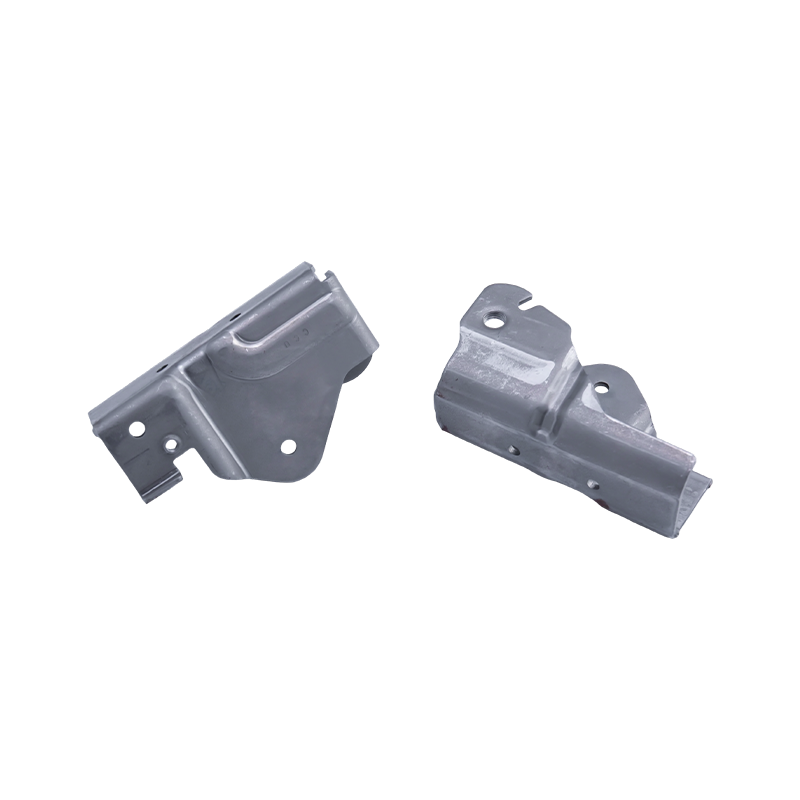
Stempelonderdelen voor autostoelen
Stempelonderdelen voor autostoelen zijn metalen...
-
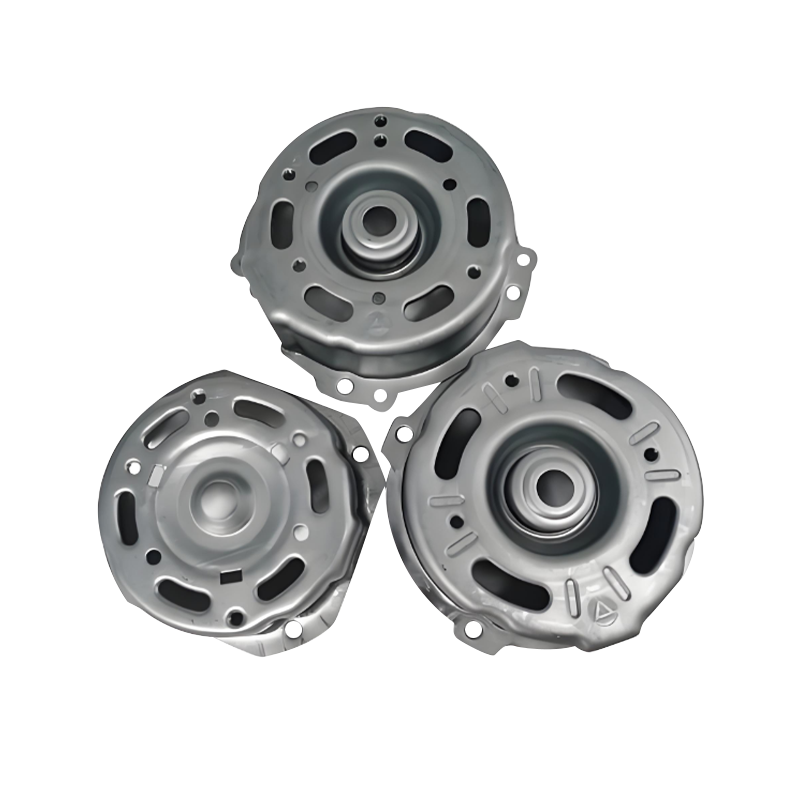
Stempelonderdelen voor motorbehuizingen voor auto's
Stempelonderdelen voor motorbehuizingen voor au...
-
Onderdelen voor het stempelen van benzinetanks
Onderdelen voor het stempelen van gastanks zijn...

Industrie nieuws
Thuis / Nieuws / Industrie nieuws / Ontwerp voor betrouwbaarheid en maakbaarheid: marges die de productie overleven
Ontwerp voor betrouwbaarheid en maakbaarheid: marges die de productie overleven
2026-11-02
Een HC340LA-stoelbeugel van 1,5 mm doorstond alle maatcontroles op de CMM en vertoonde nog steeds scheuren tijdens gebruik. De scheur begon bij een binnenbuigradius van 0,6 mm, die ontstond doordat in de tekening een verpakkingsenvelop werd hergebruikt en niet omdat de vermoeiingsbelasting dit toeliet. Op papier klopte niets in het technisch dossier. De marge was simpelweg door niemand bepaald.
Dat is de praktische kloof tussen twee disciplines die doorgaans door twee verschillende groepen worden beoordeeld. Ontwerp voor maakbaarheid vraagt of een onderdeel herhaaldelijk gemaakt kan worden binnen een stabiel procesvenster. Ontwerp voor betrouwbaarheid vraagt of het blijft werken gedurende het leven dat de klant aanneemt. Op gestempelde delen zijn beide antwoorden op dezelfde tekening geschreven, in dezelfde drie cijfers.
Werkconclusie: behandel betrouwbaarheidsmarges en productiemarges als één beoordelingsitem, niet als twee. Buiggeometrie, tolerantiestapeling en materiaalconditie bepalen beide eigenschappen, en een verandering in de ene beïnvloedt de andere. Verreken ze voordat de dobbelsteen wordt gesneden en het programma krijgt beide gratis. Verreken ze achteraf en de tool wordt dubbel betaald.
Waar DFM en DFR dezelfde hefbomen delen
Vier variabelen bepalen de meeste uitkomsten. Geen van hen zijn nieuwe ideeën; Wat in de praktijk faalt is de volgordebepaling, omdat opmerkingen over de gereedschappen en de betrouwbaarheid op verschillende tijdstippen op de tekening terechtkomen.
Geometrie vormen
Een binnenradius van minder dan 1x de plaatdikte concentreert de spanning op de buitenste vezel; beneden 0,5x is het een scheur die wacht op zijn eerste vermoeiingscyclus. Voor microgelegeerde kwaliteiten: houd 1,5x de dikte of vorm aan en ontlast de spanning. Houd de afstand tussen het gat en de bocht op 2t R, zodat het gat niet uitrekt tot een ovaal dat later niet met een perspassing kan worden aangebracht.
Tolerantie stapel
Plus of min 0,05 mm op een element op 300 mm van het referentiepunt, in een progressieve matrijs met vier stations, is een belofte die het proces niet kan waarmaken. Stapel de tolerantie op met gereedschapslijtage, spreiding van de spoeldikte en doorbuiging van de pers, en test vervolgens of het samenstel in het slechtste geval nog steeds functioneert. Als dat niet het geval is, hoort de oplossing thuis in de interface en niet in een strakkere afdruk.
Materiële staat
Een opbrengstspreiding van 40 MPa tussen de spoelen verandert de terugvering, waardoor de uiteindelijke hoek verandert, waardoor de contactspanning bij de verbinding verandert. Specificeer kwaliteit en leveringsconditie, vraag EN 10204 3.1-certificaten aan en zorg ervoor dat de korrelrichting consistent is tussen prototype en serie, zodat de betrouwbaarheidstest het onderdeel valideert dat u daadwerkelijk gaat verzenden.
Procesmogelijkheden
Een kenmerk dat draait op Ppk 1.0 zorgt ervoor dat ongeveer één deel op 300 buiten de limieten valt. Op een schaal die met 200.000 eenheden per jaar wordt gebouwd, is dat een betrouwbaarheidscijfer, geen kwaliteitscijfer. Stel Ppk 1,67 in op PPAP en ontwerp het onderdeel zo dat de matrijs dit nog steeds vasthoudt na 200.000 slijtageslagen.
Het matrijsconcept zelf is een betrouwbaarheidsbeslissing. Een progressief gereedschap voert de strip in één beweging door elk station, waardoor de variatie in de heropspanning wordt geëlimineerd, maar de mogelijkheid wordt geëlimineerd om een station later te corrigeren zonder de hele lijn te raken. Transfertooling verspreidt de stations over de persen, waardoor individuele aanpassingen eenvoudiger worden, ten koste van meer handelingen. Beoordelen progressief versus transferstempelen early bepaalt meestal welke toleranties realistisch zijn voordat een enkele dimensie wordt gekozen.
 Progressieve stempelmatrijzen voor motorbehuizingen voor auto's Op maat gemaakte continue matrijzen voor grote aantallen automotorbehuizingen en kleine onderdelen, gebouwd voor precisie, slijtvastheid en onderhoudbare massaproductie. Bekijk Product →
DFM en DFR vergeleken: verschillende doelen, gedeeld bewijs
Het gescheiden houden van de twee kolommen is zelfs binnen een gezamenlijke beoordeling nuttig, omdat ze verschillende zaken optimaliseren en verschillende gegevens verbruiken.
Tabel 1: De twee disciplines lezen als afzonderlijke kolommen op een beoordelingsformulier, maar komen op dezelfde kritische kenmerken samen.
De kostencurve waar niemand ruzie over maakt totdat er gereedschap bestaat
De relatieve kosten voor het corrigeren van een enkel defect aan een gestempeld onderdeel stijgen scherp, en de scherpste stap is niet degene die de meeste teams plannen.
Begrip 1x
Ontwerp bevriezen 8x
Matrijzenbouw 45x
PPAP 120x
Veld 400x
De vijfvoudige sprong tussen het bevriezen van het ontwerp en het bouwen van de matrijs is degene die ertoe doet, omdat dit het laatste punt is waar de geometrie kan bewegen zonder staal te raken. Terugveringscompensatie, addendum- en trimlijnwijzigingen zijn goedkoop op een scherm en duur in een pers: een opnieuw gesneden matrijsblok betekent weken perstijd, een nieuw proefprogramma en hervalidatie van elk kenmerk dat bewoog. Een betrouwbaarheidsmarge die bij PPAP terechtkomt, is daarom zowel een productiekosten als een technische kostenpost.
Waar betrouwbaarheidswerk zich concentreert op gestempelde onderdelen
De onderstaande toewijzing is een planningsweergave van hoe de inhoud met gestempelde onderdelen doorgaans over eindmarkten wordt verdeeld, en wordt gebruikt om de beoordelingscapaciteit te beoordelen in plaats van om het gemeten marktaandeel te beschrijven.
De structurele, batterij- en railinhoud van auto's en elektrische voertuigen dragen met ongeveer 46 procent de zwaarste dubbele last, omdat crash-, afdichtings- en elektrische vereisten allemaal op hetzelfde onderdeel betrekking hebben.
- 46% Automotive- en EV-carrosserie, batterij, rail
- 24% Consumentenelektronica en apparaatbehuizingen
- 18% Industriële apparatuur zoals servoaandrijvingen en compressoren
- 12% Tweewieler en zware vrachtwagenonderdelen
Batterijafdekplaten en koperen rails zijn het duidelijkste voorbeeld. De betrouwbaarheidseis is afdichting, stabiele contactweerstand en thermische cycli zonder scheuren; de produceerbaarheidseis is de trekdiepte, de kracht van de planohouder en de controle over de terugvering. De twee trekken in tegengestelde richtingen, en het onderdeel wordt alleen goedkoop als beide in dezelfde iteratie worden opgelost in plaats van in volgorde.
 Precisie batterijdeksel stempelonderdelen Op maat gestempelde batterijbehuizingsdeksels van staal, aluminium of roestvrij staal, met nauwe toleranties en opties voor gaten, flenzen en buigen. Bekijk Product →
Een recensiereeks die het contact met de productie overleeft
Volgorde is belangrijker dan grondigheid. Deze vijf stappen werken in de aangegeven volgorde en zijn later moeilijk achteraf aan te passen.
Stap 1 - Definieer mislukking
Schrijf de foutdefinitie vóór elke tolerantie: belasting, aantal cycli, omgeving, acceptabel lekpercentage of weerstandsdrift. Betrouwbaarheid kan niet worden getoetst aan een ongedefinieerd criterium.
Stap 2 - Breng het venster in kaart
Zorg ervoor dat het onderdeel overeenkomt met het matrijstype, de perstonnage en de spoelbreedte die daadwerkelijk beschikbaar zijn, en markeer vervolgens elke functie die zich buiten een venster bevindt dat zich al heeft bewezen in stempelmatrijs en productie van stempelonderdelen .
Stap 3 - Realistisch stapelen
Bouw de stapel op met slijtagetoeslag en materiaalverstrooiing, niet met nominale waarden. Bevestig vervolgens dat de assemblage in het slechtste geval nog steeds werkt in plaats van in het nominale geval.
Stap 4 - Controleer beide lijsten
Test elk betrouwbaarheidsitem tegen een produceerbaarheidslimiet: buigradius tegen vermoeiingslevensduur, coating tegen contactweerstand, kwaliteit van de snijrand tegen het ontstaan van scheuren.
Stap 5 - Sluit af met een controleplan
Koppel de onderhoudsintervallen van de matrijzen aan het aantal slagen, controleer de capaciteit op de kritische kenmerken en verifieer beide eigenschappen opnieuw na elke technische wijziging.
Automatisering verandert dit beeld op een specifieke manier. Robotische overdracht en geïntegreerde lijncontroles verminderen de handlingschade tussen stations, wat de betrouwbaarheid ten goede komt, maar ze voegen de herhaalbaarheid van de klem en de betrouwbaarheid van de sensor toe als nieuwe variabelen die geen enkele tekening kan vastleggen.
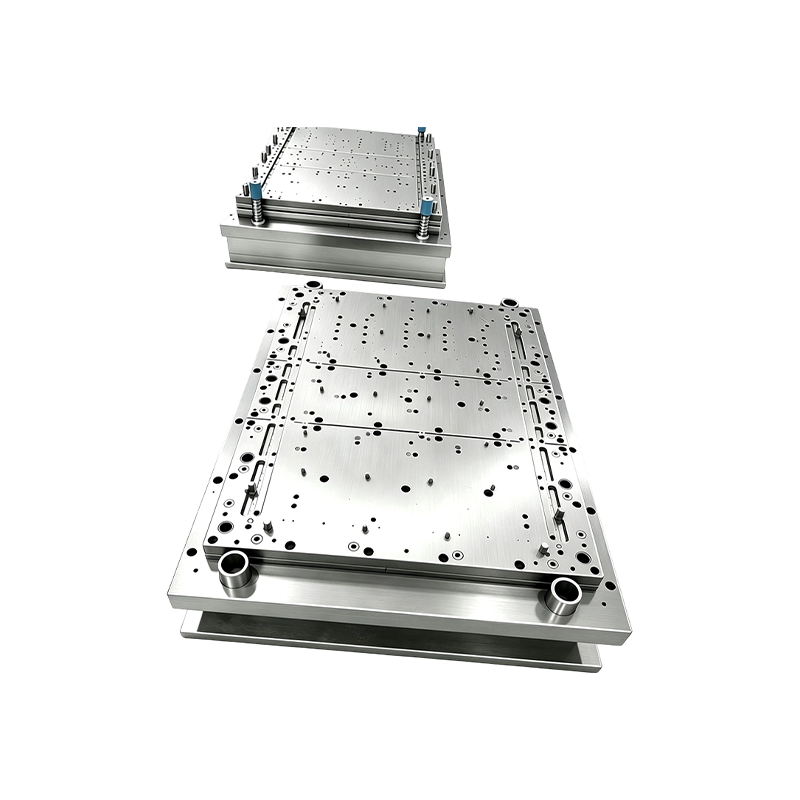 Aangepaste stempelautomatiseringsapparatuur en kant-en-klare projecten Aangepaste stempelautomatiseringsapparatuur aangeboden als kant-en-klare projecten, met bijbehorende productieapparatuur geconfigureerd volgens de behoeften van de klant voor kosteneffectieve stempelbewerkingen. Bekijk Product →
Onderhoud, documentatie en naleving
Marges overleven alleen als het papierwerk ze beschermt nadat de serieproductie is gestart.
- Houd het controleplan en proces FMEA-revisie vast aan de tekeningrevisie; elke matrijsreparatie die van vorm verandert, leidt tot een re-PPAP en een wijzigingsmelding voor de klant.
- Stel de capaciteitsdoelen expliciet vast: Ppk 1,67 bij PPAP voor kritische kenmerken, 1,33 bij serieproductie, met een herhaalbaarheid van minder dan 10 procent voor dezelfde kenmerken.
- Ga akkoord met de corrosie-uren volgens ASTM B117 voordat u offertes maakt, omdat de afwerkingsroute geometrieveranderingen kan afdwingen waarvoor nooit een prijs is bepaald.
- Registreer materiaalwarmtenummers voor spoelen en bewaar partijmonsters, ondersteund door EN 10204 3.1-certificaten.
- Plan het matrijsonderhoud in slagen in plaats van in kalenderdagen, en ontwerp de slijtagetoeslag in ponsen en matrijsblokken, zodat de eerste reparatie de nominale waarde niet verschuift.
- Handel marktconformiteit los van engineering: RoHS- en REACH-verklaringen voor elektronische stempels, maatrapporten voor de automobielsector en een gedocumenteerd afwijkingsproces, zodat een tijdelijke concessie nooit de permanente tekening wordt.
Betrouwbaarheid en maakbaarheid zijn geen twee projecten die parallel lopen. Het zijn één reeks margebeslissingen, uitgedrukt in buigradii, tolerantiestapels en materiaalomstandigheden, en ze zijn het goedkoopst op het moment dat de tekening nog zacht is. Een onderdeel dat niet betrouwbaar kan worden gevormd, zal in het veld ook niet betrouwbaar zijn; het zal later eenvoudigweg mislukken, tegen een hogere prijs.
Vorig bericht
Geen vorig artikel
Volgende bericht
Ontwerp voor voorbeelden van maakbaarheid die de offertes voor metaalstempels veranderen
Onze Producten.
Start hier uw bedrijf met een OEM-fabrikant!
Bied wereldwijde klanten complete kant-en-klare oplossingen
door
innovatie!
SNELLE LINKS
NIEUWS
CONTACTINFORMATIE.
-
 +86-139 1308 8972
-

-
 Nr. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Auteursrecht © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rechten voorbehouden. Aangepaste stempelmatrijs Fabrikanten van metalen stempelmatrijzen
